E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ano ang Precision Wire Extrusion Machine?
Ang precision wire extrusion machine ay isang linya ng produksyon na natutunaw ang polymer resin, pinapakain ito sa isang tumpak na machine na crosshead, at naglalagay ng pare-parehong insulation layer sa isang conductor sa kontroladong bilis. Ang makina ay nagtataglay ng panlabas na diameter tolerance sa loob ±0.01 mm para sa pinong wire, pinapanatili ang concentricity ng pagkakabukod sa itaas 95% , at patuloy na tumatakbo sa bilis mula sa 30 hanggang 400 metro kada minuto depende sa dimensyon ng cable.
Ang tatlong variable na tumutukoy sa panghuling katumpakan ay ang screw geometry, crosshead alignment, at ang closed-loop diameter feedback system. Kung alinman sa mga drift na iyon, nagbabago ang kapal ng pagkakabukod, nagbabago ang kapasidad, at nabigo ang cable sa mga kinakailangan nito sa kuryente.
Pinakamahalaga ang precision extrusion para sa mga data cable, automotive wire, at high-frequency na RF cable. Sa isang pang-industriyang Ethernet cable, isang pagkakaiba-iba ng kapal ng pagkakabukod ng makatarungan 0.02 mm maaaring baguhin ang katangian impedance sa pamamagitan ng 2-3 Ω , itinutulak ang cable sa labas ng karaniwang kinakailangang hanay na 100±15 Ω. Ito ang dahilan kung bakit ang isang precision wire extrusion machine ay hindi mapag-usapan kapag gumagawa ka ng mga digital o signal cable na may mataas na pagganap.
Ang Proseso ng Paggawa sa Anim na Hakbang
Ang pag-unawa sa kung paano gumagana ang linya ng extrusion ay nakakatulong sa iyong mag-diagnose ng mga problema at piliin ang tamang configuration ng machine. Narito ang pagkakasunod-sunod na namamahala sa kalidad ng output.
- Paunang pag-init ng konduktor - Ang konduktor ng tanso o aluminyo ay pinainit sa 60-90°C bago pumasok sa crosshead. Tinitiyak nito na ang natunaw na polimer ay dumadaloy sa paligid ng metal nang walang thermal shock, habang inaalis din ang kahalumigmigan at kontaminasyon sa ibabaw.
- Screw plasticization - Ang mga polymer pellet ay pumapasok sa bariles at natutunaw sa pamamagitan ng umiikot na turnilyo. Ang precision insulation extruder ay karaniwang gumagamit ng turnilyo na may ratio na haba-sa-diameter na 25:1 hanggang 28:1 at malapit na ang compression ratio 3:1 . Para sa pinong kawad, kadalasan ang diameter ng tornilyo 25-45 mm ; para sa mabigat na kable ng kuryente, maaari itong umabot 90 mm .
- Pamamahagi ng daloy ng crosshead - Ang molten polymer ay gumagalaw sa isang crosshead na humahati at nagre-redirect sa natunaw sa paligid ng konduktor. Ang mekanismo ng pagsentro dito ay kumokontrol sa concentricity. Gumagamit ang mga mahusay na makina ng katumpakan ng isang sistema ng pagsentro na nauulit sa loob 0.01 mm .
- Extrusion sa pamamagitan ng die - Tinutukoy ng die at tip ang panloob at panlabas na diameter. Ang agwat sa pagitan ng mga ito ay tumutukoy sa kapal ng pagkakabukod ng pader. Para sa isang 0.5 mm tapos na panlabas na diameter, ang puwang na iyon ay madalas na nakatakda sa 0.02-0.04 mm .
- Vacuum sizing at unang paglamig - Para sa solid insulation, ang vacuum sizer o cooling trough ay agad na nagpapatatag sa panlabas na diameter. Mahalaga ito para sa mga kable na may manipis na pader kung saan maaaring bumukol o bumagsak ang polimer bago tumigas.
- Pagsukat ng diameter at closed-loop na kontrol - Patuloy na binabasa ng laser gauge ang extruded cable. Inaayos ng controller ang bilis ng turnilyo o bilis ng pag-take-up para hawakan ang target na panlabas na diameter. Ina-update ng isang high-precision system ang control signal nito bawat isa 10-20 millisecond .
Mga Benchmark ng Detalye na Tumutukoy sa Katumpakan
Kung naghahambing ka ng mga makina mula sa ilang mga supplier, gamitin ang sumusunod na reference table bilang baseline. Ito ay mga praktikal na figure na nakikita sa mga linya ng produksyon na gumagawa ng pagkakabukod para sa mga wire at cable.
| Uri ng Makina | Pagproseso ng Temp. | Screw L/D | Kontrol ng Diameter | Karaniwang Bilis ng Linya | Saklaw ng Kawad |
|---|---|---|---|---|---|
| Solid na PVC/PE/PP/PU | 150-220°C | 25:1 | ±0.02 mm | 30-80 m/min mabigat, 150-300 m/min fine | 0.3-15 mm |
| LSZH/XLPE/TPE/TPU | 160-240°C | 26:1 | ±0.02 mm | 30-100 m/min | 0.5-20 mm |
| Mataas na temperatura ng FEP/PFA | 340-420°C | 28:1 | ±0.03 mm | 10-50 m/min | 0.2-12 mm |
| Foamed PE/PP/PU | 140-220°C | 27:1 | ±0.03 mm | 50-200 m/min | 0.4-10 mm |
Para sa pinong wire sa ilalim 1 mm tapos diameter, tolerance ay dapat na mas mahigpit, sa paligid ±0.01-0.015 mm . Ang dahilan ay ang kapal ng pagkakabukod ng pader sa naturang kawad ay madalas lamang 0.1-0.2 mm ; isang 0.01 mm deviation ay katumbas ng halos 7% pagkakaiba-iba sa isang 0.15 mm na pader. Iyon ay sapat na upang baguhin ang kapasidad at hindi balanse ang isang twisted pair.
Mga Precision Extrusion Machine ayon sa Uri ng Materyal
Ang iba't ibang pamilya ng polimer ay naglalagay ng iba't ibang mga pangangailangan sa extruder. Narito kung paano nagbabago ang detalye ng makina sa bawat klase ng materyal.
Mga PVC/PE/PP/PU Solid Insulation Extruder
Ang PVC, PE, PP, at PU ay bumubuo sa backbone ng karamihan sa karaniwang insulation ng wire. Ang temperatura ng pagkatunaw ay nasa pagitan 150°C at 220°C . Ang susi sa katumpakan sa mga materyales na ito ay ang tuluy-tuloy na natutunaw na presyon na walang pulsation. Ang precision extruder para sa klase na ito ay gumagamit ng screw compression ratio ng 2.5-3.0 at isang metering zone na nagpapanatiling pare-pareho ang output.
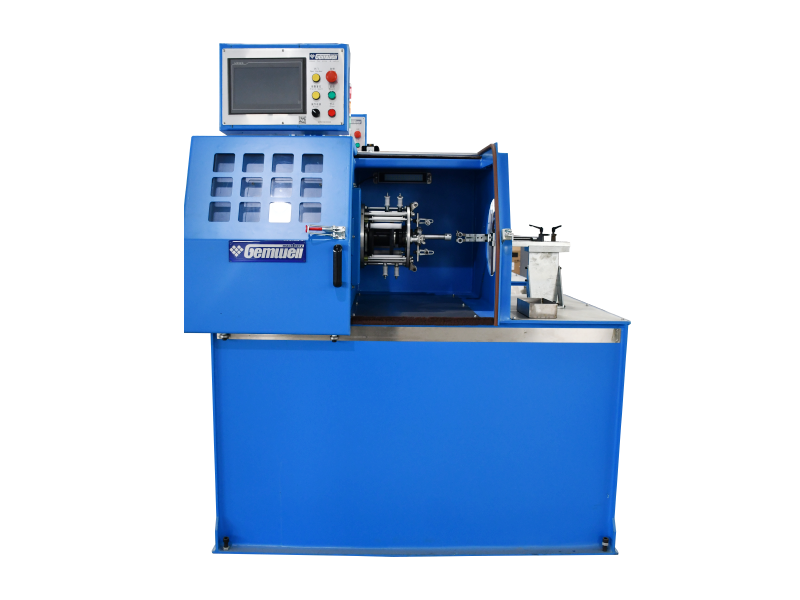
 Core Wire Insulation Extrusion Line para sa PVC, PE, PP, at PU Materials Ang extrusion line na ito ay idinisenyo para sa mga karaniwang wire insulation na materyales tulad ng PVC, PE, PP, at PU. Gumagana ito sa natutunaw na temperatura sa pagitan ng 150°C at 220°C na may screw compression ratio na 2.5-3.0, na tinitiyak ang pare-parehong output para sa electronic at signal wire core insulation. Tingnan ang Produkto →
Mga Extruder ng Insulation ng LSZH/XLPE/TPE/TPU
Ang mga materyales na ito ay naghahatid ng mababang usok na zero-halogen, cross-linked, o high-elasticity na mga katangian. Ang saklaw ng pagproseso ay 160-240°C . Kailangan ng XLPE ang downstream na cross-linking, kaya pinangangasiwaan ng extruder ang semi-crystalline melt. Ang mga compound ng LSZH ay nakasasakit at nagpapabilis sa pagkasira ng tornilyo maliban kung ang tornilyo at bariles ay tumigas sa itaas 55-60 HRC .
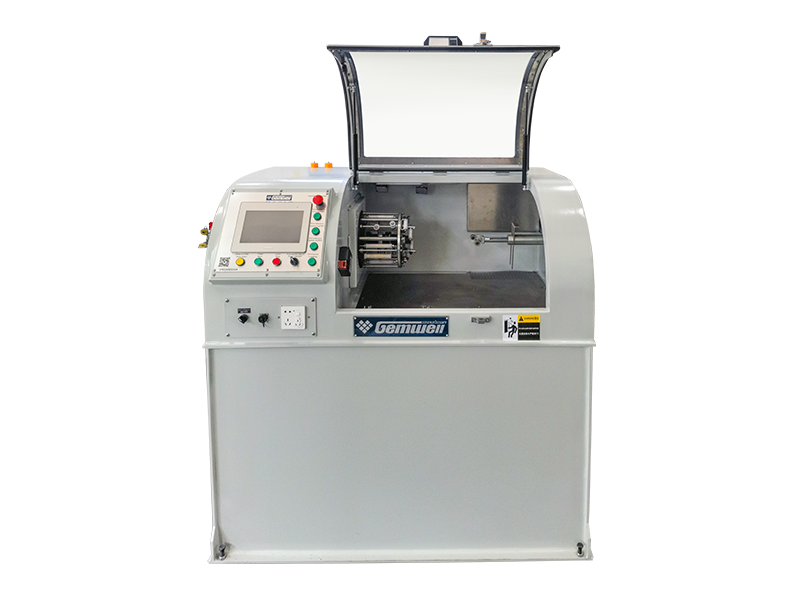
Insulation Extrusion Line para sa LSZH, XLPE, TPE, at TPU Compounds Ang linyang ito ay humahawak ng mga abrasive o cross-linking na materyales gaya ng LSZH, XLPE, TPE, at TPU. Nagtatampok ito ng mga tumigas na turnilyo at bariles sa itaas ng 55-60 HRC upang labanan ang pagkasira, at pinapanatili ang matatag na presyon ng pagkatunaw upang maiwasan ang pagkabulok at mga depekto sa ibabaw. Tingnan ang Produkto → FEP/PFA High-Temperature Insulation Extruder
Natutunaw ang FEP at PFA sa 340-420°C . Ang temperaturang iyon ay nangangailangan ng corrosion-resistant na bariles at turnilyo, kadalasang nickel-plated o zirconium oxide-coated. Ang mga materyales na ito ay naglalabas din ng hydrogen fluoride na gas sa temperatura ng pagkatunaw, kaya ang linya ay dapat na mayroong sistema ng tambutso at mga dies na lumalaban sa acid. Ang tolerance ng temperatura ng barrel zone ay dapat manatili sa loob ±2°C upang maiwasan ang pagkasira ng polimer.
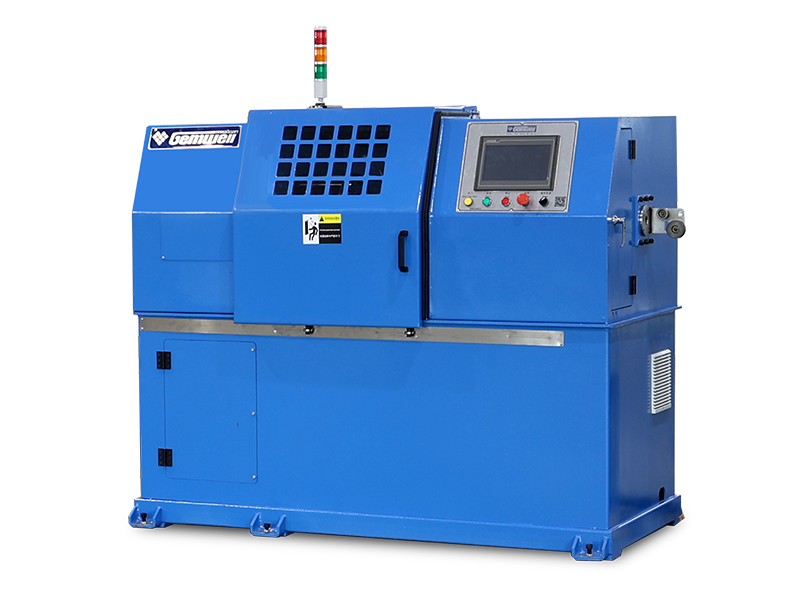
High-Temperature Insulation Extrusion Line para sa FEP, PFA, ETFE, PEEK, at PA Pinoproseso ng extrusion line na ito ang mga polymer na may mataas na pagganap tulad ng FEP at PFA sa mga temperatura hanggang 420°C. Gumagamit ito ng mga sangkap na lumalaban sa kaagnasan gaya ng GH113 o Hastelloy C276 upang mapaglabanan ang mga agresibong pagkatunaw, na tinitiyak ang tumpak na kontrol sa temperatura sa loob ng ±1-2°C para sa pare-parehong kalidad ng pagkakabukod. Tingnan ang Produkto → Mga Foamed PE/PP/PU Extruder
Ang foamed insulation ay ginagamit sa mga coaxial at RF cables upang mapababa ang dielectric constant. Ang proseso ay nag-iniksyon ng isang kemikal na pamumulaklak ng ahente sa matunaw. Ang katumpakan na kontrol sa rate ng pag-iiniksyon ng gas at temperatura ng pagkatunaw ay nagpapasya sa pamamahagi ng laki ng cell. Ang isang foaming extruder ay dapat magkaroon ng melt pressure na matatag sa loob ±1 bar , dahil ang maliliit na pagbabago sa presyon ay direktang binabago ang density ng bula.
Mga Panganib sa Pagbili at Paano Ito Maiiwasan
Ang precision extrusion equipment ay isang pangmatagalang pamumuhunan. Narito ang mga pinakakaraniwang panganib na kinakaharap ng mga mamimili, at ang mga praktikal na pagsusuri na pumipigil sa kanila.
- Hindi garantisado ang pagkakahanay ng ulo ng mamatay - Kung ang crosshead centering ay hindi maitakda nang paulit-ulit, ang insulation ay magiging off-center. Magtanong sa supplier para sa isang concentricity test report sa partikular na crosshead model. Ang isang magandang crosshead ay dapat mapanatili ang concentricity sa loob 0.02 mm pagkatapos ng muling pagsentro.
- Mas mabilis ang pagsusuot ng tornilyo kaysa sa inaasahan - Ang wear ay nagpapataas ng screw-to-barrel clearance, na nagpapababa sa pagkakapare-pareho ng output. Maraming supplier ang nag-quote 5-8 taon ng buhay ng serbisyo, ngunit may nakasasakit na LSZH o mga compound na puno ng mika na maaaring bumaba sa 2-3 taon .
- Mabilis na bumababa ang mga heater band - Ang kontrol sa temperatura ay depende sa kalidad ng heater band. Kung mag-overheat o short out ang mga banda, lumalaki ang pagkakaiba-iba ng temperatura ng zone, at nagiging tagpi-tagpi ang pagkakabukod. Ang mga mahuhusay na makina ay gumagamit ng mga stainless steel heater band o katumbas nito.
- Ang kapasidad ng paglamig ay masyadong maikli para sa mga linya ng high-speed - Sa 200 m/min , ang cooling trough ay dapat mag-alis ng mas maraming init. Kung ang labangan ay masyadong maikli, ang cable ay lalabas bago ang diameter nito ay nagpapatatag. Hilingin ang haba ng cooling trough na nauugnay sa iyong maximum na bilis ng linya.
- Ang supplier ay hindi nag-aalok ng proseso ng pagsasanay - Nang walang operating training at mga recipe, ang iyong production team ay gumugugol ng dagdag na buwan sa pag-aaral sa pamamagitan ng trial and error. Pumili ng isang supplier na maaaring magsanay sa iyong mga tauhan sa buong linya, hindi lamang ang mga pangunahing kontrol.
Mga Kasanayan sa Pagpapanatili na Pinapanatiling Tumpak ang Katumpakan
Ang katumpakan ay hindi lamang tungkol sa disenyo ng makina; depende ito sa consistent preventive maintenance. Sundin ang iskedyul sa ibaba upang maprotektahan ang iyong pamumuhunan.
| Dalas | Aksyon | Bakit Ito Mahalaga |
|---|---|---|
| Pagbabago ng shift | Linisin ang crosshead at suriin ang die para sa polymer residue | Ang nasusunog na polymer residue ay nagdudulot ng mga depekto sa ibabaw at pagkakaiba-iba ng dimensional |
| Linggu-linggo | Siyasatin ang tornilyo para sa mga deposito; suriin ang kasalukuyang draw ng heater band | Ang maruming turnilyo ay nagbabago sa natutunaw na katatagan ng presyon, na nagiging sanhi ng pagkakaiba-iba ng pulsed diameter |
| Buwan-buwan | I-calibrate ang laser gauge at i-verify ang pagsentro gamit ang isang test wire | Pag-align ng vibration at wear shift sensor, na nagbibigay ng hindi tumpak na feedback sa diameter |
| quarterly | Palitan ang langis ng gearbox; siyasatin ang screw-to-barrel radial clearance | Magsuot ng lampas 0.05 mm nagiging sanhi ng hindi pare-parehong output at pagkasira ng bariles |
| Taon-taon | I-certify muli ang buong linya, kabilang ang pull-off capstan at take-up tension | Ang pagkadulas ng Capstan ay isang nakatagong dahilan ng dimensional drift |
Sundin ang tamang mga operating procedure at ang pagpapatakbo, pagpapanatili, at pagkumpuni ng extrusion machine para masulit ang iyong linya. Ang isang makina na tumatanggap ng pang-iwas na pangangalaga ay maaaring magkaroon ng mga detalye ng pagpapaubaya nito 10-15 taon . Para sa pinakamahuhusay na kagawian sa pag-tune ng proseso, tingnan din kung paano maayos na gumamit ng mga extruder .
Mga Madalas Itanong Tungkol sa Precision Wire Extrusion Machine
Ano ang tipikal na insulation diameter tolerance ng isang precision wire extrusion machine?
Para sa mga diameter ng cable sa ilalim 2 mm , ang outer diameter tolerance ay nasa ±0.015-0.02 mm . Para sa 2-10 mm cables, lumalawak ang tolerance sa ±0.03-0.05 mm . Sinasabi ng ilang high-end na makina ±0.01 mm para sa pinong wire, ngunit nangangailangan iyon ng matatag na kondisyon sa kapaligiran at maaasahang closed-loop diameter control system.
Ano ang pinakamababang diameter ng wire na maaaring gawin ng precision extrusion machine?
Ang minimum na natapos na diameter ay depende sa crosshead at die set. Ang isang precision machine na idinisenyo para sa fine wire ay maaaring makagawa ng mga panlabas na diameter na kasing liit 0.15-0.3 mm . Upang pumunta sa ibaba 0.15 mm , kailangan mo ng micro-extruder na may diameter ng tornilyo 12-16 mm .
Maaari bang hawakan ng isang precision extrusion machine ang maraming materyales?
Maaari ito, ngunit may mga limitasyon. Ang PVC at PE ay maaaring magbahagi ng isang turnilyo. Ang FEP/PFA ay nangangailangan ng corrosion-resistant na barrel at ibang turnilyo. Ang LSZH at XLPE ay nakaupo sa gitna. Maraming mga supplier ang nag-aalok ng mga mapagpapalit na set ng tornilyo, ngunit ang isang buong pagpapalit ay madalas na tumatagal 4-8 oras kabilang ang pag-init, paglilinis, at pagpapalit ng mamatay.
Paano nakakaapekto ang insulation eccentricity sa pagganap ng cable?
Binabago ng off-center insulation ang pamamahagi ng kapasidad sa cross-section ng cable. Para sa data cable, pinapataas nito ang crosstalk at pinapababa nito ang pagpapadala ng signal. Para sa power cable, binabawasan ng eccentricity ang breakdown na kakayahan ng boltahe. Ang isang praktikal na limitasyon sa pagtanggap para sa mga pang-industriyang precision extruder ay eccentricity sa ibaba 5% , ibig sabihin ang pagkakaiba sa pagitan ng manipis at makapal na gilid ng pader ay mas mababa sa 5% ng nominal na kapal.
Ano ang karaniwang oras ng paghahatid ng lead para sa isang precision wire extrusion line?
Depende sa configuration at pagkarga ng produksyon ng supplier, maaaring ipadala ang isang solong pirasong extruder line 45-60 araw . Maaaring tumagal ang mga customized na linya na may espesyal na crosshead 90-120 araw . Kumpirmahin ang lead time bago maglagay ng purchase order para maplano mo ang iyong production ramp-up.
Gaano katagal ang isang precision wire extrusion machine?
Ang mekanikal na frame ay maaaring tumagal 20-30 taon . Ang tornilyo at bariles ay mga bahagi ng pagsusuot at karaniwang tumatagal 5-8 taon na may mga nakasasakit na materyales, o 10-12 taon na may mga hindi nakasasakit tulad ng PVC. Ang mga heater band at sensor system ay karaniwang nangangailangan ng kapalit tuwing 3-5 taon .
Ang Bottom Line
Ang iyong katumpakan ng pagkakabukod ng wire ay direktang nakasalalay sa disenyo ng tornilyo ng makina, katumpakan ng pagsentro ng crosshead, at closed-loop na kontrol. Ang pagpili ng makina na tumutugma sa iyong mga uri ng materyal at hanay ng diameter, pagkatapos ay panatilihin ito sa isang mahigpit na iskedyul, ang siyang nakakasiguro ng pangmatagalang return on investment.
Kung gumagawa ka ng mga automotive data cable, pang-industriya na Ethernet cable, network cable, o high-frequency signal cable, ang precision wire extrusion machine ay ang pundasyon ng kalidad ng iyong produkto. Maghanap ng isang supplier na maaaring magdokumento ng mga benchmark sa pagpapaubaya, magbigay ng mga recipe ng proseso, at maghatid ng mga ekstrang bahagi nang tuluy-tuloy. Ang supplier na nagpapakita sa iyo ng mahirap na mga numero sa concentricity at diameter control ay ang isa na dapat isaalang-alang.
 Kaugnay Mga Produkto