E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ang pagpili ng cable extrusion machine ay isang desisyon na nakasalalay sa ilang mahirap na katotohanan: ang makina ay dapat tumugma sa iyong materyal na set, ang iyong bilis ng linya, at ang iyong tolerance na badyet. Ang unang konklusyon ay ang isang generic extruder ay isang pananagutan, hindi isang asset. Ang isang makina na mahusay na nagpapatakbo ng PVC ay maaaring mahirapan sa FEP, at ang isang high-speed na linya para sa mga network cable ay maaaring hindi makagawa ng kinakailangang kontrol sa diameter para sa mga automotive data cable. Kaya bago ka tumingin sa mga katalogo, kailangan mong tukuyin ang eksaktong cable family na plano mong gawin at ang mga depekto na talagang hindi mo kayang tiisin. Ang nag-iisang hakbang na iyon ay nakakatipid ng mas maraming pera kaysa sa anumang diskwento sa makina mismo.
Ang mga tagagawa ng wire at cable ay madalas na nagtatanong kung ang pinakabagong modelo ng extruder ay nagkakahalaga ng pamumuhunan. Ang praktikal na sagot ay: oo, kung kailangan mo ng mas mahigpit na pagpapaubaya, mas mataas na bilis, o mas mababang scrap. Hindi, kung nasa loob ka na ng spec at downstream ang iyong bottleneck. Ang tunay na halaga ng isang makabagong cable extrusion machine ay nakasalalay sa kung gaano nito palagiang hawak ang insulation o sheath diameter at concentricity sa loob ng walong oras na shift, hindi sa pinakamataas na bilis na ipinapakita sa brochure.
Ang Talagang Ginagawa ng Cable Extrusion Machine sa Iyong Production Line
Ang cable extrusion machine ay ang puso ng wire at cable manufacturing line. Pinapakain nito ang mga polymer pellets sa pamamagitan ng isang pinainit na bariles, tinutunaw ang mga ito, at itinutulak ang tinunaw na materyal sa paligid ng isang konduktor upang mabuo ang layer ng pagkakabukod. Sa isang hiwalay na linya, ang parehong prinsipyo ay nalalapat sa panlabas na kaluban na nagpoprotekta sa cable mula sa init, abrasion, at kahalumigmigan.
Ang mga pangunahing bahagi ay pare-pareho sa karamihan ng mga makina: a tipaklong na metro ang mga pellets, a turnilyo na ginagawa ang pagtunaw at pagbuo ng presyon, a bariles na may mga heating zone, a crosshead kung saan ang konduktor ay dumaan at tumatanggap ng tunaw, a paglamig labangan na nagtatakda ng polimer, at a capstan na humihila ng cable sa isang kontroladong bilis. Tinutukoy ng koordinasyon sa pagitan ng bilis ng turnilyo at bilis ng capstan ang kapal ng pader at ang panghuling diameter.
Para sa mas malalim na pagtingin sa kung paano gumagana ang mga bahaging ito nang magkasama, maaari mong basahin ang teknikal na pagkasira ng mga bahagi ng extruder mula sa aming artikulo sa komposisyon ng mga extrusion machine . Ipinapaliwanag ng artikulong iyon kung paano binabawasan ng pagsusuot sa screw flight o isang pagod na crosshead ang kontrol sa diameter sa isang paraan na madaling makaligtaan ngunit mahal na huwag pansinin.
Paano Pumili sa Pagitan ng Insulation at Sheath Extrusion Machine
Ang unang desisyon ay kadalasan kung kailangan mo ng insulation extruder, sheath extruder, o pareho. Ang dalawang uri ng makina ay may parehong pangunahing arkitektura, ngunit magkaiba ang mga ito sa disenyo ng turnilyo, hanay ng temperatura ng bariles, at ang paraan ng paghawak sa cable.
Ang mga insulation extruder ay karaniwang nagpoproseso ng mas pinong mga wire at nangangailangan ng mas tumpak na kapal ng pader dahil manipis ang layer ng insulation at ang capacitance ng cable ay depende sa distansya sa pagitan ng conductor at ng shield. Ang mga sheath extruder, sa kabilang banda, ay nagtutulak ng mas makapal na layer ng materyal sa ibabaw ng cable core na naglalaman na ng maraming conductor. Ang pagpaparaya ay mas mapagpatawad, ngunit ang throughput ay kadalasang mas mataas.
| Parameter | Insulation Extrusion | Sheath Extrusion |
|---|---|---|
| Saklaw ng kapal ng pader | 0.05 hanggang 1.5 mm | 0.5 hanggang 5 mm |
| Karaniwang bilis ng linya | 50 hanggang 400 m/min | 20 hanggang 200 m/min |
| Mga karaniwang materyales | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silicone |
| Key tolerance | Diameter deviation ±0.02 mm | Diameter deviation ±0.15 mm |
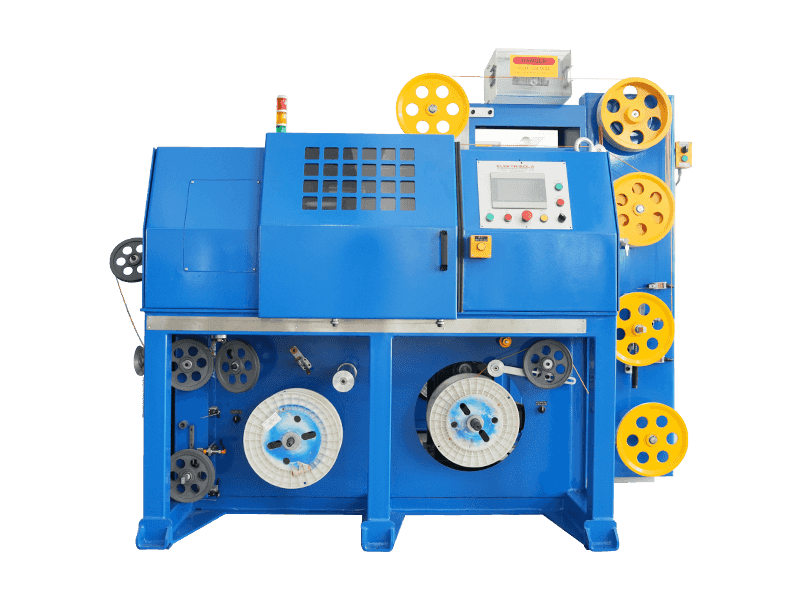
 PVC/PE/PP/PU Sheath Extrusion Line Ang PVC/PE/PP/PU Sheath Extrusion machine ay isang non-standardized na kagamitan na may customization. Ang pangunahing modelo ng makina ay karaniwang 70-150mm, na karaniwang ginagamit sa wire ... Tingnan ang Produkto →
Kung gumagawa ka ng mga network cable o automotive data cable, halos tiyak na kailangan mo muna ang insulation line kasama ang isang hiwalay na sheath line. Kung gagawa ka ng isang simpleng hook-up wire, maaaring sapat na ang isang dual-purpose extruder, ngunit ang pagpapalit ay tumatagal ng ilang oras at pinipilit kang ihinto ang produksyon.
Mga Teknikal na Detalye na Tumutukoy sa Pagganap ng Tunay na Mundo
Ang pagtingin sa sheet ng detalye ay hindi sapat; kailangan mong malaman kung aling mga numero ang aktwal na nakakaapekto sa iyong produkto. Ang diameter ng tornilyo at L/D ratio ay nagtutulak ng throughput at kalidad ng pagkatunaw. Ang 60 mm screw na may 25:1 L/D ratio ay karaniwan para sa mga medium-size na linya ng insulation. Ang extruder output sa kg/hr ay isang panimulang punto, ngunit ang tunay na hadlang ay ang bilis ng linya na maaari mong makamit habang pinapanatili ang target na kapal ng pader.
Ang kontrol sa temperatura zone ay isa pang kritikal na kadahilanan. Ang isang karaniwang extruder para sa PVC ay nangangailangan ng isang barrel temperature profile mula sa humigit-kumulang 140°C hanggang 180°C. Ang FEP ay nangangailangan ng 300°C hanggang 360°C, at ang silicone ay nangangailangan ng espesyal na disenyo ng turnilyo. Kung hindi maabot at mahawakan ng iyong makina ang 350°C na may katumpakan na ±5°C, makakakuha ka ng mahinang kalidad ng pagkatunaw at madalas na pagsasara.
Ang kontrol ng diameter at concentricity ay depende sa sistema ng pagsukat. Gumagamit ang mga modernong makina ng mga laser gauge na may resolution na 0.001 mm at isang loop response time na 50 ms o mas mabilis. A paglihis ng ±0.02 mm sa isang 0.4 mm na layer ng pagkakabukod nangangahulugan ng pagkakaiba sa pagitan ng pass at scrap. Para sa mga high-frequency o data cable application, mas mahalaga ang eccentricity. Dapat na adjustable ang crosshead para makamit mo ang minimum na eccentricity na mas mababa sa 2%.
Kapag ang application ay humihiling ng solidong core insulation line na may PVC, PE, PP, o PU, dapat na i-configure ang extruder para sa mga materyales na iyon mula sa simula. Nag-aalok ang Gemwell ng nakalaang solid core wire at cable insulation extruder na idinisenyo para sa mga polymer na ito, na umiiwas sa kompromiso ng isang unibersal na makina.
PVC/PE/PP/PU Core Wire Insulation Extrusion Line Ang PVC/PE/PP/PU Core Wire Insulation Extrusion Line ay isang hindi standardized na kagamitan na may customization. Ang pangunahing modelo ng makina ay karaniwang 30-65mm. Ito ay angkop para sa s... Tingnan ang Produkto → Paano Nakakaapekto ang Pagpili ng Materyal sa Mga Extrusion Parameter
Tinutukoy ng polimer na pipiliin mo ang temperatura ng iyong bariles, disenyo ng tornilyo, at bilis ng paglamig. Ito ay hindi isang simpleng one-machine-for-everything scenario.
Ang PVC ay mapagpatawad at tumatakbo sa katamtamang temperatura. Ang PE at PP ay mas madali sa turnilyo ngunit nangangailangan ng maingat na paglamig upang maiwasan ang pag-urong. Ang PU ay nagdaragdag ng abrasion resistance ngunit sensitibo sa moisture. Ang FEP at PFA ay high-temperature thermoplastics na ginagamit para sa race-wire, aerospace, at high-speed data cable; hinihingi nila ang isang bariles at tornilyo na gawa sa corrosion-resistant na haluang metal at isang malaking pamumuhunan sa pagkontrol sa temperatura. Ang mga compound ng LSZH ay ginagamit sa mga low-smoke, halogen-free na mga cable, ngunit ang mga ito ay masyadong malapot at nangangailangan ng screw na may mas malaking compression ratio.
Halimbawa, a FEP/PFA high-temperature core wire insulation extruder karaniwang gumagana sa 330°C na temperatura ng pangunahing zone, na may bilis ng turnilyo na 30 hanggang 80 rpm. Ang bilis ng linya ay madalas na mas mababa kaysa sa PVC dahil ang daloy ng polimer ay naiiba, ngunit ang nagresultang pagkakabukod ay may mahusay na mga katangian ng dielectric.
Kung ang iyong roadmap ng produkto ay may kasamang mga cable na may mataas na temperatura o mataas na dalas, kailangan mo ng makina na kayang hawakan ang buong hanay ng temperatura. Ang FEP/PFA insulated wire extruder mula sa Gemwell ay partikular na binuo para sa mga materyales na ito, na may mga bahagi ng haluang metal at espesyal na geometry ng turnilyo.
FEP/PFA/ETFE/PEEK/PA High Temperature Core Wire Insulation Extrusion Line Ang FEP/PFA/ETFE/PEEK/PA High-Temperature Core Wire Insulation Extrusion Line ay isang hindi standardized na kagamitan na may customization. Ang pangunahing modelo ay karaniwang 20-50mm. Ito ay... Tingnan ang Produkto → Mga Karaniwang Depekto sa Pag-extrusion ng Cable at Ang mga Puno Nito
Kapag ang isang linya ay nagsimulang gumawa ng masamang cable, ang problema ay bihirang ang makina lamang. Ipinapakita ng sumusunod na listahan ang pinakakaraniwang mga depekto sa extrusion at kung saan unang titingnan.
- Pagbabago ng diameter – Tumuturo ito sa isang speed mismatch sa pagitan ng capstan at extruder, o isang pagod na paglipad ng turnilyo na nagbibigay-daan sa mga pressure pulse.
- Mga bula o porosity – Ang kahalumigmigan sa mga pellets ay ang karaniwang salarin. Suriin ang mga hopper dryer at ang vacuum vent.
- Eccentricity o off-center insulation – Ang konduktor ay hindi nakasentro sa crosshead. Ito ay kadalasang sanhi ng isang pagod na gabay o isang napinsalang die.
- Mahina ang pagdirikit sa konduktor – Ang konduktor ay masyadong malamig, o ang polimer ay hindi sapat na natunaw. Maaari rin itong magmula sa kontaminasyon sa tanso.
- Magsuot ng tornilyo at bariles – Kapag ang ID ng barrel ay tumaas ng higit sa 0.25 mm, ang throughput ay bumaba at ang pagkatunaw ay nagiging hindi pare-pareho. Ito ay isang isyu sa pagpapanatili, hindi isang isyu sa pag-tune.
Ang pagsubaybay sa rate ng depekto sa paglipas ng panahon ay ang pinakamahusay na paraan upang malaman kung kailan papalitan ang mga bahagi. Ang isang konserbatibong panuntunan sa industriya ay suriin ang dulo ng turnilyo at crosshead pagkatapos ng bawat 500,000 metro ng produksyon para sa mga trabahong may mga materyal na sensitibo sa moisture. Para sa mga high-speed network cable lines, dapat na mas maikli ang check interval.
Pinakamahusay na Kasanayan sa Pagpapanatili at Operasyon para sa Mga Extruder
Ang isang extruder na tumatanggap ng nakagawiang pagpapanatili ay mananatili sa katumpakan nito sa loob ng maraming taon. Ang pinaka-overlooked bahagi ay ang heating zones. Kung hindi mo kailanman i-calibrate ang mga thermocouples, ang iyong aktwal na temperatura ng barrel ay maaaring mag-drift ng higit sa 20°C mula sa setpoint. Iyon lamang ang nagpapaliwanag ng malaking bahagi ng mga reklamo sa kalidad.
Magtakda ng lingguhang iskedyul para tingnan ang mga screen pack at breaker plate. Palitan ang screen pack kapag ang differential pressure sa kabuuan nito ay tumaas ng higit sa 10%. Linisin ang die at crosshead gamit ang mga copper wire brush lamang, hindi bakal, para maiwasan ang mga gasgas na nagiging deposit point. Suriin ang silicone o rubber feed section kung nagpapatakbo ka ng silicone sheath materials; ang mga compound na iyon ay nangangailangan ng cooling pellet feed zone upang maiwasan ang bridging.
Para sa isang karaniwang linya, ang mga sumusunod na agwat ng preventive maintenance ay makatwiran:
- Araw-araw: suriin ang antas ng langis sa gearbox at ang presyon ng hangin para sa pneumatic take-up.
- Lingguhan: linisin ang hopper at suriin ang vacuum vent kung may pellet dust.
- Buwan-buwan: sukatin ang suot ng tornilyo at bariles; siyasatin ang capstan belt at ang foot brake.
- Quarterly: i-calibrate ang lahat ng temperature controllers at ang laser gauge.
Kapag bago ang isang makina, ang unang 200 oras ang pinakamahalaga. Itala ang bawat parameter sa simula at ihambing sa mga halaga pagkatapos ng break-in period. Kung ang extruder ay nangangailangan ng higit sa 10% dagdag na turnilyo ng tornilyo upang mapanatili ang parehong throughput, may masyadong mabilis na suot.
Mga Madalas Itanong Tungkol sa Cable Extrusion Machine
Ano ang pagkakaiba sa pagitan ng cable extrusion machine at wire drawing machine?
Binabago ng wire drawing machine ang laki ng conductor; ang isang cable extrusion machine ay nagdaragdag ng polymer insulation o sheath. Hindi binabago ng extrusion machine ang diameter ng conductor. Pinahiran lang ito.
Ano ang pinakamagandang disenyo ng tornilyo para sa isang multi-material na cable extrusion line?
Walang solong pinakamahusay na disenyo. Ang isang barrier screw ay gumagana nang maayos para sa PE at PVC. Ang isang mas malawak na tornilyo na may mas mataas na ratio ng compression ay kinakailangan para sa LSZH at XLPE. Kung kailangan mong magpatakbo ng maraming materyales, pumili ng turnilyo na isang kompromiso at tanggapin ang bahagyang mas mababang throughput sa mas mahirap na mga compound.
Paano ko kalkulahin ang rate ng produksyon ng isang cable extrusion machine?
Ang throughput sa kg/hr ay katumbas ng screw pitch area na na-multiply ng screw speed, ang melt density, at ang pump efficiency. Ang isang praktikal na shortcut ay ang paggamit ng line speed test: magpatakbo ng kilalang haba ng cable, timbangin ang polymer na ginamit, at hatiin ayon sa oras. Karamihan sa mga tagagawa ay nagbibigay ng isang teoretikal na kapasidad, ngunit ang tunay na kapasidad ay kadalasang 70 hanggang 90% ng halagang iyon dahil sa draw-down at air gaps.
Maaari bang gumawa ng parehong pagkakabukod at kaluban ang isang extruder?
Maaari mong gamitin ang parehong makina na may ibang crosshead at turnilyo, ngunit may mga trade-off. Ang tornilyo na idinisenyo para sa 1 mm insulation wall ay hindi mag-o-optimize ng 3 mm sheath wall. Ang oras ng pagpapalit ay madalas na tumatagal ng dalawa hanggang apat na oras, kaya kung magpapatakbo ka ng dalawang magkahiwalay na produkto nang limang beses sa isang linggo, ang isang dedikadong makina para sa bawat linya ay karaniwang mas mura sa katagalan.
Ano ang eccentricity at bakit mahalaga ito sa cable extrusion?
Ang eccentricity ay ang offset ng conductor center mula sa gitna ng insulation. Sa data at audio cable, ang mataas na eccentricity ay nagbabago sa kapasidad at nagiging sanhi ng pagmuni-muni ng signal. Ang pangkalahatang limitasyon sa pagmamanupaktura ay mas mababa sa 3% para sa network cable at mas mababa sa 1.5% para sa high-speed automotive data cable. Kung mas mataas ang iyong eccentricity, tingnan ang mga crosshead centering bolts at ang mga tip sa gabay.
Gaano kadalas ko dapat palitan ang turnilyo sa isang extruder?
Para sa isang linya na tumatakbo nang 8,000 oras bawat taon na may mga nakasasakit na materyales tulad ng PVC, asahan na palitan ang turnilyo tuwing 3 hanggang 5 taon. Para sa malinis, mataas na temperatura na polimer, maaari itong tumagal ng 8 hanggang 10 taon. Sukatin ang screw OD at barrel ID sa parehong punto; kapag ang clearance ay lumampas sa 0.3 mm, palitan ang turnilyo o bariles.
Paano Nakakaapekto ang Payback Period sa Pagpili ng Extruder?
Kapag inihambing mo ang isang murang extruder sa mas mataas na presyo, ang panahon ng pagbabayad ay isang mas malinaw na sukatan kaysa sa presyo ng sticker. Ang isang makina na nagpapatakbo ng 10% na mas mabilis ay maaaring magbigay-daan sa iyong makagawa ng karagdagang 500,000 metro bawat taon. Kung ang iyong tubo sa bawat kilometro ng cable ay $50, iyon ay dagdag na $25,000 bawat taon. Ang dagdag na puhunan na $50,000 ay mababawi sa loob ng dalawang taon.
Higit sa lahat, ang isang mas matatag na makina ay nakakabawas ng scrap. Ipagpalagay na nawalan ka ng 2% ng produksyon sa dimensional deviation sa isang murang linya. Sa dami ng produksyon na 1,000,000 metro, iyon ay 20,000 metro ng scrap. Sa materyal na halaga na $0.03 bawat metro, ang taunang basura ay $600. Iyon lang ay hindi mukhang napakalaki, ngunit kapag idinagdag mo ang gastos sa paggawa ng muling paggawa at ang panganib na mawalan ng isang customer dahil sa mga huli na paghahatid, ang kabuuang gastos ay nagiging makabuluhan.
Gamitin ang simpleng formula na ito upang ihambing ang dalawang makina:
- Taunang halaga ng output – bilis ng linya sa m/min × magagamit na oras × 60 × scrap factor.
- Taunang gastos sa scrap – porsyento ng scrap × materyal na gastos sa muling paggawa.
- Payback period – pagkakaiba sa presyo ÷ (pagtitipid mula sa pagtitipid ng bilis mula sa scrap).
Para sa isang manufacturer na pumapasok sa automotive o network cable market, ang payback period ay dapat na wala pang 18 buwan. Kung mas mahaba ito, malamang na sobra kang bumili o ang linya ng produkto ay hindi tama para sa dami ng iyong produksyon.
Ano ang Titingnan Kapag Bumibili ng Nagamit na o Refurbished Cable Extrusion Machine
Maraming mga pabrika ang bumibili ng mga ginamit na extruder upang mabawasan ang gastos sa kapital. Ang pinakakaraniwang pagkakamali ay ang pagsukat ng tornilyo at bariles nang huli. Bago pumirma sa kontrata, magpatakbo ng isang simpleng check sa machine shop: magpasok ng bagong turnilyo sa bariles at tingnan kung gaano karaming radial play ang mayroon. Ang isang clearance na higit sa 0.3 mm ay nangangahulugan na ang makina ay hindi magkakaroon ng tolerance para sa manipis na pagkakabukod.
Suriin din ang crosshead centering bolts; kung sila ay kinuha, ang eccentricity ay imposibleng itama. Hilingin ang aktwal na mga tala ng produksyon para sa huling 200 oras, hindi lamang ang kabuuang oras ng pagtakbo. Ang isang makina na nagpapatakbo ng 30,000 oras sa mababang pagkarga ay kadalasang mas mahusay kaysa sa isang makina na nagpapatakbo ng 15,000 oras sa buong pagkarga na may nakasasakit na PVC.
Panghuli, i-verify ang pagkakaroon ng mga ekstrang bahagi para sa partikular na geometry ng turnilyo at bariles. Kung ang orihinal na gumagawa ay wala na sa negosyo, maaari kang makakuha ng katumbas mula sa isang dalubhasang supplier, ngunit ang mga pantulong na bahagi tulad ng crosshead guide bushings ay mas mahirap hanapin. Ang isang makina na may karaniwang laki ng industriya ay magiging mas madaling suportahan.
Panghuling Rekomendasyon para sa Iyong Cable Extrusion Machine Investment
Ang pinakamahusay na cable extrusion machine ay ang tumutugma sa iyong tatlong taong roadmap ng produkto. Bumili para sa mga materyales na talagang ipoproseso mo, hindi para sa mga inaasahan mong iproseso. Kung kailangan mong manatili sa loob ng ±0.02 mm sa kapal ng pader, mamuhunan sa isang laser gauge at isang stable capstan. Kung kailangan mo ng mataas na temperatura na FEP/PFA, bumili ng makina na may corrosion-resistant screw at tumpak na kontrol sa zone.
Simulan ang pagsusuri sa pamamagitan ng paglilista ng iyong nangungunang limang konstruksyon ng cable at ang kanilang mga pagpapaubaya sa kapal ng pader. Pagkatapos ay kalkulahin ang kinakailangang bilis ng linya mula sa iyong taunang dami ng produksyon. Panghuli, ihambing ang detalye laban sa aktwal na operating window. Ang isang makina na tumatakbo sa 300 m/min ngunit hindi maaaring humawak ng ±0.03 mm diameter sa 150 m/min ay hindi gaanong mahalaga kaysa sa isang makina na tumatakbo sa 150 m/min at may hawak na ±0.01 mm.
Gumawa si Gemwell ng parehong insulation extruder para sa PVC/PE/PP/PU at sheath extruder para sa LSZH/XLPE/TPE/TPU pati na rin sa silicone. Ang tamang pagpipilian ay depende sa iyong mga materyales at sa iyong tolerance na badyet. Ito ang dahilan kung bakit palagi naming inirerekumenda na talakayin ang buong listahan ng cable sa gumagawa ng makina bago mag-order, sa halip na bumili sa labas ng istante.
 Kaugnay Mga Produkto