English
 中文简体

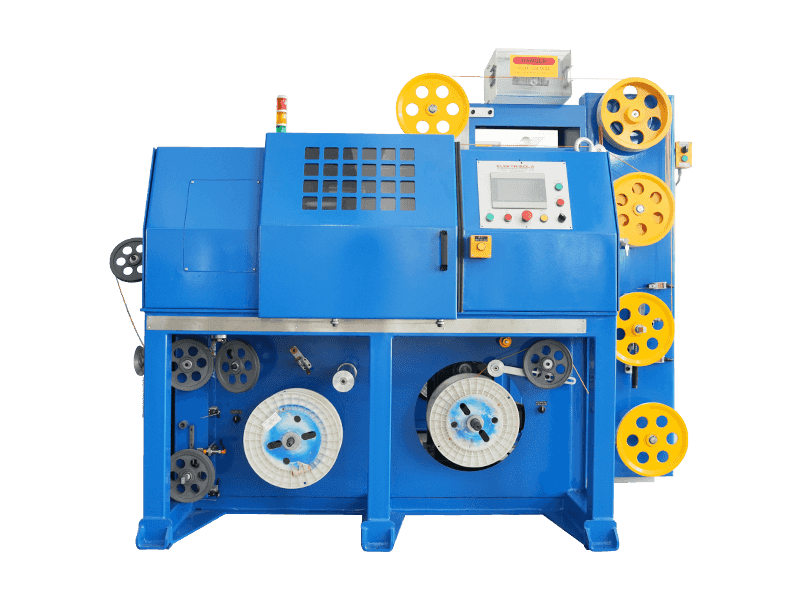
Tama at makatuwirang paggamit ng machine ng extrusion, ang makina ay maaaring maging ganap na epektibo, mapanatili ang isang mahusay na kondisyon sa pagtatrabaho, at palawakin ang buhay ng makina.
Ang isang screw extruder, kabilang ang pag -install ng machine, pagsasaayos, komisyon, operasyon, pagpapanatili, at pag -aayos ng isang serye ng mga link, ay may pangkalahatang makina na karaniwang ginagamit, pangunahin sa pag -install ng drive motor at pagbawas ng gear. Ngunit ang sistema ng extruder ng tornilyo ng trabaho ay isang sistema ng extrusion, ngunit ang mga natatanging katangian, ang partikular na pansin ay nailalarawan sa pamamagitan ng isang extruder ng tornilyo.
Ang pag -install ng makina, pagsasaayos, at mga makina ng pagsubok na karaniwang ginagamit sa mga tagubilin ng machine ng extrusion ay malinaw na tinukoy, ang pamamaraang ito ng pagpapatakbo ng extruder ay naitala tulad ng mga sumusunod:
Ang operator ay dapat na pamilyar sa pagpapatakbo ng mga istrukturang katangian ng kanilang sariling extruder, lalo na, upang wastong maunawaan ang mga katangian ng istruktura ng tornilyo, pag -init at kontrol ng mga katangian ng instrumento, ang pagsasama ng ilong ng mga katangian ng paglamig, at ang katulad, upang maayos na maunawaan ang mga kondisyon ng proseso ng extrusion, ang karapatan na mapatakbo ang makina.
Ang iba't ibang mga pamamaraan ng operasyon ng plastik na extrusion ay hindi pareho, ngunit mayroon din silang pagkakapareho. Ipinakilala ang iba't ibang mga produkto sa parehong pamamaraan ng extrusion at mga isyu ay dapat bigyang pansin ang mga sumusunod na operasyon.
1, ang paghahanda bago
(1) Para sa extrusion ng plastik. Ang mga hilaw na materyales ay dapat matugunan ang mga kinakailangan na kinakailangan para sa pagpapatayo at, kung kinakailangan, ang pangangailangan para sa karagdagang pagpapatayo. At ang materyal ay sieved upang alisin ang mga pinagsama -samang mga pinagsama -sama at mga mekanikal na impurities.
. Auxiliary air dryer mababang bilis ng operasyon ng pagsubok, obserbahan kung ang aparato ay gumagana nang maayos; Simulan ang talahanayan ng paghuhubog ng vacuum, kung obserbahan ang trabaho; madulas na bahagi sa iba't ibang kagamitan sa pagpapadulas. Kung natagpuan ang kasalanan ay agad na tinanggal.
(3) naka -install na ulo at calibrator. Depende sa iba't ibang produkto, laki, at napili ang laki ng ulo. Ang sumusunod na pagkakasunud -sunod ay mai -install.
① Ang ilong ay dapat magkasya nang magkasama, ang buong naka -mount sa extruder.
② Ang dating pagpupulong ng ulo ay dapat punasan ang grasa kapag ipininta, maingat na suriin kung ang mga ibabaw ng lukab ng ibabaw, mga gasgas, o kalawang, gawin ang kinakailangang polish, at pagkatapos ay amerikana na may isang layer ng landas ng daloy ng langis ng silicone.
③ sunud-sunod na bawat ulo ng mga plato ay tipunin, ang mga thread ng bolt na pinahiran na may mataas na temperatura na grasa, pagkatapos ay higpitan ang mga bolts at flange.
④ Ang porous plate ay inilalagay sa pagitan ng head flange upang matiyak na ang pagpindot sa perforated plate nang walang flash. Dapat ayusin bago
⑤ Nang walang paghigpit ng pagkabit ng ulo at extruder die flange bolts fastening ang pahalang na posisyon, ayusin ang antas ng magagamit na parisukat na antas ng pulong ng ulo, ang modelo ng hugis ng bilog na ulo ay naglalagay ng soled na ibabaw bilang isang sanggunian ng ulo ay namatay sa ilalim ng antas ng ibabaw.
⑥ Masikip na koneksyon flange bolts, higpitan ang mga bolts ng pag -fasten ng ulo, i -install ang pag -init ng coil at isang thermocouple, at bigyang pansin ang pag -init ng coil sa panlabas na ibabaw sa malapit na pakikipag -ugnay sa ulo.
⑦ Pag -install ng calibrator at ayusin ang posisyon, sinusuri ng centerline ang host, at ang calibrator ay nakahanay sa traktor. Pagkatapos ng pagsasaayos, higpitan ang pag -aayos ng mga bolts. Pagkonekta ng mga tubo at tubo ng bawat calibrator.
⑧ I -on ang lakas ng pag -init ng ilong, jane pantay na temperatura ng pag -init. Buksan sa ilalim ng hopper at ang gearbox na paglamig ng tubig pump inlet at tambutso na mga balbula. Kapag ang temperatura ng bawat temperatura ng pag-init ay nababagay sa 140 ℃, ang init ay hanggang sa tumaas ang temperatura sa 140 ℃ 30-40min, at pagkatapos ay ang temperatura ay nakataas sa isang temperatura ng normal na produksyon. Hanggang sa tumaas ang temperatura sa normal na produksyon sa nais na temperatura, pagkatapos ay hawakan ang halos 10min, upang ang bawat bahagi ng temperatura ng makina ay nagpapatatag bago sila makapagsimula ng paggawa. Ang haba ng pagkakabukod ay nakasalalay sa mga extruder ng modelo at mga plastik na raw na materyales na magkakaiba -iba. Ang oras ng pagpapapisa ng itlog upang makagawa ng isang pare -pareho na temperatura sa loob at labas ng makina, kaya ang metro ay nagpapahiwatig na ang temperatura ay umabot sa kinakailangang temperatura, habang ang aktwal na temperatura ay mababa, sa oras na ito kung ang materyal ay inilalagay sa mga machine ng extrusion dahil ang aktwal na temperatura ay masyadong mababa, ang materyal na natutunaw na lagkit ay masyadong malaki, magiging sanhi ito ng labis na lakas ng ehe at masira ang makina.
⑨ ay mag -boot sa hopper ng mga hilaw na materyales na ginamit upang maghanda para magamit.
2, boot
(1) ay maaaring i -on pagkatapos ng termostat, bago ang pag -on at extrusion machine ay dapat magtungo sa mga bolts ng flange na masikip muli upang maalis ang pagkakaiba ng ulo ng bolt sa pagpapalawak ng thermal, ang pagkakasunud -sunod ng ulo ng bolt ay masikip na anggulo ng paghigpit, sapilitang maging pantay ʱ ?? Kapag masikip ang ulo ng flange nuts, nangangailangan ito ng paligid ng nababanat na pare -pareho, kung hindi man inaasahan na tumakbo.
) Pagkatapos ay unti -unting mapabilis, habang ang isang maliit na halaga ng feed. Bigyang -pansin ang mga pagbabago sa host na nagpapahiwatig ng ammeter at iba't ibang mga kaso ng ulo ng tagapagpahiwatig kapag nagpapakain. Ang tornilyo ng metalikang kuwintas ay hindi dapat lumampas sa pulang marka (karaniwang 65% -75% na talahanayan ng metalikang kuwintas). Bago maging extruded na profile ng plastik, walang sinumang tatayo sa harap ng mamatay, upang maiwasan ang mga bolts na hinugot o maglagay ng basa na bombilya dahil sa hilaw na materyal at iba pang mga kadahilanan na nagmula sa mga pinsala. Ang plastik na extrusion ay namatay mula sa ulo, kukunin ang extrudate na dahan -dahang pinalamig at kanais -nais ang aparato ng traksyon at namatay ang mga stereotyp, at simulan ang mga aparatong ito. Pagkatapos ay ayon sa ipinahiwatig na mga instrumento sa control control at mga kinakailangan ng produkto. Ang bawat seksyon ay nababagay nang naaayon upang ang buong operasyon ng extrusion sa normal na katayuan. At, kung kinakailangan magdagdag ng isang maliit na materyal, ang paggamit ng isang twin-screw extruder feed dosing pantay na pare-pareho ang tulin.
(3) Kapag ang paglabas ay namatay ay pantay at ang plastik ay may kanais -nais na traksyon ay maaaring maging isang mabuting tao na calibrator. Ang plastik na empirikal na matukoy ang lawak na kinakailangan, sa pamamagitan ng pangkalahatang hitsura ng materyal na extrusion ay maaaring hatulan na ang makintab na ibabaw, walang mga impurities, walang bula, materyal na coke, at kulay, ibigay ang materyal na pinisil hanggang sa isang tiyak na lawak ay hindi lumilitaw na mga burrs, nicks, mayroong isang tiyak na kakayahang umangkop, sa oras na ito ang isang mahusay na paglalarawan ng mga materyales sa plastik. Kung ang pagsasaayos ng bilis ng plasticizing screw ay maaaring angkop sa masama, bariles, at temperatura ng ulo hanggang sa maabot nito ang mga kinakailangan.
(4) Sa proseso ng extrusion, ang proseso ay dapat mangailangan ng pana -panahong inspeksyon ng iba't ibang mga parameter ng proseso na normal, at punan ang mga sheet ng proseso. Ang kalidad ng inspeksyon sa pamamagitan ng kalidad ng mga pamantayang profile ng produkto, kilalanin ang mga problema, at napapanahong pagkilos ng pagwawasto.
3. Tumigil ka
.
(2) Isara ang extruder at pantulong na supply ng kuryente, ang tornilyo at pantulong na kagamitan ay huminto.
. Linisin ang iba't ibang mga bahagi ng perforated plate at ilong. Upang maiwasan ang pinsala sa panloob na ibabaw ng ilong, ang ilong ng natitirang materyal sa loob ng batas na inilapat ang bakal, ang bakal ay nagpapatuloy upang malinis, at pagkatapos ay gumamit ng papel de liha upang sumunod sa plastik sa ilong bilang karagdagan sa paggiling at buli, na pinahiran ng langis o silicone anti-rust.
. Inaasahang mai -shut down na ganap na durog sa extrusion ng pulbos, ang magagamit na naka -compress na hangin mula sa feed inlet at maubos na mga port ay paulit -ulit na hinipan ang mga natitirang mga pellets at pulbos hanggang sa ang bariles ay walang natitirang materyal pagkatapos ng bilis ng tornilyo hanggang sa zero, itigil ang mga extruder, patayin ang pangunahing supply ng kuryente at ang malamig na tubig ng kabuuang balbula.
(5) Dapat bigyang pansin ang kaligtasan ng proyekto ay: kuryente, init, paghawak, at iba pang umiikot na makinarya at mabibigat na sangkap. Dapat itong nilagyan ng pag -aangat ng kagamitan, pagpupulong at pag -disassembly ilong, at iba pang mabibigat na sangkap sa pagitan ng screw extruder machine, upang matiyak ang kaligtasan sa paggawa.
6, pagpapanatili ng machine machine
Ang sistema ng extrusion ng tornilyo ay gumagamit ng regular na pagpapanatili at regular na pagpapanatili ay dalawang paraan para sa pagpapanatili.
(1) Ang nakagawiang pagpapanatili ay isang nakagawiang, hindi ito account para sa operasyon ng kagamitan sa trabaho, na karaniwang ginagawa sa panahon ng boot. Tumutok sa Linisin ang makina, lubricating ang lahat ng mga gumagalaw na bahagi, madaling-loose na mga miyembro ng pag-fasten ng tornilyo, napapanahong inspeksyon, pag-aayos ng mga motor, control instrumento, mga nagtatrabaho na bahagi, at linya.
.
(3) ay hindi pinapayagan ang walang laman na makina na tumatakbo, upang maiwasan ang tornilyo at jane roll hair.
.
(5) Pigilan ang metal o iba pang mga labi na bumagsak sa hopper, upang maiwasan ang pagsira sa tornilyo at bariles. Upang maiwasan ang mga labi ng bakal sa bariles, ang bariles ay maaaring pagpapakain ng materyal sa bibig ng pagsipsip na naka -mount magnetic na sangkap o magnetic na eroplano upang maiwasan ang mga labi na bumagsak sa materyal ay dapat na mai -screen nang maaga.
.
. Ang mga maliliit na tornilyo ay dapat na suspindihin sa hangin o mailagay sa isang espesyal na kahoy na kahon, at antas ng pad na may kahoy, upang hindi mag -tornilyo ng pagpapapangit o paga.
.
(9) pagpapanatili ng gearbox ng Extruder at ang pangkalahatang pamantayang reducer pareho. Pangunahin upang suriin ang mga gears, bearings, at iba pang mga kondisyon ng pagsusuot at pagkabigo. Ang manu -manong gearbox ay dapat tukuyin ang paggamit ng langis ng makina, ayon sa mga probisyon ng antas ng langis upang sumali sa langis, ang langis ay masyadong mababa, ang pagpapadulas ay hindi nababaligtad, nabawasan ang buhay ng mga bahagi; Masyadong maraming langis, painitin ang isang malaki, multi-enerhiya, langis at madaling metamorphism, ay gumagawa din ng pagkabigo sa pagpapadulas, ang mga kahihinatnan ng pinsala sa bahagi. Ang mga site ng gearbox oil spill ay dapat mapalitan ng selyo (singsing) upang matiyak na ang halaga ng pampadulas ay.
. Ang pagpapanatili ay dapat na maingat na suriin, ang scale ay maaaring mag -clog din ng pipeline, maabot ang epekto ng paglamig, at ang malubhang kaagnasan ay maaaring tumagas, ang paglilinis at kaagnasan ay dapat alagaan ang mga hakbang sa paglamig.
(11) ng drive screw ay pinaikot upang tumuon sa pagsuri sa DC motor brush wear at pagkakalantad kung ang halaga ng paglaban ng pagkakabukod ng motor ay dapat na masukat nang regular sa isang paunang natukoy na halaga o higit pa. Bilang karagdagan, suriin ang cable at iba pang mga sangkap ay kalawangin, at ang paggamit ng mga panukalang proteksiyon.
(12) Magtalaga ng isang taong responsable para sa pagpapanatili ng kagamitan. Ang mga detalyadong talaan ay kasama sa pamamahala ng file ng pagpapanatili ng kagamitan at pag -aayos ng halaman para sa bawat kaso.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Kaugnay Mga produkto