E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ang Direktang Sagot: Ano ang Dapat Mong Asahan Mula sa isang Copper Wire Stranding Cross Section Machine
Ang isang copper wire stranding cross section machine ay unang hinuhusgahan ng dimensional repeatability , hindi sa pinakamataas na bilis. Kung hindi ma-reproduce ng makina ang parehong cross section geometry sa reel pagkatapos ng reel, ang anumang pagtaas sa bilis ng output ay magiging pananagutan. Ang tolerance stack-up sa isang stranded conductor ay maliit: ang pagbabago ng 0.1 mm sa panlabas na diameter ay maaaring ilipat ang cross sectional area ng humigit-kumulang 1.5% para sa isang 1.5 mm² conductor, na nagbabago naman sa DC resistance at ang kasalukuyang carrying capacity.
Sa pagsasagawa, dapat mong asahan ang isang well-tuned na stranding machine na hawakan ang panlabas na diameter sa loob ±0.05 mm para sa karamihan ng mga aplikasyon ng wire sa gusali at automotive cable. Iyon ang baseline. Kailangan ding mapanatili ng makina ang isang matatag na haba ng lay, dahil ang haba ng lay ay nakakaapekto sa anggulo ng helix at ang mekanikal na flexibility ng tapos na konduktor. Kapag sinusuri mo ang isang makina, humingi ng katibayan ng pag-uulit sa iba't ibang bilis, hindi lamang sa isang set point.
Pinaghihiwa-hiwalay ng gabay na ito ang mga salik na kumokontrol sa katumpakan ng cross section, inihahambing ang mga pangunahing uri ng makina, at ipinapakita sa iyo kung ano ang hahanapin sa isang linya ng produksyon. Ang layunin ay tulungan kang maiwasan ang dalawang mamahaling pagkakamali: pagbili ng makina na hindi kayang tiisin, at pagbili ng makina na sobrang tinukoy para sa mga produktong aktwal mong pinapatakbo.
Paano Nabubuo ang Cross Section Geometry sa Panahon ng Stranding
Ang stranding ay tumatagal ng maraming solong tansong wire at inilalagay ang mga ito sa isang helical pattern sa paligid ng isang central axis. Ang resultang bundle ay may cross section na hindi perpektong bilog. Ang pag-aayos ng mga wire, ang bilang ng mga layer, at ang antas ng compaction ay tumutukoy sa aktwal na cross sectional area at ang panlabas na sobre ng konduktor.
Ang tatlong geometriko na termino ay mas mahalaga kaysa sa iba:
- Haba ng lay ay ang axial distance para sa isang kumpletong helical wrap ng isang wire sa paligid ng core. Ang isang mas maikling haba ng lay ay nagpapataas sa anggulo ng helix at ginagawang mas flexible ang konduktor ngunit pinapataas din ang friction at ang panganib ng pinsala sa ibabaw.
- Pattern ng layer inilalarawan kung gaano karaming mga wire ang nasa bawat layer. Para sa isang concentric na konstruksyon, ang bilang ng mga wire sa isang layer ay karaniwang ang kabuuan ng lahat ng nakaraang layer na mga wire kasama ang core wire. Halimbawa, ang isang 7-wire conductor ay may 1 core wire at 6 sa unang layer.
- Compaction ay isang pagbawas ng panlabas na diameter sa pamamagitan ng pagpasa sa stranded na bundle sa pamamagitan ng isang bumubuo ng die. Pinapataas ng compaction ang copper fill factor ngunit ginagawang mas tumigas ang konduktor.
Ang fill factor ay isang mabilis na paraan upang ihambing ang mga construction. Ang isang non-compacted 7-wire conductor ay may fill factor sa paligid ng 0.78, habang ang isang compact na bersyon ay maaaring umabot sa 0.92 o mas mataas. Ang trade-off ay pinapataas ng compaction ang natitirang stress sa tanso at kadalasang nangangailangan ng follow-up na hakbang sa pagsusubo.
Mga Pamilya ng Machine na Kumpara: Aling Uri ang Naghahatid ng Pinakamahigpit na Cross Section
Ang pamilya ng makina na iyong pinili ay may direktang epekto sa cross section na maaari mong makamit. Ang bawat uri ay may iba't ibang profile ng tensyon, mekanismo ng pag-ikot, at saklaw ng bilis. Ang talahanayan sa ibaba ay nagbibigay ng mabilis na paghahambing para sa apat na pangunahing pamilya na ginamit sa tansong stranding.
| Uri ng makina | Karaniwang saklaw ng bilis | Kontrol ng cross section | Pinakamahusay na angkop na application |
|---|---|---|---|
| Makina ng bunching | 5000–8000 rpm | Mabuti para sa mga pinong wire, ngunit maaaring mag-iba ang diameter sa pag-igting. | UL wire, fine flexible cords |
| Matigas na frame stranding | 200–600 rpm | Napakahusay na dimensional na katatagan, ngunit mabagal. | Mga malalaking kable ng kuryente |
| Tubular stranding | 1500–4000 rpm | Katamtamang kontrol, mabuti para sa katamtamang laki ng wire. | Flexible cord, control cable |
| Planetary stranding | 100–500 rpm | Napaka-tumpak, lalo na para sa mga espesyal na cable. | Aerospace, mga high-end na data cable |
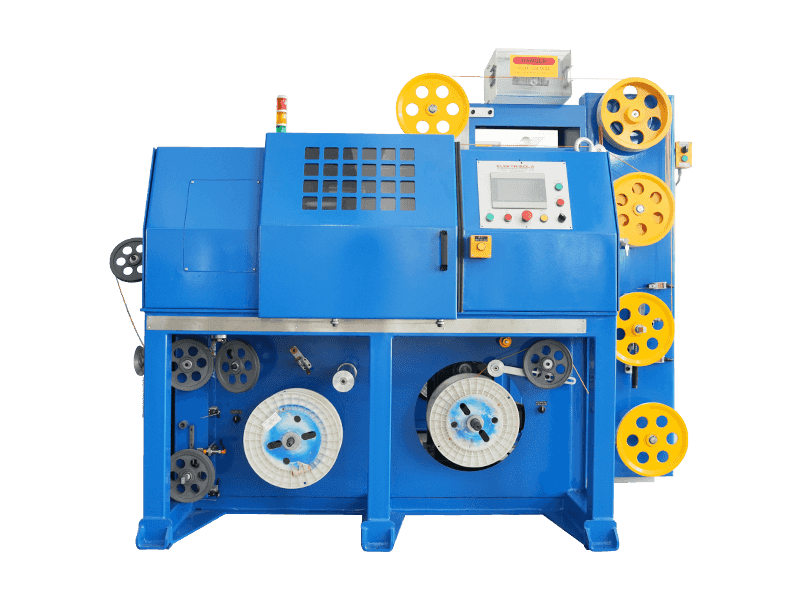
Para sa mga medium-sized na copper conductor at general cable manufacturing, ang cantilever single twisting family ay nag-aalok ng praktikal na middle ground. Ang mga makinang ito ay nagpapanatili ng isang matatag na landas ng pag-igting sa buong ikot ng pag-ikot, na siyang susi sa paghawak ng isang paulit-ulit na cross section. Isang halimbawa ay a differential-speed takeup type cantilever single twisting machine na walang takeup pulley , na idinisenyo upang alisin ang pagkakaiba-iba ng diameter na dulot ng mga pagbabago sa pag-igting sa gilid ng pagkuha.
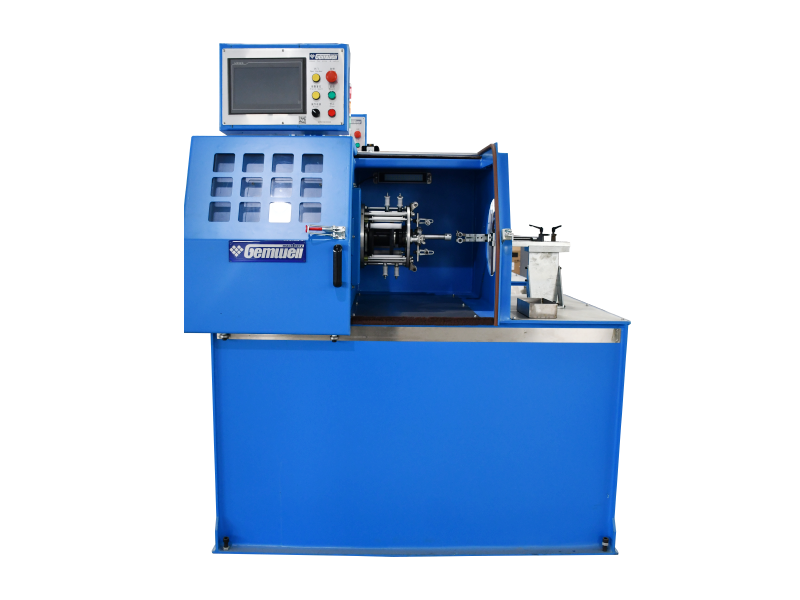
 Differential-Speed Take-Up Cantilever Single Twisting Machine na Walang Capstan Pulley Ang makinang ito ay nagpapanatili ng matatag na tensyon sa pamamagitan ng isang differential transmission, na inaalis ang mga pagbabago sa takeup-side tension. Perpekto ito para sa mga medium-sized na copper conductor kung saan kritikal ang repeatable cross-section geometry. Tingnan ang Produkto →
Ang Papel ng Wire Pair Twisting Machine sa Multi-Pair Cable Geometry
Ang isang copper wire stranding cross section machine ay kadalasang nalilito sa a wire pair twisting machine . Hindi sila pareho. Ginagawa ng stranding machine ang solong konduktor mula sa maraming mga wire. Ang isang wire pair twisting machine ay kumukuha ng dalawang na-stranded na konduktor at pinaikot ang mga ito sa isang pares habang pinapanatili ang isang masikip at pare-parehong geometry.
Kapag gumagawa ka ng mga network cable o pang-industriya na Ethernet cable, ang cross section ng pares ay mahalaga para sa impedance at return loss. Ang haba ng twist ng pares at ang antas ng pag-igting sa bawat konduktor ay direktang nakakaapekto sa distansya sa pagitan ng dalawang konduktor, na nagbabago naman sa kapasidad at impedance ng cable. Ang isang maliit na drift sa pares na cross section ay maaaring itulak ang cable palabas sa tinukoy na hanay.
Sa isang Ethernet cable line kung saan ang pair twisting step ay dapat humawak ng apat na pares nang sabay-sabay na may pare-parehong pitch, ang network cable three-pitch integrated triple twisting machine ay isang solusyon na pinagsasama-sama ang maramihang mga pagpapatakbo ng twisting sa isang makina. Ito ay hindi katulad ng isang copper stranding machine, ngunit ito ay nagbabahagi ng parehong pangangailangan para sa tumpak na cross section geometry sa buong multi-pair na konstruksyon.
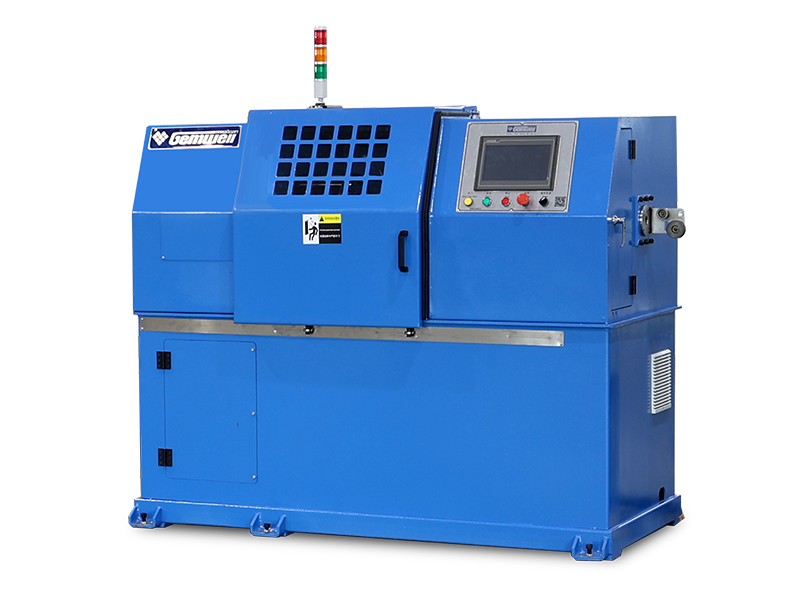
Pinagsamang Three-Pitch Triple Twisting Machine para sa Mga Network Cable Pinagsasama ng makinang ito ang single, back, at pair twisting sa isang unit, na tinitiyak ang tumpak na pitch consistency para sa mga multi-pair na cable. Ito ay angkop para sa CAT5/CAT5E/CAT6 network core wire processing. Tingnan ang Produkto → Mga Salik ng Proseso na Nagbabago sa Cross Section Araw-araw
Ang makina mismo ay kalahati lamang ng kuwento. Ang tansong wire na pumapasok sa strander ay dapat na pare-pareho sa diameter nito, mekanikal na tigas, at kondisyon sa ibabaw. Ang pinaka-hindi napapansin na mga salik sa pang-araw-araw na produksyon ay:
- Grado ng tanso — Oxygen-free na tanso at ETP (electrolytic tough pitch) na tanso ay may iba't ibang mekanikal na katangian. Maaaring baguhin ng pagbabago sa pinagmumulan ng tanso kung paano nag-compress ang mga wire habang na-stranding at mababago ang panghuling panlabas na diameter ng 0.02–0.05 mm.
- Pagguhit at pagsusubo — Ang mga wire ay dapat na ma-annealed sa isang pare-parehong pagpahaba. Kung ang tanso ay bahagyang pinatigas mula sa yugto ng pagguhit, hindi ito aagos nang pantay sa stranded na bundle, at ang cross section ay bubuo ng isang hugis-itlog na hugis.
- Kontrol ng tensyon — Kailangang balanse ang tensyon sa bawat indibidwal na wire. Ang hindi pantay na pag-igting sa isang 7-wire na konstruksyon ay maaaring magpapataas ng mga panlabas na wire kaysa sa iba, na nagbubunga ng isang elliptical cross section.
- Bumubuo ng kondisyon ng mamatay — Ang pagod na die ay magbubunga ng non-concentric compacted conductor. Sa paglipas ng panahon, lumalaki ang diameter ng mamatay, at bumababa ang ratio ng compaction. Ang isang die ay dapat masukat tuwing 500 oras ng pagtakbo at palitan kapag tumaas ang diameter ng higit sa 0.01 mm.
Isang praktikal na halimbawa mula sa isang cable plant na gumagawa ng 0.75 mm² flexible conductor: kapag ang forming die ay isinuot ng 0.02 mm, ang sinusukat na cross sectional area ay bumaba ng humigit-kumulang 2.3%, at ang DC resistance ay tumaas ng 2%. Iyon lamang ay sapat na upang mabigo ang isang cosmetically acceptable cable.
Mga In-Line na Pagsusuri sa Kalidad at Mga Depekto sa Cross Section
Hindi mo maaaring siyasatin ang iyong daan patungo sa isang magandang cross section. Kailangan mong buuin ito at subaybayan ito sa real time. Gumagamit ang mga modernong linya ng laser diameter gauge, kagamitan sa pagsukat ng kapasidad, at mga high-speed na camera. Inililista ng talahanayan sa ibaba ang mga pinakakaraniwang depekto, ang mga ugat ng mga ito, at ang mga aksyong pagwawasto na dapat gawin ng mga operator.
| Depekto | Ang ugat na dahilan | Aksyon sa pagwawasto |
|---|---|---|
| Oval na cross section | Hindi pantay na pag-igting ng wire o pagod na bumubuo ng die | I-calibrate ang tensyon sa bawat wire path; sukatin at palitan ang mamatay |
| Pagkaluwag sa panlabas na layer | Hindi sapat na pag-igting sa likod sa mga panlabas na wire | Palakihin ang tensyon sa mga panlabas na wire payoff reels |
| Diameter drift sa ibabaw ng isang reel | Nagbabago ng tensyon habang bumababa ang diameter ng payoff reel | Gumamit ng tension-compensating payoff system |
| Mga gasgas sa ibabaw | Magaspang na contact surface sa bow o guide pulley | Polish o palitan ang mga contact surface; suriin ang kondisyon ng tindig |
Automation, PLC Control, at Data Logging sa Modern Lines
Ang mga modernong copper wire stranding cross section machine ay hindi dapat mga closed-loop na kahon. Ang magandang linya ay nagbibigay sa operator ng live na visibility ng mga kritikal na parameter na nakakaapekto sa cross section: tension bawat wire, aktwal na haba ng lay, bumubuo ng die pressure, at bilis ng linya. Hinahayaan ka ng PLC na may malinaw na HMI na mag-imbak ng mga recipe para sa bawat produkto at maalala ang mga ito sa ilang segundo.
Ang pag-log ng data ay hindi lamang para sa pag-troubleshoot. Ito ay isang tool sa pamamahala. Kung itatala ng makina ang pagsukat ng cross section para sa bawat 10 metro ng wire, maaari mong subaybayan ang mga uso at mahulaan kung kailan malapit nang maanod ang isang mamatay. Pinipigilan ng proactive na diskarte na ito ang isang malaking batch ng cable na masayang.
Sa isang system na pinagsasama-sama ang maramihang mga twisting steps, tulad ng network cable three-pitch integrated triple twisting machine , ang automation ay nagiging ang tanging praktikal na paraan upang panatilihing naka-synchronize ang lahat ng seksyon. Kung walang awtomatikong kompensasyon ng tensyon, ang pagbabago sa isang seksyon ay humihila sa buong cable mula sa target.
Pinagsamang Three-Pitch Triple Twisting Machine para sa Mga Network Cable Pinagsasama ng makinang ito ang single, back, at pair twisting sa isang unit, na tinitiyak ang tumpak na pitch consistency para sa mga multi-pair na cable. Ito ay angkop para sa CAT5/CAT5E/CAT6 network core wire processing. Tingnan ang Produkto → Paano Pumili ng Configuration para sa Iyong Production Line
Ang pagpili ng copper wire stranding cross section machine ay isang desisyon na dapat ay nakabatay sa mga produktong pinapatakbo mo ngayon at sa mga produktong pinaplano mong patakbuhin sa susunod na tatlong taon. Ang sumusunod na checklist ay nagbubuod ng mga pangunahing tanong na itatanong bago ka bumili.
- Ano ang pinakamaliit at pinakamalaking sukat ng konduktor na kailangan mong ma-strand? Tinutukoy ng hanay ng mga diameter ng wire na kayang hawakan ng makina kung kailangan mo ng bunching machine, matibay na frame strander, o cantilever single twisting machine.
- Ano ang worst-case lay length tolerance na inaasahan ng iyong mga customer? Para sa mga automotive cable, karaniwan ang tolerance na ±5% sa haba ng lay. Para sa mga data cable, ang tolerance ay maaaring maging mas mahigpit.
- Kailangan mo ba ng compaction sa parehong linya, o ang compaction ay isang hiwalay na hakbang? Kung plano mong mag-compact, dapat kayang tanggapin ng makina ang isang nabubuong die at mapanatili ang nauugnay na back tension.
- Ano ang iyong inaasahang dalas ng pagbabago? Kung magpapatakbo ka ng maraming iba't ibang laki ng konduktor, ang isang makina na may mabilis na pagbabago sa ulo ng ulo at adjustable lay length system ay makakatipid ng oras bawat shift.
- Anong antas ng after-sales support ang available sa lokal? Ang isang makina na mahirap serbisyo ay isang paulit-ulit na gastos. Humingi ng pagkakaroon ng ekstrang bahagi at mga dokumentadong pamamaraan sa pagpapanatili.
Mga Kaugalian sa Pagpapanatili na Nagpapanatiling Stable ang Katumpakan ng Cross Section
Ang makina na may tolerance sa unang araw ay hindi ito hahawakan sa araw ng isang libo maliban kung ito ay iyong pinananatili. Tatlong gawi sa pagpapanatili ang may pinakamalaking epekto sa kalidad ng cross section:
- Araw-araw na paglilinis ng bow at guide pulleys. Naiipon ang tansong alikabok at natitirang pampadulas sa mga ibabaw na ito at lumilikha ng mga micro-scratches. Ang sampung minutong wipe-down bawat shift ay murang insurance.
- Lingguhang pagsusuri ng pagkakalibrate ng tensyon. Ang tensyon sa bawat wire path ay dapat tumugma sa reference na halaga. Ang isang drift na 3-5% sa pag-igting ay maaaring kitang-kitang baguhin ang cross section.
- Buwanang inspeksyon ng forming dies. Sukatin ang pagbubukas ng die gamit ang isang naka-calibrate na pin gauge. Kung ang pagbubukas ay lumaki ng higit sa 0.01 mm, ang mamatay ay dapat palitan.
Para sa mas malalim na pag-unawa sa kung paano nakikipag-ugnayan ang bilis, pag-igting, at haba ng lay, maaari mong suriin ang teknikal na katangian ng mga high-speed stranding machine sa seksyon ng balita ng aming kumpanya. Ipinapaliwanag ng artikulo kung paano nakakaapekto ang mga parameter na ito sa huling geometry at nagbibigay ng mga praktikal na rekomendasyon para sa mga operator.
Ang isa pang uri ng makina na nagpapababa ng pasanin sa pagpapanatili ay ang magaan na one-piece cantilever single twisting machine na may panlabas na lead pulley at power takeup . Ang disenyong ito ay nag-aalis ng pangangailangan para sa isang hiwalay na takeup pulley, na nag-aalis ng malaking pinagmumulan ng pagkakaiba-iba ng tensyon at pinapasimple ang pagpapanatili.
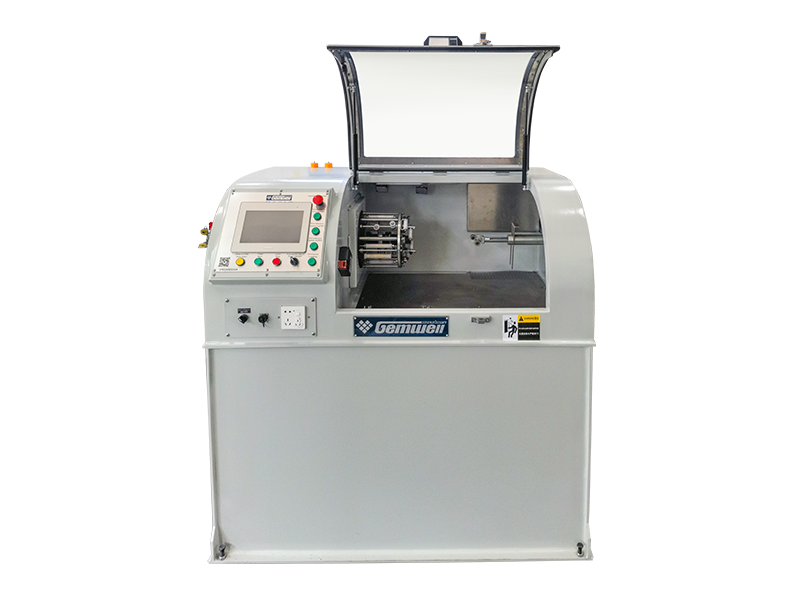
Light-Duty Integrated Cantilever Single Twisting Machine na may External Capstan Ang magaan na disenyong ito ay nagsasama ng cantilever at panlabas na capstan, na nagpapasimple sa pagpapanatili at binabawasan ang pagkakaiba-iba ng tensyon. Ito ay angkop para sa pangkalahatang layunin na produksyon ng cable na nangangailangan ng matatag na geometry ng conductor. Tingnan ang Produkto → Mga Madalas Itanong
Anong cross section tolerance ang dapat hawakan ng copper stranding machine?
Para sa karamihan ng pangkalahatang layunin na cable, ang panlabas na diameter tolerance ay dapat na ±0.05 mm kapag ang konduktor ay sinusukat sa parehong posisyon sa kahabaan ng reel. Para sa napakahusay na mga wire, tulad ng mga 0.2 mm strand sa mga high-flex cable, ang tolerance na ±0.03 mm ay mas makatotohanan at nangangailangan ng makina na may lubos na matatag na tensyon.
Ang wire pair twisting machine ba ay pareho sa isang strand bunching machine?
Hindi. Ang isang wire pair twisting machine ay nag-twist ng dalawang nabuo nang conductor na magkasama sa isang pares. Ang isang strand bunching machine ay tumatagal ng maraming indibidwal na mga wire at gumagawa ng isang solong konduktor. Ang dalawang makina ay nasa magkaibang yugto ng proseso ng pagmamanupaktura ng cable.
Bakit binabago ng compaction ang panlabas na diameter ng isang stranded conductor?
Itinutulak ng compaction ang mga indibidwal na wire na magkalapit at pinupunan ang mga puwang sa pagitan ng mga ito. Binabawasan nito ang diameter ng sobre para sa parehong tansong cross section. Halimbawa, ang isang 7-wire conductor na may 1.5 mm² na lugar na tanso ay maaaring may sukat na 1.68 mm ang lapad bago ang compaction at 1.55 mm pagkatapos ng compaction.
Ano ang nagiging sanhi ng isang hugis-itlog sa halip na bilog na cross section pagkatapos ma-stranding?
Ang pinakakaraniwang dahilan ay hindi pantay na pag-igting sa mga indibidwal na wire. Kung ang pag-igting ng wire ay nag-iiba mula sa isang bobbin hanggang sa susunod, ang ilang mga wire ay uupo nang mas mataas kaysa sa iba. Ang cable ay dadaan sa forming die sa isang off-center na paraan, na lumilikha ng isang hugis-itlog na hugis. Ang pangalawang dahilan ay ang isang pagod na bumubuo ng die na may hindi bilog na pagbubukas.
Gaano kadalas dapat palitan ang bumubuo ng mga dies sa isang stranding line?
Walang iisang sagot, ngunit ang isang praktikal na tuntunin ay sukatin ang pagbubukas ng die tuwing 500 oras ng pagpapatakbo. Kung ang pagbubukas ay lumaki ng higit sa 0.01 mm, palitan ang die. Para sa isang linyang tumatakbo nang 24/7, maaaring mangahulugan iyon bawat 4–8 na linggo depende sa tigas ng wire at sa bilis.
Bakit naiiba ang twist pitch sa pagitan ng mga pares sa loob ng parehong multi-pair na cable?
Ang iba't ibang mga twist pitch ay sadyang ginagamit upang mabawasan ang crosstalk sa pagitan ng mga pares. Sa mga Ethernet cable, ang apat na pares ay kadalasang may apat na magkakaibang haba ng lay. Ang makina na gumagawa ng mga cable na ito ay dapat na makapag-set ng bawat pares nang hiwalay at panatilihing matatag ang pitch sa buong haba.
 Kaugnay Mga Produkto