English
 中文简体

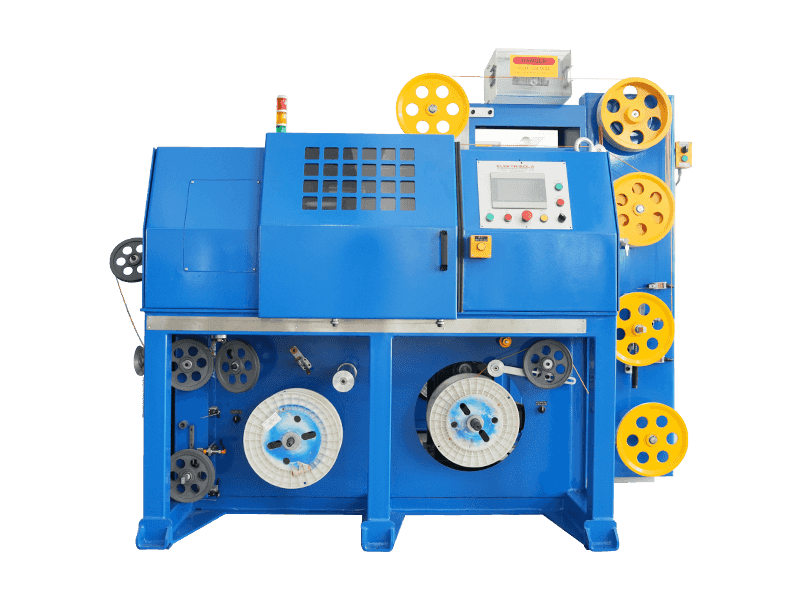
Ang tama at makatuwirang paggamit ng mga machine ng extrusion ay maaaring samantalahin ang pagiging epektibo ng makina upang mapanatili ang isang mahusay na kondisyon sa pagtatrabaho upang pahabain ang buhay ng serbisyo ng makina. Narito ang mga pamamaraan ng pagpapatakbo ng extruder, pangangalaga, at pagpapanatili ay buod tulad ng mga sumusunod:
Una, ang mga machine ng extrusion upang mapanatili at ayusin
Ang sistema ng extrusion ng tornilyo ay gumagamit ng regular na pagpapanatili at regular na pagpapanatili ay dalawang paraan para sa pagpapanatili.
(1) Ang regular na pagpapanatili ay regular na nakagawiang gawain, hindi ito account para sa mga oras ng pagpapatakbo ng kagamitan, karaniwang isinasagawa sa panahon ng pagmamaneho. Tumutok sa paglilinis ng makina, pagpapadulas ng lahat ng mga gumagalaw na bahagi, madaling maluwag na sinulid na mga miyembro ng pangkabit, napapanahong inspeksyon, mga motor ng pagsasaayos, mga instrumento ng kontrol, mga nagtatrabaho na bahagi, at linya.
.
(3) ay hindi pinapayagan ang walang laman na pagtakbo, upang maiwasan ang tornilyo at jane roll hair.
.
(5) Pigilan ang metal o iba pang mga labi na bumagsak sa hopper, upang maiwasan ang pagsira sa tornilyo at bariles. Upang maiwasan ang mga labi ng bakal sa bariles, ang bariles ay maaaring pagpapakain ng materyal sa bibig ng pagsipsip na naka -mount magnetic na sangkap o magnetic na eroplano upang maiwasan ang mga labi na bumagsak sa materyal ay dapat na mai -screen nang maaga.
(6) Tandaan na ang paggawa ng isang malinis na kapaligiran, nagbibigay ng basura na naka -clog sa kontaminasyon ng materyal na filter plate, nakakaapekto sa ani ng produkto, at kalidad, at pagtaas ng ilong ng paglaban.
. Ang mga maliliit na tornilyo ay dapat na suspindihin sa hangin o mailagay sa isang espesyal na kahoy na kahon, at antas ng pad na may kahoy, upang hindi mag -tornilyo ng pagpapapangit o paga.
.
(9) Gearbox ng Extruder upang mapanatili ang parehong pangkalahatang pamantayang yunit ng gear. Pangunahin upang suriin ang mga gears, bearings, at iba pang mga kondisyon ng pagsusuot at pagkabigo. Ang manu -manong gearbox ay dapat tukuyin ang paggamit ng langis ng lubricating oil, ayon sa mga probisyon na idinagdag sa langis sa antas ng langis, ang langis ay masyadong mababa, ang pagpapadulas ay hindi baligtad, bawasan ang buhay ng mga bahagi; Masyadong maraming langis, painitin ang isang malaki, multi-enerhiya, langis at madaling metamorphism, ay gumagawa din ng pagkabigo sa pagpapadulas, na nagdudulot ng pinsala sa mga kahihinatnan ng mga bahagi. Ang mga site ng gearbox oil spill ay dapat mapalitan ang selyo (singsing) upang matiyak na ang halaga ng pampadulas.
. Ang pagpapanatili ay dapat na maingat na suriin, ang scale ay maaaring mag -clog din ng pipeline, maabot ang epekto ng paglamig, at ang malubhang kaagnasan ay maaaring tumagas, ang paglilinis at kaagnasan ay dapat alagaan ang mga hakbang sa paglamig.
. Bilang karagdagan, suriin ang cable at iba pang mga sangkap ay kalawangin, at gumamit ng mga panukalang proteksiyon.
(12) Magtalaga ng isang taong responsable para sa pagpapanatili ng kagamitan. Pag -aayos at Pagpapanatili ng Detalyadong Mga Rekord para sa bawat Plant at Kagamitan na kasama sa Pangalawang Pamamahala ng File, Ang Paraan ng Operation Extruder
Ang operator ay dapat na pamilyar sa pagpapatakbo ng kanilang sariling mga katangian ng tela ng mga extruder ng lupa, lalo na, upang wastong maunawaan ang tornilyo sa mga katangian ng istruktura ng mga tampok na pag -init at paglamig ng control control, karapatan upang mapatakbo ang makina. Ang mga extruded na plastik sa iba't ibang mga pamamaraan ng operasyon ay hindi magkaparehong paraan ngunit mayroon ding pagkakapareho. Nasa ibaba ang isang maikling paglalarawan ng iba't ibang mga produkto sa parehong paraan sa panahon ng pamamaraan ng extrusion at ang operasyon ay dapat bigyang pansin ang bagay na ito. 1, ang gawaing paghahanda bago magmaneho papunta
(1) para sa paghubog ng extrusion sa plastik. Ang hilaw na materyal ay dapat matuyo upang makamit ang nais na mga kinakailangan, kung kinakailangan, ang pangangailangan para sa karagdagang pagpapatayo. At ang materyal ay sieved upang alisin ang mga pinagsama -samang mga pinagsama -sama at mga mekanikal na impurities.
. Auxiliary low-speed test walang laman na operasyon, obserbahan kung ang aparato ay gumagana nang maayos; Simulan ang talahanayan ng paghuhubog ng vacuum, kung obserbahan ang trabaho; madulas na bahagi sa iba't ibang kagamitan sa pagpapadulas. Kung natagpuan ang kasalanan ay agad na tinanggal.
(3) naka -install na ulo at calibrator. Depende sa mga species ng produkto, laki, at napili ang laki ng ulo. Ang sumusunod na pagkakasunud -sunod ay mai -install.
① Ang ilong ay dapat magkasya nang magkasama, ang buong naka -mount sa extruder.
② Ang dating pagpupulong ng ulo ay dapat na ipinta upang punasan ang grasa kapag nagse -save, maingat na suriin kung ang mga pag -agaw sa ibabaw ng lukab, mga gasgas, at kalawang, pinakintab kung kinakailangan, at pagkatapos ay ang ibabaw ng channel na pinahiran ng langis ng silicone.
③ sunud -sunod na natipon kasama ang ulo ng bawat block plate bolts sa mga thread na pinahiran ng mainit na grasa, pagkatapos ay higpitan ang mga bolts at flange.
④ Ang porous plate ay inilalagay sa pagitan ng head flange upang matiyak na ang pagpindot sa perforated plate nang walang flash.
⑤ Nang walang paghigpit ng pagkabit ng ulo ng flange at die extruder ay dapat na nababagay sa pahalang na posisyon ng harap na mga bolts ng pag -fasten, na maaaring ayusin ang antas ng iminungkahing antas ng ulo ng ulo, ang modelo ng hugis ng bilog na ulo ay naglalagay ng solidong ibabaw bilang isang sanggunian ng ulo na mamatay sa ilalim na antas ng ibabaw.
⑥ Masikip na koneksyon flange bolts, higpitan ang mga bolts ng pag -fasten ng ulo, i -install ang pag -init ng coil at isang thermocouple, at bigyang pansin ang pag -init ng coil sa panlabas na ibabaw sa malapit na pakikipag -ugnay sa ulo.
⑦ Pag -install at pagsasaayos ng calibrator sa lugar, suriin ang host, ang pagtatakda ng manggas at ang traktor ay nakahanay sa linya ng sentro. Pagkatapos ng pagsasaayos, higpitan ang pag -aayos ng mga bolts. Pagkonekta ng mga tubo at tubo ng bawat calibrator.
⑧ I -on ang lakas ng pag -init ng ilong, jane pantay na temperatura ng pag -init. Buksan sa ilalim ng hopper at ang gearbox cooling water pump sa inlet at maubos na mga balbula. Kapag ang temperatura ng bawat temperatura ng pag-init ay nababagay sa 140 ℃, ang init ay hanggang sa ang temperatura ay tumaas sa 140 ℃ 30-40min, at pagkatapos ay ang temperatura ay nakataas sa isang temperatura ng normal na produksyon. Hanggang sa tumaas ang temperatura sa normal na produksyon sa nais na temperatura, pagkatapos ay hawakan ang halos 10min, upang ang bawat bahagi ng temperatura ng makina ay nagpapatatag, upang magmaneho ng paggawa. Ang haba ng pagkakabukod depende sa mga extruder ng modelo at mga uri ng mga plastik na uri ay nag -iiba. Ang oras ng pagpapapisa ng itlog upang makagawa ng isang pare -pareho na temperatura sa loob at labas ng makina, kaya ang metro ay nagpapahiwatig na ang temperatura ay umabot sa kinakailangang temperatura, habang ang aktwal na temperatura ay mababa, sa oras na ito kung ang materyal ay inilalagay sa mga machine machine dahil ang aktwal na temperatura ay masyadong mababa, ang materyal na natutunaw ang lagkit ay masyadong malaki, magiging sanhi ito ng labis na lakas ng axial at masira ang makina.
⑨ Ang mga materyales na ginamit upang magmaneho sa hopper, handa nang gamitin.
2, Pagmamaneho
. Kapag masikip ang ulo ng flange nuts, nangangailangan ito ng paligid ng nababanat na pare -pareho, kung hindi man inaasahan na tumakbo.
(2) Upang himukin ang napiling pindutan ng "Handa na Magmaneho", na sinusundan ng pindutan ng "Drive", pagkatapos ay dahan -dahang paikutin ang bilis ng pagsasaayos ng bilis ng tornilyo ng bilis ng tornilyo. Pagkatapos ay unti -unting mapabilis, habang ang isang maliit na halaga ng feed. Bigyang -pansin ang host ammeter at iba't ibang nagpapahiwatig ng mga metro na nagpapahiwatig kung ang mga pagbabago sa pagpapakain. Ang tornilyo ng metalikang kuwintas ay hindi dapat lumampas sa pulang marka (karaniwang 65% -75% na talahanayan ng metalikang kuwintas). Bago maging extruded na profile ng plastik, walang sinumang tatayo sa harap ng mamatay, upang maiwasan ang mga bolts na hinugot o maglagay ng basa na bombilya dahil sa hilaw na materyal at iba pang mga kadahilanan na nagmula sa mga pinsala. Ang plastik na extrusion ay namatay mula sa ulo, kukunin ang extrudate na dahan -dahang pinalamig at kagalang -galang ang aparato ng traksyon at mga stereotype ay namatay, at simulan ang mga aparatong ito. Pagkatapos ay ayon sa control instrumento na ipinahiwatig ang halaga at mga produktong extrusion na kinakailangan. Ito ay maiayos nang naaayon para sa bawat seksyon upang ang buong operasyon ng extrusion ay nasa normal na katayuan. At, kung kinakailangan magdagdag ng isang maliit na materyal, ang paggamit ng isang twin-screw extruder feed dosing pantay na pare-pareho ang tulin.
(3) Kapag ang paglabas ay namatay ay pantay at ang plastik ay may kanais -nais na traksyon ay maaaring maging isang mabuting tao na calibrator. Kailangang matukoy ang lawak ng plastik, at extruded na materyal ayon sa pangkalahatang hitsura upang hatulan, ang makintab na ibabaw, walang mga impurities, walang bula, materyal na coke, at kulay, materyal na handout na pinipiga sa isang tiyak na lawak ay hindi lumilitaw na mga burrs, nicks, mayroong isang tiyak na kakayahang umangkop, sa oras na ito ang isang mahusay na paglalarawan ng mga materyales sa plastik. Kung ang pagsasaayos ng bilis ng plasticizing screw ay maaaring angkop sa masama, bariles, at temperatura ng ulo hanggang sa maabot nito ang mga kinakailangan.
(4) Sa proseso ng extrusion, ang proseso ay dapat mangailangan ng pana -panahong inspeksyon ng iba't ibang mga parameter ng proseso na normal, at punan ang mga sheet ng proseso. Pindutin ang Mga Pamantayan sa Mga Pamantayan sa Pag -inspeksyon ng Profile sa Mga Pamantayan sa Pag -iinspeksyon ng Kalidad, Kilalanin ang Mga Suliranin, at gumawa ng napapanahong mga hakbang sa pagwawasto.
3, paradahan
.
(2) Isara ang extruder at pantulong na supply ng kuryente, ang tornilyo at pantulong na kagamitan ay huminto.
(3) Buksan ang koneksyon ng head flange, at i -disassemble ang handpiece. Linisin ang perforated plate at magtungo sa iba't ibang mga sangkap. Upang maiwasan ang pinsala sa panloob na ibabaw ng ilong, ang natitirang materyal na application head mainland law na bakal, bakal upang linisin ang paglilinis, at pagkatapos ay papel de liha upang sumunod sa plastik na ulo ng inland mill bilang karagdagan sa, pag-iilaw, pinahiran ng langis o silicone oil rust.
. Ang materyal na paradahan na durog sa pulbos ay ganap na lumabas, at ang magagamit na naka -compress na hangin mula sa feed inlet at maubos na mga port ay paulit -ulit na hinipan ang mga natitirang mga pellets at pulbos hanggang sa ang bariles ay talagang walang natitirang materyal pagkatapos ng bilis ng tornilyo hanggang sa zero, ihinto ang mga extruder, patayin ang pangunahing supply ng kuryente at ang malamig na tubig ng kabuuang balbula.
(5) dapat bigyang pansin ang kaligtasan ng mga de -koryenteng, thermal, mechanical, pag -ikot at paghawak sa lupa, at iba pang mabibigat na sangkap. Ang Extruder Workshop Lifting Equipment ay dapat ipagkaloob, pagpupulong ng ilong at pag -disassembly, tornilyo, at iba pang mga napakalaking sangkap upang matiyak ang kaligtasan sa paggawa.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Kaugnay Mga produkto