E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ano ang Itinuturing na Teflon Wire Cable Making Kagamitan
Ang isang Teflon wire cable making line ay isang coordinated sequence ng mga makina, hindi isang solong standalone unit. Ang gitna ng linya ay isang high-temperature fluoropolymer extrusion machine na tumutunaw sa FEP, PFA o ETFE pellets at naglalagay ng tumpak na insulation layer sa conductor. Sa paligid ng core station na iyon, ang linya ay karaniwang may kasamang pay-off na may kontrol sa tensyon, isang preheating o annealing section, isang cooling trough, isang laser diameter gauge, isang spark tester at isang awtomatikong pagkuha. Kapag ang natapos na cable ay nangangailangan ng shielding, twisting o isang panlabas na jacket, kasama rin sa linya ang mga taping machine, twisting machine at isang sheath extrusion machine.
Kung ikaw ay naghahanap ng Teflon wire cable making equipment, ang praktikal na konklusyon ay piliin muna ang FEP/PFA extruder , pagkatapos ay itugma ang bawat iba pang makina sa output nito. Ang mga materyales ng Teflon ay natutunaw sa itaas ng 300°C, at hindi sila maaaring iproseso sa mga karaniwang PVC insulation machine. Dahil dito, dapat tumugma ang bawat istasyon sa ibaba ng agos sa bilis ng linya ng extruder at dapat hawakan ang bagong extruded na ibabaw ng fluoropolymer nang hindi ito kinakamot o inuunat.
Ipinapaliwanag ng artikulong ito ang mga makina na kailangan mo, ang mga detalyeng naghihiwalay sa mahusay na mga linya mula sa mga mamahaling problema, at ang mga kwalipikasyon ng supplier na nagpapababa ng panganib sa pagkomisyon.
| istasyon ng linya | Equipment | Pangunahing pag-andar | Bakit ito mahalaga para sa Teflon wire |
|---|---|---|---|
| Pay-off ng konduktor | Pay-off o let-off na kontrolado ng tensyon | Pinapakain ang konduktor sa isang pare-pareho, naaayos na pag-igting | Pinipigilan ang pag-uunat at pinapanatili ang concentric ng pagkakabukod |
| Pagkakabukod | FEP/PFA high-temperature extruder | Tinutunaw ang fluoropolymer at inilalapat ang insulation wall | Tinutukoy ang rating ng temperatura at pagganap ng kuryente ng wire |
| Paglamig | Tubig o air cooling trough | Pinatitibay ang pagkatunaw sa isang kinokontrol na profile | Pinipigilan ang mga void, pag-urong at pagbabagu-bago ng diameter |
| Inline na pagsubok | Laser diameter gauge at spark tester | Sinusuri ang kapal ng pader at nakakakita ng mga pin-hole | Hindi kayang tiisin ng mga high-voltage at signal cable ang mga nakatagong depekto |
| Take-up | Awtomatikong traversing take-up | Pinapaikot ang natapos na wire sa mga spool | Ang patuloy na pag-igting ay nag-iwas sa pagpapapangit ng manipis na pagkakabukod |
| Pag-tape (opsyonal) | Hysteresis-tension taping machine | Binabalot ng PTFE, mika o shielding tape ang core | Nagdaragdag ng paglaban sa sunog, thermal barrier o electrical shielding |
| Jacket (opsyonal) | Sheath extrusion machine | Inilapat ang panlabas na proteksiyon na layer | Pinoprotektahan ang Teflon core sa panahon ng pag-install at serbisyo |
Ang FEP/PFA Extruder ay ang Puso ng isang Teflon Wire Line
Tinutukoy ng extruder ang kalidad ng pagkakabukod. Ang mga fluoropolymer ay malapot, agresibo sa kemikal at sensitibo sa temperatura, kaya kailangang i-engineered ang makina sa paligid ng tatlong kinakailangan: isang hanay ng temperaturang natutunaw na higit sa 350°C, mga ibabaw na lumalaban sa kaagnasan sa lugar ng tornilyo at bariles, at matatag na kontrol sa temperatura ng multi-zone. Sa karaniwang kasanayan sa produksyon, ang pagkakabukod ng FEP ay tumatakbo sa mga temperatura ng pagkatunaw sa pagitan 340°C at 410°C , habang halos kailangan ng PFA 380°C hanggang 425°C . Ang mga karaniwang chromium-plated cylinders at screws ay hindi angkop para sa tuluy-tuloy na serbisyo ng fluoropolymer; ang mga basang bahagi ay dapat gawin gamit ang mga haluang metal na lumalaban sa kaagnasan o mga espesyal na paggamot sa ibabaw. Kung bago ka sa pagpoproseso ng fluoropolymer, basahin ang tungkol sa ang layunin ng isang Teflon extrusion machine ay tutulong sa iyo na tukuyin ang mga kinakailangan sa makina bago ka makipag-usap sa mga supplier.
Screw geometry at haba ng bariles
Karamihan sa mga Teflon insulation extruder ay gumagamit ng screw L/D ratio sa pagitan 24:1 at 28:1 . Ang mas mahabang bariles ay nagbibigay ng sapat na oras ng paninirahan upang matunaw, ihalo at sukatin ang fluoropolymer nang pantay-pantay bago ito pumasok sa ulo ng die. Ang mas mahabang seksyon ng paghahalo ay binabawasan din ang pagkakaiba-iba ng temperatura ng pagkatunaw, na direktang nagpapakita bilang pagbabagu-bago ng diameter sa natapos na wire. Kung ikukumpara sa PVC extrusion, ang fluoropolymer extrusion ay tumatakbo sa mas mababang bilis ng turnilyo upang limitahan ang paggugupit. Ang mataas na paggugupit ay nagpapababa ng pagkatunaw at naglalabas ng mga kinakaing unti-unti na produkto, kaya ang gearbox at drive ay dapat piliin para sa torque sa halip na pinakamataas na bilis. Ang pangunahing bahagi ng isang extruder at kung paano sila kumikilos sa ilalim ng tuluy-tuloy na serbisyo ng fluoropolymer ay ibinubuod sa aming hiwalay na teknikal na pagsusuri.
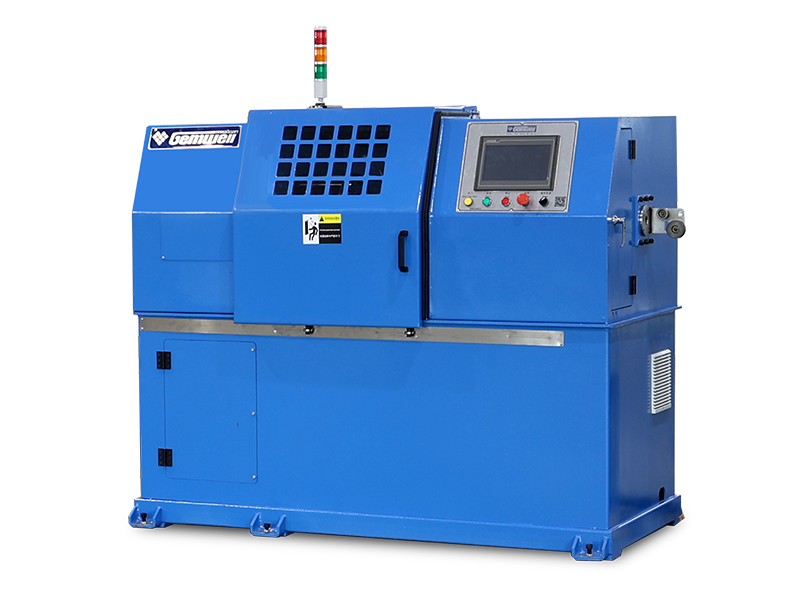
Para sa isang layunin-built na solusyon, ang FEP/PFA high-temperature core wire insulation extruder pinagsasama ang isang high-temperature na turnilyo at disenyo ng bariles na may multi-zone heating at naka-configure para sa komunikasyon, automotive at pang-industriya na high-temperature wire insulation.
 FEP/PFA/ETFE/PEEK/PA High Temperature Core Wire Insulation Extrusion Line Manufa Ang Gemwell Electrical Technology Co., Ltd ay isang tagagawa ng China FEP/PFA/ETFE/PEEK/PA High Temperature Core Wire Insulation Extrusion Line... Tingnan ang Produkto →
Katatagan ng temperatura at pagpapahintulot sa manipis na pader
Ang mga dingding ng pagkakabukod ng Teflon ay kadalasang 0.15 hanggang 0.30 mm lamang ang kapal para sa mga wire ng signal at automotive. Sa mga dimensyong ito, ang pag-anod ng temperatura ng natutunaw na kahit ilang degree ay nagbabago sa rate ng daloy at sa panlabas na diameter. Ipinapakita ng karanasan sa produksyon na ang isang may kakayahang high-temperature extruder ay dapat humawak sa bawat barrel zone sa loob ng humigit-kumulang ±3°C hanggang ±5°C ng setpoint, at dapat itong mabawi nang mabilis pagkatapos ng mga pagbabago sa bilis. Ito ang dahilan kung bakit mahalaga ang pag-automate ng proseso gaya ng lakas ng pag-init: kailangang i-coordinate ng controller ang bilis ng turnilyo, temperatura, bilis ng linya at pag-igting sa pag-take-up nang real time.
Mga Sumusuportang Machine: Taping, Twisting at Jacketing Equipment
Karamihan sa mga Teflon cable ay ibinebenta na may isa o higit pang karagdagang mga layer na inilapat pagkatapos ng pagkakabukod. Ang mga sumusuportang makina ay dapat na banayad sa ibabaw ng fluoropolymer at tumpak sa pag-igting, dahil ang konduktor ay karaniwang malambot na tanso at ang pagkakabukod ay madaling ma-deform.
Mga taping machine na may hysteresis tension
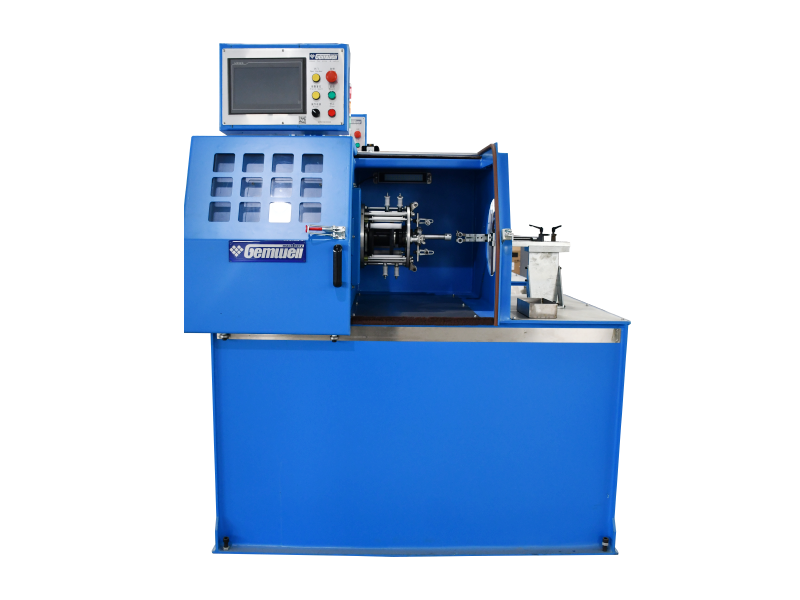
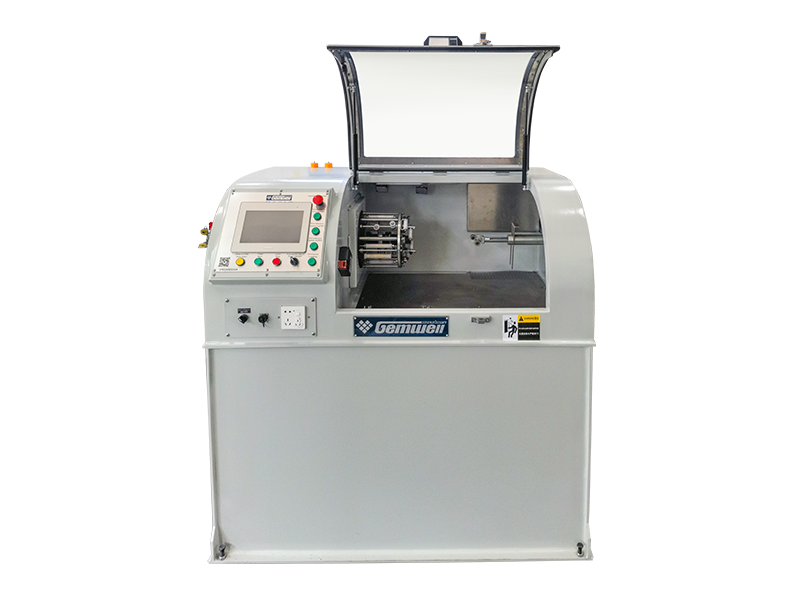
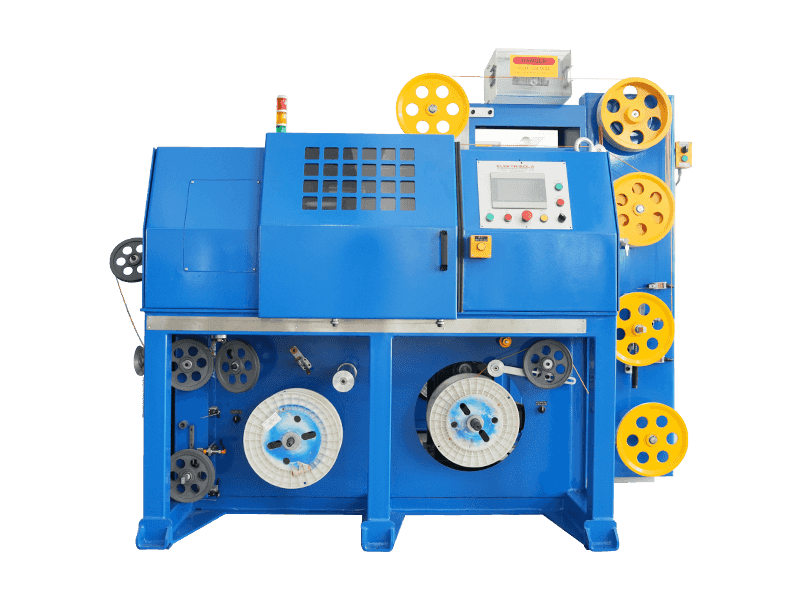
Maraming Teflon cable ang nababalot ng PTFE tape, mica tape o polyester tape bago ilapat ang jacket. Ang tape ay dapat na patag na may pare-parehong overlap sa parehong mababa at mataas na bilis ng linya. Ang mga hysteresis tension drive ay nagbibigay ng makinis, adjustable torque nang walang biglaang tension spike, kaya naman nangingibabaw ang mga ito sa high-frequency at thin-wire na mga application. Ang hysteresis-tension high-frequency wire taping machine ay isang kinatawan na halimbawa; ito ay binuo para sa mababang-torque na pambalot ng manipis, sensitibong mga konduktor at pinapanatili ang tensyon ng tape na pare-pareho sa isang malawak na hanay ng bilis.
Hysteresis Tension Type Taping Machine para sa High Frequency Wire Manufacturers, F Ang Gemwell Electrical Technology Co., Ltd ay isang China Hysteresis Tension Type Taping Machine para sa mga tagagawa ng High Frequency Wire at OEM/O... Tingnan ang Produkto → Kung kailangan mong magpasya sa pagitan ng iba't ibang mga prinsipyo ng pambalot, ihambing ang pagkakapare-pareho ng pag-igting ng tape sa halip na ang pinakamataas na bilis lamang. Ang mga pangunahing kaalaman ng kung paano gumagana ang wire taping machine ay kinokolekta sa aming wire taping machine knowledge base.
Twisting at stranding machine
Ang mga multi-core na Teflon cable at data cable ay nangangailangan ng tumpak na pair twisting upang makontrol ang impedance at crosstalk. Ang mga twisting machine na walang torsion, tulad ng mga modelong ginawa ni Gemwell para sa mga automotive data cable at network cable, ay nag-twist ng dalawa o apat na core nang hindi nagpapadala ng twist stress pabalik sa mga conductor. Pinapanatili nito ang tuwid ng konduktor at binabawasan ang attenuation sa mga signal na may mataas na dalas. Para sa mga operator, simple ang panuntunan: i-verify ang mga setting ng tensyon sa tuwing nagbabago ang konstruksyon ng wire.
Sheath at jacket extrusion
Ang isang layer ng jacket ay nagbibigay sa Teflon core ng mekanikal na proteksyon at paglaban sa apoy. Ang sheath material ay pinili ng application: LSZH compounds para sa railway at marine cables, TPU para sa abrasion resistance sa industrial cables, at silicone para sa mga cable na nananatiling flexible sa matinding temperatura. Ang sheath extruder ay mekanikal na mas simple kaysa sa Teflon extruder, ngunit ang pay-off na tension at cooling profile ay dapat pa ring naka-synchronize sa core line.
Para sa produksyon ng jacket, ang LSZH/XLPE/TPE/TPU wire cable sheath extruder nababagay sa mga low-smoke at halogen-free na compound sa mga fluoropolymer core, at ang multi-purpose na configuration nito ay pinapasimple ang mga pagbabago sa compound kapag nag-iiba ang order mix.
LSZH/XLPE/TPE/TPU Sheath Extrusion Line Manufacturers, Pabrika - Gemwell Electr Ang Gemwell Electrical Technology Co., Ltd ay isang tagagawa ng China LSZH/XLPE/TPE/TPU Sheath Extrusion Line at pabrika ng OEM/ODM, Dalubhasa namin... Tingnan ang Produkto → Mga Teknikal na Detalye na Naghihiwalay sa Mahusay na Makina sa Problemadong Makina
Ang Teflon extrusion equipment ay isang pangmatagalang pamumuhunan sa kapital, at ang mga pagkakaiba sa pagitan ng mga supplier ay makikita lamang kapag tumatakbo na ang linya. Ang talahanayan sa ibaba ay nagbubuod ng mga parameter na pinakamahalaga para sa insulation ng FEP/PFA at para sa mga susunod na makina.
| Parameter | Ano ang dapat i-verify | Karaniwang target o pulang bandila |
|---|---|---|
| Materyal na tornilyo at bariles | Uri ng haluang metal o paggamot sa ibabaw | Corrosion-resistant na haluang metal o patong; ang karaniwang nitrided steel ay isang pulang bandila para sa FEP/PFA |
| Screw L/D ratio | Sinipi na ratio sa detalye | 24:1 hanggang 28:1; sa ibaba 24:1 ay nililimitahan ang kalidad ng paghahalo |
| Mga zone ng pag-init | Bilang ng mga zone sa bariles at mamatay | Hindi bababa sa 4 hanggang 6 na barrel zone; mas maraming zone ang nagbibigay ng mas mahigpit na kontrol sa temperatura |
| Katatagan ng temperatura | Pagpapahintulot sa paligid ng setpoint | ±3°C hanggang ±5°C; larger swings will appear on the diameter gauge |
| Saklaw ng bilis ng linya | Minimum at maximum na stable na bilis | Dapat tumugma sa pagkakabuo ng wire, halimbawa 100-250 m/min para sa manipis na pagkakabukod ng FEP |
| Kontrol ng tensyon | Pay-off, dancer at take-up type | Closed-loop tension; Ang libreng-spool pay-off ay mapanganib para sa mga maselang konduktor |
| Inline na pagsukat | Kasama ang diameter gauge at spark tester | Patuloy na pagsukat, hindi lamang post-production sampling |
| Pag-synchronize ng downline | Interface ng kontrol ng bilis | Dapat sundin ng lahat ng istasyon ang extruder sa loob ng humigit-kumulang ±0.1% |
Ang isang praktikal na paraan para salain ang mga supplier ay humiling ng trial run sa iyong aktwal na conductor. Kung hindi maipakita ng tagabuo ang matatag na diameter at kalidad ng ibabaw sa target na bilis ng linya, ang panganib ay ililipat sa iyo pagkatapos ng paghahatid. Ang mga mapagkakatiwalaang supplier ay nag-publish ng pinakamataas na bilis, ngunit ang mas mahalagang numero ay ang pinakamabagal na bilis kung saan ang linya ay may tolerance pa rin, dahil ang mga linya ng Teflon ay madalas na tumatakbo sa pinababang bilis sa panahon ng start-up at thin-wall production. Bago mag-order, kumpirmahin din ang mga sumusunod na puntos:
- Maaari mo bang iproseso ang aming partikular na konstruksyon ng wire sa isang linya ng pagsubok bago ihatid?
- Ano ang pinakamababang stable line speed kung saan natutugunan pa rin ang insulation tolerance?
- Ano ang oras ng paghahatid ng mga ekstrang bahagi para sa turnilyo at bariles?
Paano Maging Kwalipikado ang isang Supplier ng Machine para sa Teflon Wire
Ang makina ay kalahati lamang ng binili; ang kalahati ay ang kakayahan sa proseso. Bago ka pumirma, i-verify ang anim na bagay sa supplier.
- Karanasan sa fluoropolymer: tanungin kung aling mga materyales ang aktwal na naproseso ng tagabuo, sa kung ano ang natutunaw na temperatura at bilis ng linya.
- Tatakbo ang pagsubok: nangangailangan ng pagsubok sa iyong wire, hindi lamang isang data sheet ng catalog.
- Kalidad ng dokumentasyon: mga de-koryenteng diagram, mga iskedyul ng pagpapanatili at mga manwal sa pagpapatakbo sa iyong wika.
- Availability ng mga ekstrang bahagi: kumuha ng mga oras ng paghahatid para sa screw, barrel, heater at control board.
- Pag-install at pagsasanay: kumpirmahin kung ang mga inhinyero sa pagkomisyon ay kasama sa quotation.
- Depth ng engineering: ang bilang ng mga patent at ang laki ng R&D team ay nagpapahiwatig kung gaano kabilis malutas ng supplier ang isang hindi inaasahang problema sa proseso.
Ang Gemwell Electrical Machinery, na itinatag noong 2005, ay nag-uulat na ang kagamitan nito ay naibenta sa higit sa 40 bansa , kabilang ang United States, Canada, Germany, Italy, India at Thailand. Sinasabi ng kumpanya na hawak nito 8 mga patent ng pag-imbento at higit sa 30 mga patent ng modelo ng utility noong 2025, at ang subsidiary ng FEISU nito ay nakatuon sa extrusion equipment para sa mga electronic signal transmission wires. Hindi pinapalitan ng mga figure na ito ang isang trial run, ngunit nagpapakita ang mga ito ng kumpanyang namuhunan sa karanasan sa pagmamanupaktura sa buong insulation extrusion, twisting, taping at sheathing.
Halimbawang Line Configuration para sa Mga Karaniwang Teflon Wire Products
Ito ay kung paano nagsasama-sama ang mga pagpipilian sa makina sa pagsasanay. Gamitin ang mga pagsasaayos na ito bilang panimulang punto, at ayusin ang mga ito para sa dami ng output, espasyo sa sahig at ang naaangkop na pamantayan ng cable.
| Uri ng cable | Karaniwang configuration ng linya | Pangunahing layunin ng produksyon |
|---|---|---|
| Single-core FEP/PTFE hook-up wire | Pay-off, FEP/PFA extruder, cooling, gauge, spark tester, take-up | Matatag na kapal ng pader at pare-pareho ang pagganap sa mataas na temperatura |
| Coaxial o high-frequency na signal cable | Pay-off, FEP extruder, pagpapalamig, opsyonal na tape wrapping, take-up | Uniform na kapasidad at mababang signal attenuation |
| Multi-core shielded pang-industriya cable | Pay-off, extruder, twisting machine, taping machine, sheath extruder, take-up | Matatag na pares ng geometry at pagpapatuloy ng kalasag |
| Kable na nakabalot sa mika na lumalaban sa apoy | Pay-off, extruder, mica taping machine, jacket extruder, take-up | Patuloy na layer ng mika at pare-parehong pangkalahatang diameter |
Mga Madalas Itanong Tungkol sa Teflon Wire Cable Making Equipment
Ano ang pagkakaiba sa pagitan ng PTFE at FEP/PFA sa isang extrusion line?
Ang PTFE ay hindi natutunaw-naproseso sa karaniwang kahulugan ng screw-extruder. Ito ay kadalasang pinoproseso sa pamamagitan ng paste extrusion, ram extrusion o tape wrapping. Ang FEP at PFA ay natutunaw, kaya maaari silang ma-extruded sa isang high-temperature screw extruder sa mga temperaturang natutunaw sa pagitan ng humigit-kumulang 340°C at 425°C. Para sa karamihan ng mga linya ng pagkakabukod ng wire, ang FEP at PFA ang mga praktikal na pagpipilian; Lumilitaw ang PTFE kapag ang pamantayan ng cable ay nangangailangan ng kumbinasyon ng mga katangian ng dielectric at tuluy-tuloy na rating ng temperatura.
Maaari bang iproseso ng parehong extruder ang FEP at PFA?
Oo, sa karamihan ng mga kaso, kung ang makina ay na-rate para sa mas mataas na temperatura ng pagkatunaw ng PFA, ang tornilyo at bariles ay lumalaban sa kaagnasan, at ang kapasidad ng pampainit ay sumasakop sa buong saklaw ng temperatura. Ang window ng pagproseso ay nagbabago sa pagitan ng mga materyales, ngunit ang paglipat ay karaniwang nangangailangan lamang ng isang bagong profile ng temperatura at isang bahagyang pagsasaayos ng bilis ng turnilyo. Kumpirmahin ang maximum na operating temperature at ang corrosion-resistant surface treatment sa tagabuo.
Anong bilis ng linya ang maaaring makamit ng isang Teflon insulation line?
Para sa manipis na pagkakabukod ng FEP sa paligid ng 0.5-1.0 mm na mga conductor, ang karaniwang napapanatiling bilis ay mula 100 hanggang 250 m/min. Binabawasan ng PFA at mas makapal na mga pader ang bilis dahil ang pagkatunaw ay nangangailangan ng mas maraming oras upang makapagpahinga sa die. Ang eksaktong resulta ay depende sa resin grade, extruder screw na disenyo at cooling length, kaya ang supplier ay dapat magbigay ng speed range batay sa iyong partikular na wire construction kaysa sa isang maximum.
Ano ang nagiging sanhi ng pagkamagaspang sa ibabaw o mga bula sa Teflon insulation?
Ang pinakakaraniwang dahilan ay ang temperatura ng pagkatunaw sa ibaba ng inirerekumendang window ng tagagawa ng resin, pagkasira ng polymer mula sa sobrang pag-init o labis na paggugupit, kahalumigmigan sa mga pellets, kontaminasyon, at isang die geometry na hindi nababagay sa draw-down ratio. Ang mga bula ay karaniwang tumuturo sa kahalumigmigan o thermal degradation; ang pagkamagaspang ay karaniwang tumuturo sa disenyo ng temperatura o mamatay. Ang isang data-logging controller ay tumutulong na matukoy ang pagkakamali nang mabilis.
Ang taping machine ba ay mandatory kung ang cable ay mayroon nang FEP jacket?
Hindi naman kailangan. Kung ang tape layer ay para lamang sa shielding, maaaring palitan ito ng extruded conductive layer o braided shield. Ngunit kung ang detalye ng cable ay nangangailangan ng mica tape para sa paglaban sa sunog o PTFE tape para sa dielectric construction, ang hysteresis-tension taping machine ay magiging mandatory. Suriin ang detalye ng customer bago i-drop ang taping station mula sa quote.
Gaano karaming espasyo sa sahig ang kailangan ng isang Teflon wire production line?
Ang pangunahing linya ng single-extruder, kabilang ang pay-off, cooling trough, mga kagamitan sa pagsukat at take-up, ay karaniwang sumasakop ng mga 15-25 m ang haba at 2-3 m ang lapad. Kapag nagdagdag ka ng taping machine, twisting machine at jacket extruder, ang buong linya ay maaaring umabot sa 40-60 m. Humingi ng layout drawing sa supplier bago magplano ng factory floor at mga utility.
Ang pagpili ng Teflon wire cable making equipment ay, sa pagtatapos ng araw, isang pagtutugmang ehersisyo. Tinutukoy ng extruder ang kalidad ng pagkakabukod, ang mga taping at twisting machine ay tumutukoy sa cable geometry, at ang jacket extruder ay tumutukoy sa mekanikal na proteksyon. Magsimula sa FEP/PFA extruder, i-verify ang mga sumusuportang makina sa sarili mong conductor, at gawing kuwalipikado ang supplier sa isang trial run. Pinapanatili ng kautusang iyon ang parehong teknikal na panganib at panganib sa pagkuha sa ilalim ng kontrol.
 Kaugnay Mga produkto