E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Paano Ginagawa ang Fiber Optic Cable: Ang Maikling Sagot
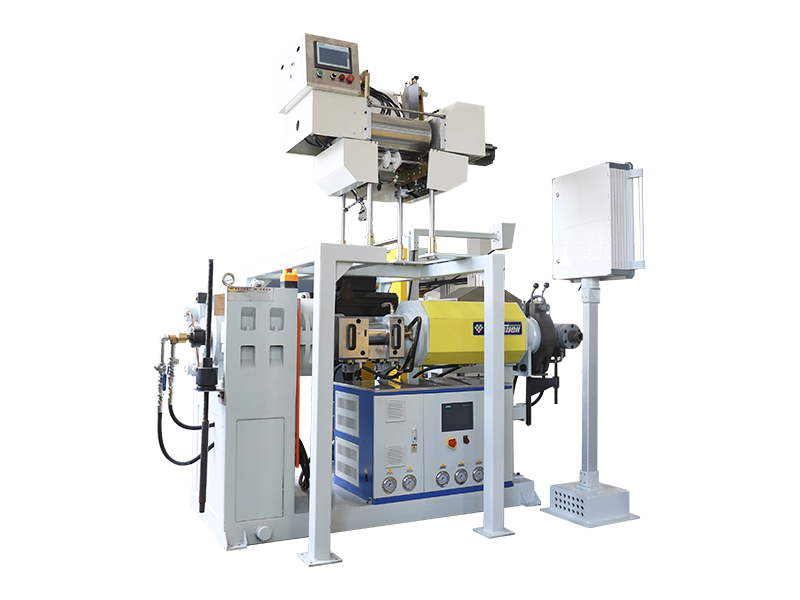
Ang fiber optic cable ay binuo sa limang pangunahing yugto: ang isang glass preform ay gawa sa ultra-pure silica, ang preform ay iginuhit sa isang manipis na buhok na hibla sa loob ng isang drawing tower, ang hubad na hibla ay pinahiran at buffer para sa proteksyon, maraming mga fibers ay na-stranded sa paligid ng isang central strength member, at ang natapos na core ay naka-jacket sa pamamagitan ng isang proseso ng extrusion. Ang yugto ng jacketing ay kung saan a wire at cable sheath extrusion machine nagiging sentrong bahagi ng kagamitan , dahil ito ay natutunaw at inilalapat ang panlabas na polymer layer na nagpoprotekta sa fiber core mula sa moisture, pagdurog, at UV exposure. Ang bawat isa sa mga yugtong ito ay mahigpit na kinokontrol, dahil ang isang fiber core ay humigit-kumulang 125 microns ang lapad, tungkol sa kapal ng isang buhok ng tao, at kahit na ang isang maliit na paglihis sa temperatura, pag-igting, o bilis ng linya ay maaaring makasira sa isang buong produksyon.
Ang mukhang isang simpleng plastic-coated cord sa labas ay, sa katotohanan, ang huling produkto ng glass chemistry, precision optics, mechanical stranding, at polymer extrusion na nagtutulungan sa iisang tuloy-tuloy na linya. Ang isang duct cable, isang aerial self-supporting cable, at isang panloob na patch cord ay lahat ay nagsisimula sa parehong pangunahing hibla, ngunit ang mga ito ay mabilis na nag-iiba kapag ang buffering, mga miyembro ng lakas, at ang disenyo ng jacket ay naglaro. Ang pag-unawa kung saan nagmumula ang mga pagkakaibang iyon ay ginagawang mas madaling tukuyin ang tamang cable, at ang tamang kagamitan sa produksyon, para sa isang partikular na proyekto.
Ang natitirang bahagi ng gabay na ito ay lumalakad sa bawat yugto ng pagmamanupaktura nang detalyado, ipinapaliwanag ang kagamitan na ginagamit sa bawat hakbang, inihahambing ang mga materyales sa sheath na tumutukoy sa pagganap sa field, at sinasagot ang mga tanong na madalas na lumalabas mula sa mga taong naghahanap ng cable o nagsusuri ng linya ng produksyon sa unang pagkakataon.
Ang Mga Hilaw na Materyales sa Likod ng Bawat Optical Fiber
Nagsisimula ang optical fiber bilang silica, isang anyo ng purified sand na kailangang halos walang mga metal na dumi bago ito makapagpadala ng liwanag sa malalayong distansya. Kahit na ang mga bakas na halaga ng bakal, tanso, o chromium sa loob ng salamin ay magkakalat at sumisipsip ng liwanag, na magpapaikli sa magagamit na distansya ng paghahatid. Ang silica na ginagamit para sa telecom-grade fiber ay pinino sa mga antas ng kadalisayan na higit pa sa ordinaryong lalagyan o paggawa ng salamin sa bintana, kadalasang sinusukat sa mga bahagi bawat bilyon para sa mga impurities na pinakamahalaga sa optical performance.
Ang mga tagagawa ay nag-dope ng silica na ito ng maliliit, tumpak na nasusukat na dami ng germanium, phosphorus, o boron compound. Binabago ng doping ang refractive index ng salamin, na nagbibigay-daan sa liwanag na tumalbog pababa sa haba ng fiber sa halip na tumakas sa mga gilid. Ang core at ang nakapalibot na cladding ay binibigyan ng iba't ibang mga refractive index sa layunin , at ang pagkakaibang iyon ang dahilan kung bakit posible ang kabuuang panloob na pagmuni-muni, at samakatuwid ang malayuang paghahatid ng data. Ang isang mas mataas na konsentrasyon ng germanium ay nagpapataas ng refractive index ng core na may kaugnayan sa purong silica cladding sa paligid nito, habang ang mga boron at fluorine compound ay minsan ginagamit upang babaan ang index ng cladding sa halip na itaas ang core, depende sa kung aling ruta ng pagmamanupaktura ang ginagamit ng isang planta.
Higit pa sa salamin mismo, pinagsasama-sama ng tapos na cable ang isang malawak na hanay ng mga sumusuportang materyales, bawat isa ay pinili para sa isang partikular na mekanikal o pangkapaligiran na trabaho sa halip na para sa hitsura:
- Ang silica (silicon dioxide) ay bumubuo ng base glass para sa parehong core at cladding
- Itinataas ng Germanium tetrachloride ang refractive index ng core sa panahon ng vapor deposition
- Phosphorus at boron compounds fine-tune glass lagkit at malambot na temperatura sa panahon ng pagguhit
- Binubuo ng mga acrylic o silicone resin ang pangunahin at pangalawang patong na inilapat pagkatapos ng pagguhit
- Ang fiberglass reinforced plastic rod, steel wire, o aramid yarn ay nagsisilbing central o peripheral strength member
- Pinoprotektahan ng water-blocking gel o dry swellable yarns laban sa moisture ingress sa loob ng mga maluwag na tubo
- Ang polyethylene, PVC, o low smoke zero halogen compound ay bumubuo sa extruded na panlabas na jacket
Ang pagkuha ng pare-pareho, batch-to-batch na mga stable na bersyon ng bawat isa sa mga input na ito ay kasinghalaga ng mismong proseso ng pagmamanupaktura. Ang isang supplier ng resin na bahagyang nagbabago ng formulation nito sa pagitan ng mga pagpapadala ay maaaring pilitin ang isang linya ng produksyon na muling ibagay ang profile ng temperatura ng extrusion nito, kahit na walang nagbago sa mismong makina.
Preform Fabrication: Pagbuo ng Glass Blueprint
Bago ang anumang hibla ay maaaring iguguhit, ang mga tagagawa ay gagawa muna ng isang preform, isang solidong glass rod na humigit-kumulang sa laki ng isang hawakan ng walis na naglalaman ng isang maliit na bersyon ng natapos na istraktura ng core at cladding ng fiber, na pinalaki ng libu-libo. Ang pinakamalawak na ginagamit na paraan ay ang binagong chemical vapor deposition, kadalasang pinaikli sa MCVD, kahit na ang panlabas na vapor deposition at vapor axial deposition ay ginagamit din ng ilang producer depende sa uri ng fiber at target na volume.
- Ang isang guwang na silica tube ay naka-mount nang pahalang sa isang glass-working lathe at patuloy na iniikot
- Ang mga chloride gas, kabilang ang silicon tetrachloride, germanium tetrachloride, at oxygen, ay itinuturok sa umiikot na tubo
- Pinapainit ng traversing torch ang tubo sa humigit-kumulang 1500 degrees Celsius, na nagiging sanhi ng reaksyon ng mga gas at magdeposito ng napakanipis na mga patong ng salamin sa panloob na dingding
- Ang sulo ay dumaraan nang dose-dosenang beses, at ang bawat pass ay nagdaragdag ng isa pang manipis na layer, unti-unting nabubuo ang pangunahing materyal gamit ang tamang doping profile
- Kapag sapat na ang mga layer na nadeposito, ang tubo ay higit na pinainit at gumuho sa ilalim ng sarili nitong lambot sa isang solid glass rod, ang tapos na preform
- Ang preform ay sinusuri nang optical at dimensional bago ito maaprubahan para sa yugto ng pagguhit
Ang isang solong preform, kapag naunat, ay maaaring makuha sa maraming kilometro ng tapos na hibla, kaya ang pagkakapare-pareho sa yugtong ito ay may malaking epekto sa kalidad ng panghuling produkto. Ang isang solong depekto sa pagmamanupaktura sa preform ay mauulit sa buong haba ng hibla na nakuha mula dito , kaya naman natatanggap ng yugtong ito ang pinakamahigpit na kontrol sa proseso ng buong linya. Gumagamit na ngayon ang ilang producer ng mga diskarte sa overcladding, na nagdaragdag ng karagdagang layer ng purong silica sa paligid ng isang mas maliit, mas mahigpit na kinokontrol na core rod, na nagbibigay-daan sa kanila na palakihin ang preform size at samakatuwid ay iginuhit ang haba ng fiber nang hindi sinasakripisyo ang katumpakan ng core deposition step.
Ang diameter ng preform, straightness, at internal na stress ay lahat ay nasusuri bago ma-clear ang isang preform para sa pagguhit. Maaari pa ring gumuhit ng bahagyang nakayukong preform, ngunit kadalasan ay nangangailangan ito ng mas mabagal na bilis ng pagguhit at mas mahigpit na kontrol sa tensyon upang makabawi, na bumabawas sa pangkalahatang throughput ng linya.
Pagguhit ng Fiber: Ginagawang Mga Hibla na Manipis ng Buhok ang mga Glass Rod
Ang preform ay ikinarga, bumababa, sa isang drawing tower na maaaring tumayo ng ilang palapag sa isang malaking pasilidad ng produksyon. Ang isang furnace sa tuktok ng tower ay nagpapalambot sa dulo ng preform sa isang lugar sa pagitan ng 2000 at 2200 degrees Celsius, sapat na init na ang gravity lamang ang nagsisimulang humila ng manipis na filament ng tinunaw na salamin pababa. Mula sa puntong iyon, umiiral ang buong tore upang pamahalaan ang isang tuluy-tuloy, walang patid na strand ng salamin habang ito ay nahuhulog, lumalamig, at tumitigas.
Kontrol ng diameter
Sinusuri ng non-contact laser measurement system ang fiber diameter ng libu-libong beses bawat segundo, pinapanatili ito sa loob ng humigit-kumulang 1 micron ng 125 micron na target habang ang bilis ng draw ay inaayos sa real time upang mabayaran ang anumang drift.
Paglamig
Ang bagong iginuhit na hibla ay dumadaan sa isang cooling chamber, kung minsan ay gumagamit ng helium gas para sa mas mabilis, mas pantay na paglipat ng init, kaagad pagkatapos umalis sa furnace, dahil ang paglalagay ng coating sa salamin na malambot pa ay magpapa-deform sa strand.
Patong
Ang isang dual-layer na acrylate coating, isang mas malambot na panloob na layer at isang mas matigas na panlabas na layer, ay inilalapat at pinagaling ng ultraviolet light bago pa mahawakan ng fiber ang isang guide roller, na pinoprotektahan ang salamin mula sa mga gasgas sa ibabaw na maaaring makapagpahina nito.
Take-up
Ang natapos na hibla ay isinusuot sa isang spool sa ilalim ng maingat na kinokontrol na pag-igting, dahil ang hindi pantay na pag-igting sa yugtong ito ay lalabas sa ibang pagkakataon bilang hindi pantay-pantay na pagpapahina o, sa matinding mga kaso, isang nakatagong crack na nabigo buwan pagkatapos ng pag-install.
Ang bilis ng pagguhit ay isa sa mga numerong pinapanood nang mabuti sa buong linya. Ang mga modernong tower ay karaniwang kumukuha ng fiber sa isang lugar sa pagitan ng 10 at 30 metro bawat segundo, at ang pagpapataas ng bilis na iyon nang hindi ina-upgrade ang kapasidad ng paglamig at coating ay isa sa pinakamabilis na paraan upang maipasok ang pagkakaiba-iba ng diameter o mga depekto sa coating sa isang mahusay na batch ng fiber.
Single-Mode vs Multi-Mode: Paano Naiiba ang Proseso ng Paggawa
Ang single-mode at multi-mode fiber ay mukhang magkapareho mula sa labas, ngunit ang mga sukat ng core, at samakatuwid ang mga preform deposition recipe sa likod ng mga ito, ay medyo naiiba. Gumagamit ang single-mode fiber ng napakaliit na core, karaniwang humigit-kumulang 9 microns, na nagbibigay-daan lamang sa iisang light path na maglakbay pababa sa fiber. Ang makitid na core na iyon ay nangangailangan ng isang napaka-tumpak, mahigpit na kinokontrol na doping gradient sa panahon ng MCVD deposition step, dahil kahit isang maliit na pagkakaiba-iba sa core diameter ay nagbabago kung paano pinangangasiwaan ng fiber ang dispersion sa malalayong distansya.
Gumagamit ang multi-mode fiber ng mas malaking core, karaniwang 50 o 62.5 microns, na nagbibigay-daan sa maraming light path, o mode, na maglakbay nang sabay-sabay. Ang mas malaking core ay mas mapagpatawad sa panahon ng parehong preform na fabrication at drawing, na bahagi kung bakit ang multi-mode fiber ay naging mas madali at mas mura sa paggawa, bagama't limitado ito sa mas maiikling distansya ng transmission bago magsimulang lumabo ang maraming light path na iyon sa signal.
| Katangian | Single-Mode | Multi-Mode |
|---|---|---|
| Karaniwang laki ng core | Mga 9 microns | 50 o 62.5 microns |
| Kinakailangan ang katumpakan ng doping | Napakataas | Katamtaman |
| Karaniwang kaso ng paggamit | Long-haul at backbone network | Mga short-run na data center at campus link |
Patong at Buffering ang Bare Fiber
Ang isang hubad na hibla ng salamin ay may napakalaking lakas ng makunat, ngunit halos walang pagtutol sa pagkagalos sa ibabaw. Ang mga yugto ng patong at buffer ay umiiral lamang upang protektahan ang ibabaw na iyon.
Dalawang magkaibang paraan ng proteksiyon ang ginagamit depende sa huling paggamit ng cable. Ang masikip na buffered fiber ay may makapal na polymer layer, kadalasang 900 microns ang diameter, na direktang na-extruded sa ibabaw ng pangunahing coating, na ginagawang mas madaling hawakan at tapusin ang fiber sa mga patch cord at panloob na paglalagay ng kable. Ang loose-tube fiber sa halip ay nasa loob ng isang maliit na plastic tube na puno ng water-blocking gel o dry water-swellable yarns, na iniiwan ang fiber na malayang gumalaw nang bahagya habang ang cable ay bumabaluktot o habang nagbabago ang temperatura, na siyang gustong disenyo para sa mahabang panlabas at underground run.
Ang pagpili ng maling paraan ng buffering para sa aplikasyon ay isa sa mga pinakakaraniwang pagkakamali sa disenyo sa detalye ng cable. Mas mahusay na pinangangasiwaan ng mga disenyong may mahigpit na buffer ang paulit-ulit na pagyuko, habang ang mga disenyo ng maluwag na tubo ay humahawak ng mga pagbabago sa temperatura at mas mahahabang haba. Ang isang masikip na buffered fiber na hinila sa isang mahaba at hindi pinainit na panlabas na duct sa isang malamig na klima ay maaaring bumuo ng mga pagkalugi ng micro-bending habang ang buffer layer ay mas mabilis na kumukuha kaysa sa salamin sa loob nito, na kung saan ay eksakto ang failure mode na mga disenyo ng loose-tube ay nilikha upang maiwasan.
Ang labis na haba ng hibla, ang maliit na halaga ng malubay na sadyang iniwan sa loob ng maluwag na tubo, ay isa pang parameter na maingat na nababagay sa yugtong ito. Masyadong maliit na labis na haba at ang hibla ay maaaring maiunat sa ilalim ng thermal contraction; sobra at ang hibla ay maaaring bumuo ng mga micro-bends habang ito ay buckles sa loob ng tubo. Karaniwang tina-target ng mga producer ang labis na haba ng ilang ikasampu ng isang porsyento, na inaayos batay sa materyal ng tubo at sa klimang zone kung saan idinisenyo ang cable.
Stranding at Core Assembly
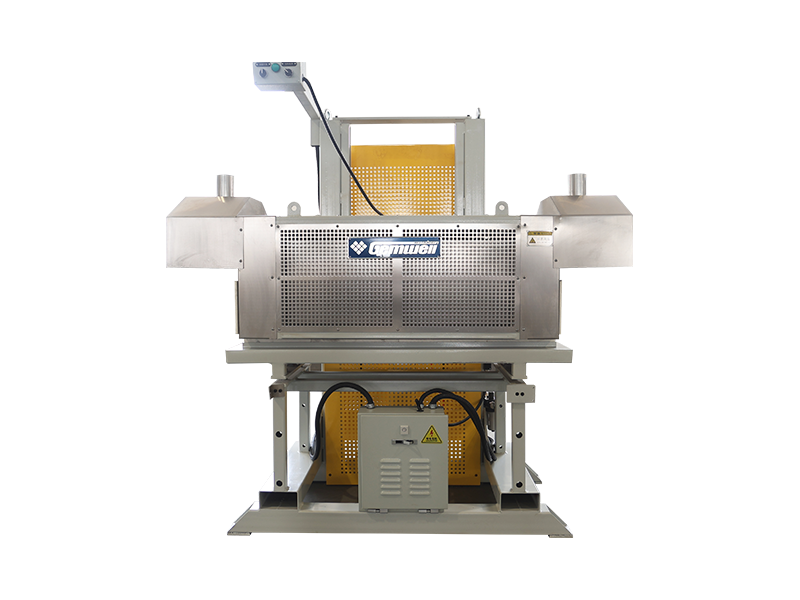
Kapag handa na ang mga indibidwal na fibers o fiber-filled tubes, ang mga ito ay stranded sa paligid ng isang central strength member, kadalasan ay isang fiberglass reinforced plastic rod o isang steel wire, depende sa kung gaano karaming tensile load ang kailangan ng natapos na cable upang mabuhay sa panahon ng pag-install at kung gaano karaming metal-free construction ang kailangan ng application.
Karamihan sa mga linya ng produksyon ay gumagamit ng SZ stranding, kung saan ang mga hibla ay unang sinusugat sa isang direksyon at pagkatapos ay binabaligtad sa isang kinokontrol na oscillating pattern. Ang back-and-forth lay na ito ay nagbibigay-daan sa mga indibidwal na fibers o tubes na ma-access sa anumang punto sa kahabaan ng cable nang hindi nababawasan ang buong haba, na napakahalaga sa panahon ng splicing at repair work sa field. Pinagsama-sama ng mga binder yarns o wrapping tape ang na-stranded na bundle at panatilihing matatag ang geometry nito bago magsimula ang susunod na yugto. Sa halip, ang ilang mga disenyo ay gumagamit ng isang gitnang maluwag na tubo na pinagsasama-sama ang lahat ng mga hibla, na nagpapasimple sa pagkaka-strand ngunit nililimitahan ang kabuuang bilang ng mga hibla kumpara sa isang multi-tube na stranded na disenyo.
Ang diameter ng core ng cable, bilog, at haba ng lay ay patuloy na sinusukat sa panahon ng stranding, dahil ang alinman sa tatlong ito na mawawalan ng tolerance ay lalabas sa ibang pagkakataon bilang isang hindi pantay na pader ng jacket kapag naabot na ng core ang extrusion stage.
| Miyembro ng Lakas | Karaniwang Paggamit | Pangunahing Kalamangan |
|---|---|---|
| Fiberglass reinforced plastic rod | Aerial at duct cable | Magaan at ganap na dielectric |
| bakal na alambre | Direktang libing cable | Mas mataas na tensile at crush resistance |
| Aramid sinulid | Panloob at patch cable | Flexible na may mahusay na lakas ng paghila |
Armoring: Pagdaragdag ng Rodent at Crush Protection
Ang cable na nakalaan para sa direktang libing, o para sa mga rehiyon kung saan ang pinsala ng rodent ay isang kilalang panganib, ay nakakakuha ng karagdagang layer ng armor sa pagitan ng stranded core at ang panlabas na jacket. Ang pinakakaraniwang diskarte ay longitudinal na bumabalot ng corrugated steel o aluminum tape sa paligid ng core, na bumubuo nito sa isang masikip na hugis ng tubo bago ang jacket ay na-extruded sa itaas.
Ang hakbang sa pag-armor na ito ay nangyayari nang in-line, kaagad bago maabot ng core ang extruder, gamit ang isang forming device na nakatiklop sa metal tape sa hugis at nagsasapawan sa mga gilid nito upang ganap na mapaloob ang core. Mahalaga ang tamang pag-overlap at pagbubuo ng radius: masyadong masikip ang forming radius ay maaaring mag-nick sa mga fibers sa loob, habang masyadong maluwag ang overlap ay nag-iiwan ng puwang na sumisira sa buong punto ng armor. Ang ilang mga disenyo ay gumagamit ng dalawang corrugated tape, isang bakal at isang naka-bond sa isang copolymer coating, upang pagsamahin ang mekanikal na proteksyon sa isang moisture barrier sa isang solong pass.
- Corrugated steel tape armor para sa maximum na crush at rodent resistance
- Aluminum polymer laminate armor kung saan hindi kailangan ang isang ganap na dielectric na disenyo ngunit mahalaga ang timbang
- Aramid o glass yarn wrap na ginagamit sa halip na metal armor para sa ganap na dielectric, lightning-safe na mga disenyo
Jacketing at Sheathing: Kung Saan Nangunguna ang Extrusion Technology
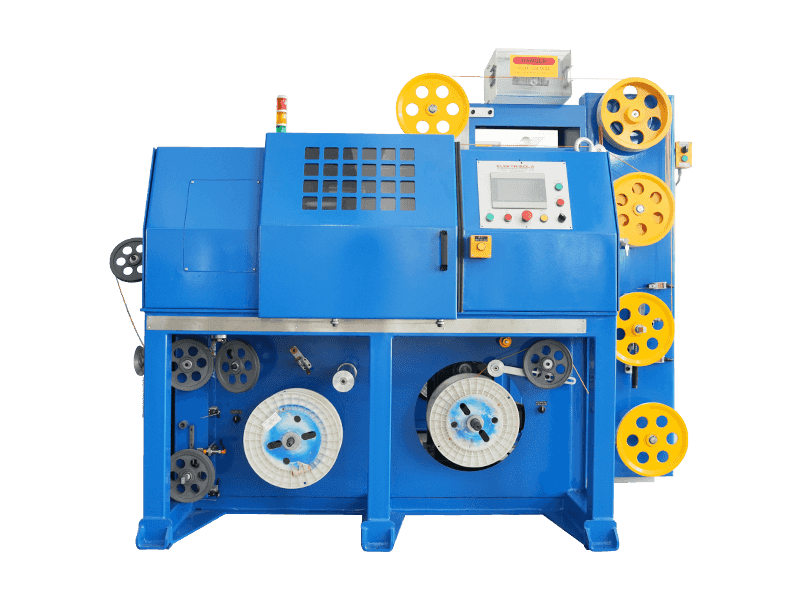
Ang huling yugto ng paggawa ng cable ay ang pag-jacket, at ito ang punto kung saan ang wire at cable sheath extrusion machine ang gumagawa ng pinakamabigat na pag-angat sa buong linya. Ang pinagsama-samang fiber core ay pinapakain sa pamamagitan ng isang payoff device, ang anumang kinakailangang steel o aluminum armor tape ay nakabalot at nabuo sa paligid nito, at ang core pagkatapos ay dumadaan sa isang crosshead die sa extruder, kung saan ang molten polymer ay inilapat nang pantay-pantay sa buong circumference.
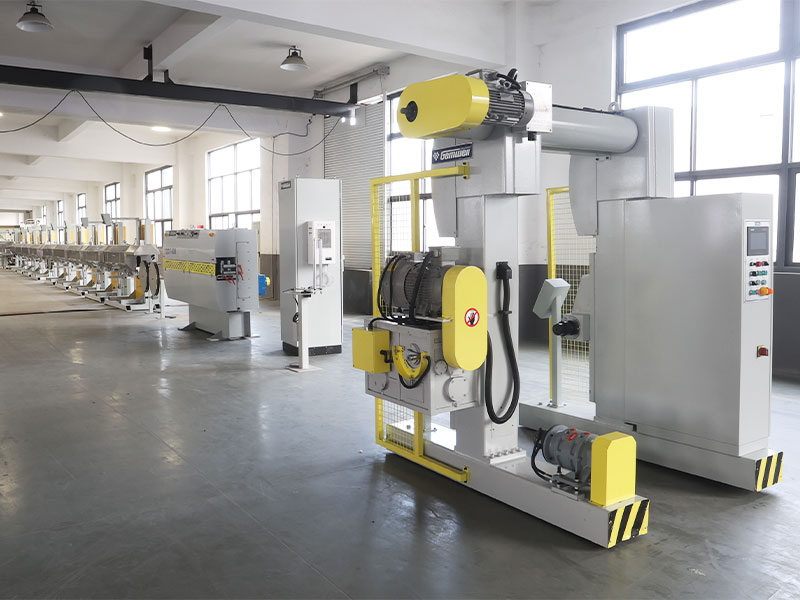
Ang karaniwang wire at cable sheath extrusion machine na ginagamit para sa optical cable ay may kasamang feeding at drying unit para sa resin, screw at barrel assembly na tumutunaw at pumipindot sa polymer, 90-degree o in-line na extrusion head, water cooling trough na kaagad sa ibaba ng agos, spark tester, at belt o capstan haul-off na humihila ng nakakontrol na cable sa linya. Ang bilis ng linya at bilis ng paglamig ay kailangang itugma nang tumpak , dahil ang isang dyaket na masyadong mabilis lumamig ay maaaring lumiit nang hindi pantay, habang ang isang dyaket na masyadong mabagal na lumalamig ay maaaring mag-deform sa ilalim ng sarili nitong timbang bago ito tumubo.
Ang mga modernong extrusion line na ginagamit para sa yugtong ito ay karaniwang may mga panlabas na diameter mula sa humigit-kumulang 3 milimetro hanggang 90 milimetro o higit pa, depende sa kung ang target na produkto ay isang maliit na panloob na drop cable o isang malaking diameter na duct o armored cable, na may mga bilis ng linya kahit saan mula sa humigit-kumulang 20 metro bawat minuto para sa makapal, nakabaluti na jacket hanggang sa higit sa 100 metrong manipis na pader bawat minuto para sa panloob na cable.
Sa loob ng Wire at Cable Sheath Extrusion Machine
Ang pag-unawa sa mga indibidwal na bahagi ng wire at cable sheath extrusion machine ay ginagawang mas madali ang pag-diagnose ng problema sa pag-jacket o paghambingin ang dalawang nakikipagkumpitensyang quote ng makina sa magkaparehong termino. Ang bawat extruder ay binuo sa paligid ng isang turnilyo na lumiliko sa loob ng isang pinainit na bariles, ngunit ang mga detalye ng disenyo ng tornilyo at bariles na iyon ay may direktang epekto sa kalidad ng pagkatunaw at, sa huli, sa kung gaano kaayon ang tapos na jacket.
Disenyo ng tornilyo
Ang mga diameter ng barrel para sa optical cable jacketing ay karaniwang mula sa humigit-kumulang 45 millimeters hanggang 120 millimeters, na may L to D ratio, ang haba ng barrel na hinati sa diameter nito, karaniwang nasa pagitan ng 24 hanggang 1 at 30 hanggang 1 upang bigyan ang resin ng sapat na oras ng dwell upang matunaw nang pantay-pantay.
Mga zone ng pag-init
Ang bariles ay nahahati sa maraming independiyenteng kinokontrol na mga heating zone, kaya ang dagta ay maaaring dalhin sa temperatura ng pagkatunaw nang unti-unti kaysa sa sabay-sabay, na binabawasan ang panganib ng degraded o hindi pantay na natunaw na polimer.
Crosshead mamatay
Nire-redirect ng crosshead ang natutunaw na daloy ng siyamnapung degrees sa paligid ng gumagalaw na core ng cable, at ang panloob na geometry nito ay dapat na nakasentro nang eksakto upang maiwasan ang isang sira-sira, hindi pantay na makapal na pader ng jacket.
Paglamig trough
Ang isang multi-stage na labangan ng tubig, kung minsan ay may magkahiwalay na mainit at malamig na mga seksyon, ang nagtatakda ng panghuling dimensyon ng jacket at surface finish habang ang cable ay lumabas sa die.
Sa ibaba ng agos ng extruder mismo, isang diameter gauge, kadalasan ay isang laser-based na non-contact sensor, ang mga feed ng data pabalik sa haul-off at extruder na mga kontrol sa isang closed loop, awtomatikong i-nudging screw speed o line speed para hawakan ang panlabas na diameter sa loob ng isang mahigpit na tolerance band nang walang operator na nakikialam sa bawat metro ng cable na ginawa.
Paghahambing ng Fiber Optic Cable Sheath materyals
Ang polimer na pinili para sa panlabas na kaluban ay may direktang epekto sa kung saan maaaring mai-install ang isang cable at kung gaano katagal ito magtatagal doon. Inihahambing ng talahanayan sa ibaba ang mga materyales na pinakakaraniwang ginagamit sa pamamagitan ng wire at cable sheath extrusion machine sa optical cable production.
| Material | Pinakamahusay na Naaangkop Para sa | Kapansin-pansing Katangian |
|---|---|---|
| Polyethylene (PE) | Panlabas, direktang libing, duct | Malakas na moisture at UV resistance |
| PVC | Pangkalahatang panloob na cable | Epektibo sa gastos at nababaluktot |
| Mababang usok zero halogen (LSZH) | Mga panloob na risers, mga puwang ng plenum | Mababang toxic smoke output kapag pinainit |
| Medium density polyethylene (MDPE) | Aerial at figure-8 self-supporting cable | Balanse ng flexibility at toughness |
| Polyurethane | Masungit, flexing, o tactical na field cable | Mataas na abrasion at flex-fatigue resistance |
Ang pagpili ng resin ay hindi lamang tungkol sa kapaligiran ng natapos na cable. Ang ilang mga polymer ay nagpoproseso sa isang mas makitid na window ng temperatura ng pagkatunaw kaysa sa iba, na nagbabago kung gaano kailangang maging mapagpatawad ang isang partikular na wire at cable sheath extrusion machine sa sistema ng pagkontrol ng temperatura nito. Ang mga compound ng LSZH sa partikular ay malamang na mas sensitibo sa sobrang init kaysa sa karaniwang PE, dahil ang pinaso na LSZH resin ay nawawala ang ilan sa mga flame-retardant na pagganap nito.
Ano ang Hahanapin Kapag Pumipili ng Extrusion Line para sa Optical Cable
Ang mga mamimili na nagsusuri ng wire at cable sheath extrusion machine para sa produksyon ng optical cable ay may posibilidad na tumuon muna sa presyo at bilis ng headline, ngunit ang ilang hindi gaanong malinaw na mga detalye ay kadalasang mas mahalaga para sa pangmatagalang kalidad ng output.
- Ang resistensya sa pagkasuot ng tornilyo at bariles, dahil ang mga nakasasakit, napuno ng mga compound tulad ng LSZH ay nagpapababa ng karaniwang barrel ng bakal na mas mabilis kaysa sa plain PE
- Closed-loop diameter control, kaya inaayos ng linya ang sarili nito sa real time sa halip na umasa na lang sa pagsubaybay ng operator
- Bilang at kalayaan ng mga heating zone, na nakakaapekto kung gaano kahusay ang paghawak ng linya sa mga resin na sensitibo sa temperatura
- Haba ng cooling trough at bilang ng stage, dahil ang undersized na cooling ay isa sa mga pinakakaraniwang bottleneck sa mga high-speed na linya
- Pagiging tugma sa umiiral nang payoff, armoring, at take-up equipment na naka-install na sa factory floor
Ang isang linya na tumatakbo nang mabilis sa papel ngunit hindi maaaring humawak ng mahigpit na diameter tolerance sa isang compound na sensitibo sa temperatura ay magtatapos sa paggawa ng mas maraming scrap, hindi mas magagamit na cable, kapag ito ay ilagay sa pang-araw-araw na produksyon.
Automation at In-Line Monitoring sa Modern Production Lines
Ang mga mas bagong optical cable na linya ay lalong nagtali sa bawat yugto, mula sa pagkaka-strand hanggang sa pag-jacket, sa isang solong sistema ng kontrol sa halip na patakbuhin ang bawat makina nang nakapag-iisa. Ang bilis ng linya, pag-igting, at data ng temperatura mula sa extruder ay maaaring awtomatikong mai-log at i-cross-reference laban sa mga resulta ng pagsubok sa huling cable, na ginagawang mas madaling masubaybayan ang isang depekto pabalik sa eksaktong production run at machine setting na naging sanhi nito.
Ang mga laser diameter gauge, mga spark tester na sumusuri sa integridad ng jacket sa mataas na boltahe habang gumagalaw ang cable, at ang mga awtomatikong counter ng haba ay karaniwan na ngayon sa karamihan sa mga mid-to-large na linya ng produksyon, na pinapalitan ang mga manu-manong spot check na dati ay nangyayari lamang ng ilang beses bawat shift. Ang tuluy-tuloy, awtomatikong pagsubaybay ay nakakakuha ng isang drifting parameter sa loob ng ilang segundo sa halip na matapos ang isang buong reel ay nagawa nang wala sa tolerance , na isa sa pinakamalaking pagpapahusay sa kalidad na ginawa ng industriya sa mga nakaraang taon.
Pagsusuri sa Kalidad Bago Ipadala ang Cable
Ang natapos na cable ay hindi umaalis sa sahig ng pabrika hanggang sa pumasa ito sa isang serye ng mga pisikal at optical na pagsusuri. Kinukumpirma ng mga pagsubok na ito na ang bawat yugto ng proseso, mula sa preform hanggang jacket, ay naisakatuparan sa loob ng tolerance.
- Attenuation testing, na sumusukat kung gaano karaming lakas ng signal ang nawawala sa bawat kilometro ng fiber
- Pagsubok ng lakas ng makunat, paghila sa natapos na cable upang kumpirmahin na maaari itong makaligtas sa pag-load ng pag-install
- Pagsubok ng crush at impact, na ginagaya ang mekanikal na stress ng paglilibing o pag-install ng conduit
- Pagbibisikleta sa temperatura, sinusuri ang jacket at buffer kung may bitak sa matinding init at lamig
- Pagsubok sa pagtagos ng tubig, pagkumpirma ng gel o dry blocking material na huminto sa paglipat ng kahalumigmigan
- Spark testing ang jacket sa mataas na boltahe upang mahuli ang mga pinholes o manipis na mga spot na natitira mula sa extrusion
Ang isang cable na pumasa sa attenuation testing ngunit nabigo sa crush o bend test ay hindi pa rin handa sa field , dahil ang mga tunay na pag-install ay sumasailalim sa cable sa mekanikal na stress na mas madalas kaysa sa purong optical strain. Ang mga reel ay na-sample din at na-cross-check laban sa production log para sa batch na iyon, kaya ang anumang deviation na na-flag sa panahon ng pagsubok ay maaaring ma-trace pabalik sa isang partikular na stranding, armoring, o extrusion run sa halip na ituring bilang isang isolated, unexplained failure.
Mga Karaniwang Depekto sa Paggawa at Paano Ito Pinipigilan
Karamihan sa mga pagkabigo ng optical cable ay maaaring masubaybayan pabalik sa isang maliit na dakot ng mga variable ng proseso. Ang pag-unawa sa mga ito ay nakakatulong sa mga mamimili na magtanong ng mas matalas na mga tanong kapag sinusuri ang isang linya ng produksyon o isang natapos na cable batch.
| Depekto | Pinag-ugatan | Pag-iwas |
|---|---|---|
| Hindi pantay na kapal ng pader ng jacket | Hindi pare-pareho ang extruder screw speed o die centering | Laser diameter gauging na may awtomatikong kontrol ng feedback |
| Mataas na attenuation spot | Micro-bending sa panahon ng stranding o labis na pag-igting ng hibla | Kinokontrol ang labis na haba ng hibla at pagsubaybay sa pag-igting |
| Pagpasok ng tubig sa paglipas ng panahon | Hindi kumpletong pagpuno ng gel o mga puwang sa blocking tape | Precision grease filling equipment at post-fill inspection |
| Mga pinholes sa ibabaw ng jacket | Halumigmig sa dagta o kontaminadong feed material | Ang pagpapatuyo ng resin bago ang pagpapakain at inline na pagsubok ng spark |
| Paninigas ng cable o pag-crack sa malamig na panahon | Maling jacket resin ang napili para sa climate zone | Itinutugma ang rating ng mababang temperatura ng resin sa rehiyon ng deployment |
Mga Madalas Itanong
Ano ang gawa sa fiber optic cable
Ang core at cladding ay gawa sa ultra-pure doped silica glass. Pagkatapos ay pinoprotektahan ang hibla ng isang acrylate coating, isang buffer layer, isang miyembro ng lakas tulad ng fiberglass rod o aramid yarn, at isang panlabas na polymer jacket tulad ng polyethylene, PVC, o low smoke zero halogen compound.
Gaano ka manipis ang optical fiber kumpara sa buhok ng tao
Ang karaniwang optical fiber core at cladding na magkasama ay may sukat na humigit-kumulang 125 microns ang diameter, na halos kapareho ng kapal ng karaniwang buhok ng tao, kahit na ang natapos na cable sa paligid nito ay maaaring maraming beses na mas malaki kapag naidagdag ang buffering, strength members, at jacket.
Bakit kailangan ng entablado ng jacketing ng dedikadong extrusion machine
Ang jacket ay dapat ilapat sa paligid ng natapos na fiber core sa isang solong tuloy-tuloy na pass, sa isang kinokontrol na temperatura at bilis ng linya, nang hindi hinahawakan o pinipiga ang mga hibla sa loob. Ang isang purpose-built wire at cable sheath extrusion machine ay partikular na idinisenyo upang tunawin, ilapat, at palamigin ang polymer layer na iyon nang pantay-pantay sa paligid ng gumagalaw na cable core.
Ano ang pagkakaiba sa pagitan ng tight-buffered at loose-tube fiber
Ang masikip na buffered fiber ay may makapal na polymer layer na direktang naka-extrude sa coated fiber, na nagpapadali sa paghawak sa loob ng bahay. Ang loose-tube fiber ay nasa loob ng isang gel-filled o dry tube na may silid upang ilipat, na mas mahusay na sumisipsip ng pagpapalawak at pag-ikli na dulot ng temperatura sa mahabang panlabas na tagal.
Paano na-verify ang kalidad ng natapos na cable
Ang natapos na cable ay dumaan sa attenuation testing, tensile at crush testing, temperature cycling, spark testing, at water penetration testing bago ito maaprubahan para sa pagpapadala, na nagpapatunay na ang bawat yugto mula sa preform hanggang sa jacket ay natugunan ang detalye.
Bakit ang single-mode at multi-mode fiber ay nangangailangan ng iba't ibang katumpakan sa pagmamanupaktura
Gumagamit ang single-mode fiber ng mas maliit na core, humigit-kumulang 9 micron, na nangangailangan ng mas tumpak na doping gradient sa panahon ng preform fabrication kaysa sa mas malaking 50 o 62.5 micron core na ginagamit sa multi-mode fiber.
Gaano kabilis karaniwang tumatakbo ang isang cable jacketing line
Ang bilis ng linya ay malawak na nag-iiba ayon sa kapal at diameter ng jacket, mula sa humigit-kumulang 20 metro bawat minuto para sa makapal, nakabaluti na panlabas na mga jacket hanggang sa higit sa 100 metro bawat minuto para sa manipis na pader na panloob na cable.
Ano ang nagiging sanhi ng hindi pantay na kapal ng pader sa isang cable jacket
Ang hindi pantay na pader ng jacket ay kadalasang nagmumula sa hindi pare-parehong bilis ng turnilyo ng extruder o isang hindi maayos na nakasentro na crosshead die, kaya naman naging pamantayan ang closed-loop laser diameter gauging na nakatali pabalik sa mga kontrol ng extruder sa mga modernong linya ng produksyon.
 Kaugnay Mga produkto