E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


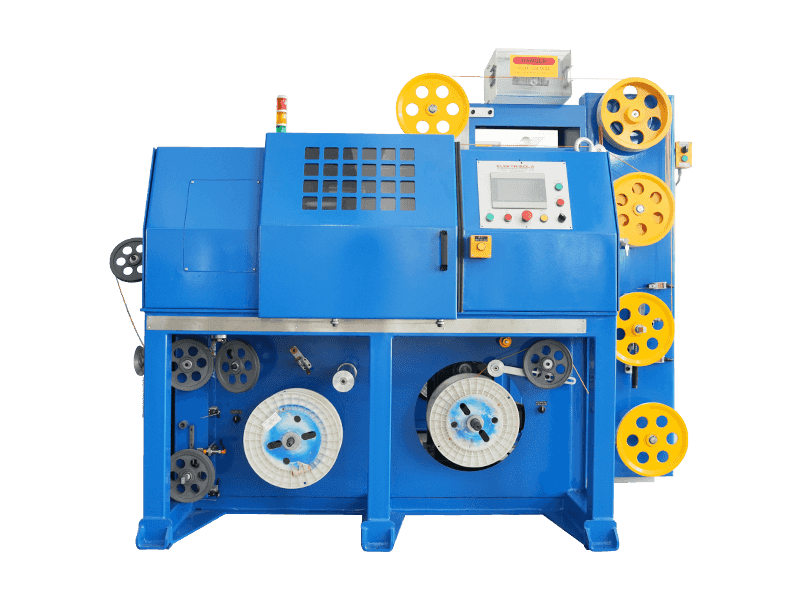
Ang Direktang Sagot: Ano ang Tinutukoy ng Magandang Copper Wire Stranding Cross Section Machine
A tansong wire stranding cross section machine ay hinuhusgahan muna ng dimensional repeatability, hindi sa pinakamataas na bilis. Ang direktang benchmark na ginagamit sa karamihan ng mga pabrika ng conductor ay isang tapos na cross-sectional area na gaganapin sa loob plus o minus 1 porsyento ng nominal sa buong production spool, na kinumpirma ng tuloy-tuloy na laser diameter gauging kaysa sa pana-panahong pagsukat ng kamay. Lahat ng iba pa sa artikulong ito, mula sa disenyo ng hawla hanggang sa mga iskedyul ng pagsusuot ng mamatay, ay umiiral upang protektahan ang solong numerong iyon.
Mas pinipili ang stranded copper construction kaysa solid rod kung saan kailangan ng cable para makaligtas sa paulit-ulit na baluktot. Ang paghahati ng isang malaking conductor sa 7, 19, o 37 na mas pinong strand ay namamahagi ng bending stress sa maraming maliit na radii sa halip na isang malaking radii, na siyang dahilan kung bakit ang mga stranded conductor ay lumalaban sa pagkapagod na pumutok nang mas mahaba kaysa solid wire ng parehong cross-sectional area.
Isang Maikling Kasaysayan Kung Paano Umunlad ang Stranding Equipment
Ang maagang wire stranding ay umasa sa mga simpleng rope-making frame na inangkop mula sa makinarya ng tela, kung saan ang mga bobbin ay inilagay sa isang manual na pinaikot na basket. Ang mga tansong hibla ay pinagsama sa mababang bilis, at ang pagkakapare-pareho ng cross section ay lubos na nakadepende sa pakiramdam ng operator para sa pag-igting kaysa sa anumang nasusukat na feedback.
Ang paglipat sa mga pinagagana na matibay na frame cage noong kalagitnaan ng ikadalawampu siglo ay nagbigay-daan sa maraming bobbin na paikutin bilang isang balanseng yunit, na siyang unang gumawa ng isang tunay na bilog, nauulit na cross section na makakamit sa bilis ng produksyon. Sumunod ang mga tubular at planetary na disenyo sa sandaling mature na ang teknolohiya ng bearing at motor upang suportahan ang mas mataas na bilis ng pag-ikot nang walang labis na vibration.
Ang mga modernong linya ay nagdaragdag ng servo-driven na tension control at inline laser gauging, na isinasara ang loop sa pagitan ng ginagawa ng makina at kung ano ang aktwal na sinusukat ng natapos na cross section, sa bawat segundo, sa halip na umasa sa end-of-run sampling.

Pangunahing Prinsipyo sa Paggawa sa Likod ng Stranding At Twisting
Anuman ang pamilya ng makina, tatlong pisikal na pagkilos ang nangyayari sa pagkakasunud-sunod: ang mga strand ay hinuhugot mula sa mga supply bobbins sa ilalim ng kontroladong back tension, nagtatagpo ang mga ito sa isang forming die o twisting point kung saan nakatakda ang lay geometry, at ang natapos na bundle ay hinihila pasulong ng isang capstan sa bilis na tumutugma sa bilis ng pag-ikot ng elemento ng twisting. Ang ratio sa pagitan ng bilis ng capstan at bilis ng pag-ikot ay ang tumutukoy sa haba ng lay, at ang haba ng lay ay ang tumutukoy sa parehong flexibility at ang panghuling density ng packing ng cross section.
Ang pag-igting sa likod ay nararapat na partikular na pansin dahil ito ay kumikilos sa bawat solong strand nang nakapag-iisa. Kung ang isang bobbin brake ay bahagyang mas mahigpit kaysa sa mga kapitbahay nito, ang strand na iyon ay maupo sa ilalim ng higit na pag-igting kaysa sa iba, hinihila ang sarili patungo sa gitna ng bundle at i-distort ang panlabas na layer sa isang hindi regular, hindi bilog na hugis kapag natapos na ang konduktor.
Apat na Pamilyang Makina ang Pinaghambing
Mga Bunching Machine
Ang mga bunching machine ay nag-twist ng maluwag na grupo ng mga fine strand, karaniwang nasa pagitan ng 0.05mm at 0.4mm ang diameter, nang walang matibay na bobbin cage na nagdadala ng buong assembly. Ang disenyong ito ay nababagay sa mga flexible conductor na ginagamit sa earphone cable, USB cable, at thin control wiring, na tumatakbo sa mga rotational speed na karaniwan sa pagitan 2,000 at 6,000 rpm depende sa kung gaano karaming mga hibla ang pinagsama.
Matibay na Frame Stranding Machine
Ang mga matibay na frame machine ay naglalagay ng mga indibidwal na bobbins sa isang hawla na umiikot bilang isang balanseng yunit, na nagpapanatili ng tensyon kahit na sa bawat strand. Ginagawa nitong standard na pagpipilian ang matibay na frame equipment para sa mga medium at malalaking conductor, mula sa humigit-kumulang 6 sq mm hanggang ilang daang sq mm, kung saan ang isang bilog na panlabas na layer ay talagang mahalaga para sa downstream extrusion.
Tubular Stranding Machine
Ang mga tubular na disenyo ay dumadaan sa wire sa pamamagitan ng umiikot na tubo sa halip na isang full cage frame, na binabawasan ang umiikot na masa at nagbibigay-daan sa mas mataas na bilis ng linya para sa maliliit at katamtamang mga seksyon. Ang mga pabrika na nagpapatakbo ng mataas na volume, katamtamang gauge conductors ay kadalasang mas gusto ang tubular na kagamitan para sa mas mababang ingay at mas maliit na footprint sa sahig.
Mga Planetary Stranding Machine
Ang mga planetary machine ay binuo kaya ang mga pre-twisted strand ay hindi kailanman umiikot sa kanilang sariling axis habang pinagsasama-sama pa rin bilang isang bundle. Ito ang gustong paraan kung saan ang buhay ng wire fatigue ay mas malaki kaysa sa hilaw na bilis ng produksyon, tulad ng mga power cable core na nakalaan para sa patuloy na serbisyo sa pagbaluktot.
Cross Section Geometry: Lay Length, Layer Pattern, At Compaction
Ang haba ng lay ay ang distansya sa kahabaan ng natapos na konduktor na kailangan para sa isang strand upang makumpleto ang isang buong 360 degree na pambalot. Ang mas maikling lay length ay nagbibigay ng mas mahusay na flexibility ngunit kumokonsumo ng mas maraming haba ng tanso upang masakop ang parehong haba ng pagtakbo, na bahagyang binabawasan ang epektibong cross-sectional area kung ang strand diameter ay hindi nababagay upang makabawi.
| Istruktura ng Layer | Kabuuang Bilang ng Strand | Karaniwang Gamit |
|---|---|---|
| 1 sentro 6 | 7 | Control cable, mga kable ng appliance |
| 1 sentro 6 12 | 19 | Kable ng pamamahagi ng kuryente |
| 1 sentro 6 12 18 | 37 | Flexible welding cable, robotics |
| Multi-layer, 61 strands | 61 | Heavy duty flexible power cable |
Direktang naka-install ang mga compact roller pagkatapos pindutin ng twisting head ang round bundle sa isang mas siksik na profile, na nag-aalis ng mga air gaps sa pagitan ng mga indibidwal na strand. Ang isang compact na 19-strand conductor ay karaniwang nagpapakita ng panlabas na diameter na pagbabawas ng paligid 8 hanggang 10 porsyento kumpara sa parehong cross-sectional area na hindi nakadikit, na mahalaga kung saan dapat magkasya ang natapos na cable sa loob ng fixed connector barrel o conduit sizing.
Kung saan si A Wire Pair Twisting Machine Angkop Sa Linya
A Wire Pair Twisting Machine ay isang hiwalay na kategorya ng kagamitan mula sa isang stranding cross section machine. Sa halip na pagsamahin ang maraming hubad na tansong filament sa isang konduktor, kailangan ng dalawang naka-insulated na solong konduktor at iikot ang mga ito sa isa't isa upang makabuo ng balanseng pares, ang pangunahing gusali ng karamihan ng data at cable ng komunikasyon. Kinakansela ng twist ang electromagnetic interference sa pagitan ng dalawang conductor, na siyang dahilan kung bakit umaasa ang bawat Ethernet cable na may rating na kategorya at karamihan sa instrumentation cable sa mga twisted pairs kaysa sa isang simpleng parallel lay.
Ang twist pitch ay ang parameter na sinusubaybayan ng mga engineer sa isang wire pair twisting machine. Ang mas mahigpit na pitch, ibig sabihin, mas maraming twists bawat metro, ay nagpapahusay sa pagtanggi ng ingay ngunit gumagamit ng mas maraming insulated wire sa bawat tapos na metro at bahagyang nagpapataas ng attenuation sa mas mataas na frequency. Ang karaniwang produksyon ng pares ng telecom ay karaniwang nagpapatakbo ng isang pitch sa pagitan 12mm at 20mm , at sa loob ng apat na pares na cable ang bawat pares ay karaniwang nakatakda sa isang bahagyang naiibang pitch upang maiwasan ang crosstalk sa pagitan ng magkalapit na mga pares.
Mga Key Adjustable Settings Sa Isang Wire Pair Twisting Machine
- I-twist ang pitch, itakda nang nakapag-iisa para sa bawat posisyon ng spindle
- Back tension sa bawat indibidwal na feed ng conductor
- Ang bilis ng pagkuha ng Capstan, eksaktong tumugma sa twisting head rpm
- Payoff brake tension para maiwasan ang pag-ungol sa supply reel
- Pair-to-pair pitch offset sa loob ng multi-pair cable assembly
Pinagsasama-sama na ngayon ng maraming pasilidad sa produksyon ang copper wire stranding cross section machine para sa conductor stage na may wire pair twisting machine para sa cabling stage sa isang tuloy-tuloy na linya. Binabawasan nito ang oras ng paghawak sa pagitan ng mga proseso at binabawasan ang pagkakataon ng oksihenasyon sa ibabaw sa mga hubad na tansong hibla na naiwan sa paghihintay sa pagitan ng magkahiwalay na istasyon.
Mga Epekto ng Copper Grade, Drawing, At Annealing Sa Stranding Quality
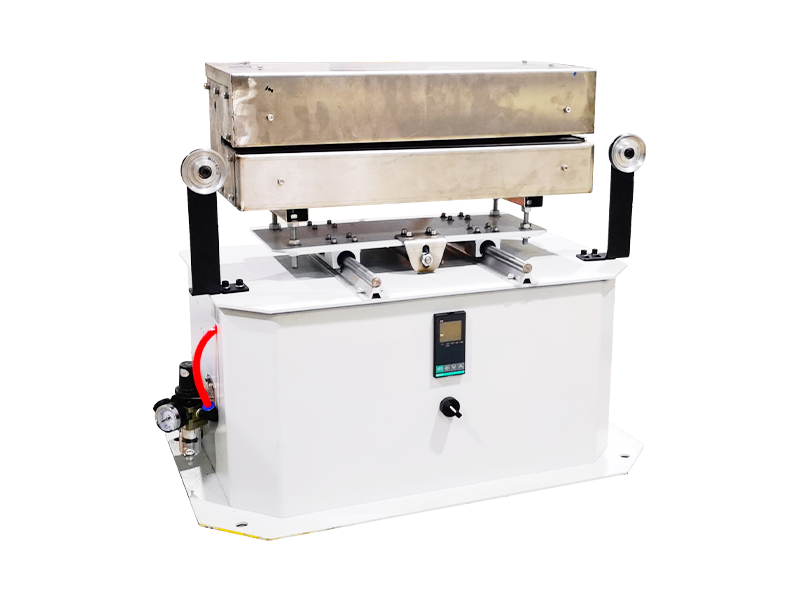
Ang copper rod na nagpapakain sa isang stranding cross section machine ay halos palaging electrolytic tough pitch copper na may kadalisayan ng 99.9 porsyento o mas mataas, binawasan sa pamamagitan ng isang serye ng mga drawing dies bago ito umabot sa twisting head. Ang temperatura ng pagsusubo sa panahon ng yugto ng pagguhit ay direktang nakakaapekto sa kung paano kumilos ang bawat strand kapag tumama ito sa stranding na kulungan; ang under-annealed na tanso ay nananatiling stiffer at bumubulusok pabalik pagkatapos ng twist, na nagpapadistort ng isang bilog na cross section sa isang bahagyang hugis oval kapag ang konduktor ay umalis sa forming die.
Karaniwang tina-target ng conductivity testing pagkatapos ng stranding ang isang value na malapit sa 100 porsiyento IACS (International Annealed Copper Standard). Anumang nasusukat na pagbaba sa ibaba ng humigit-kumulang 98 porsiyento ng IACS ay karaniwang tumuturo sa alinman sa isang overheated na drawing die o labis na strand elongation na ipinakilala sa mismong stranding pass, na parehong sulit na suriin bago ipagpalagay na isang isyu sa kalidad ng hilaw na materyal.
Ang surface finish ay gumaganap din ng papel na madaling makaligtaan. Ang mga strand na iginuhit gamit ang mga pagod na dies ay nakakakuha ng fine longitudinal scoring na bahagyang nagpapataas ng resistensya sa ibabaw at maaaring mapabilis ang localized na pagkasira sa stranding machine's forming die kapag ang abrasive strand ay nagsimulang dumaan dito ng libu-libong beses bawat shift.
Mga Sistema sa Pagkontrol ng Tensyon At Bakit Mas Mahalaga Ang mga Ito kaysa sa Power ng Motor
Ang mga mamimiling bago sa stranding na kagamitan ay kadalasang tumutuon sa lakas-kabayo ng motor, ngunit ang kontrol ng tensyon ang talagang tumutukoy sa pagkakapare-pareho ng cross section. Ang mekanikal na friction brakes ay ang tradisyonal na pamamaraan, gamit ang spring-loaded na pad laban sa bawat bobbin flange, at habang mura, hindi pantay ang pagsusuot ng mga ito sa paglipas ng panahon at nangangailangan ng madalas na manu-manong pagsasaayos upang manatiling balanse sa buong bobbin set.
Pinalitan ng magnetic particle brakes ang mga friction pad sa karamihan ng mga mid-range at premium na makina dahil may hawak silang isang nakatakdang halaga ng tension kahit gaano pa karaming wire ang natitira sa bobbin, na hindi magagawa ng friction brakes habang lumiliit ang diameter ng bobbin habang tumatakbo. Ang servo-driven active tension control ay nagpapatuloy ng isang hakbang, gamit ang isang maliit na motor sa bawat bobbin position para aktibong magdagdag o mag-alis ng tensyon batay sa real-time na feedback, na karaniwan na ngayon sa mga linyang gumagawa ng tight-tolerance cross section para sa automotive o aerospace harness application.
In-Line na Pagsusuri ng Kalidad na Tumatakbo ang mga Operator Sa Isang Production Shift
Karamihan sa mga modernong linya ay umaangkop sa isang laser micrometer nang direkta pagkatapos ng stranding na ulo upang patuloy na itala ang panlabas na diameter sa halip na umasa sa hand sampling bawat ilang minuto. Nahuhuli nito ang drift sa cross section bago maapektuhan ang isang buong spool. Kasama sa mga karaniwang checkpoint sa panahon ng shift ang mga sumusunod.
- Pagsusukat ng panlabas na diameter, patuloy na naka-log sa pamamagitan ng laser gauge
- Pag-verify ng haba ng lay gamit ang isang marked strand at isang physical ruler check
- Visual na inspeksyon ng strand surface para sa mga marka ng pagmamarka na iniwan ng mga pagod na dies
- Resistance sampling bawat 500 metrong seksyon laban sa target na ohm bawat km na halaga
- Suriin ang tensyon ng spool upang kumpirmahin kahit na paikot-ikot na walang bird-nesting
Ang biglaang pagbabago sa haba ng lay partway sa isang spool ay halos palaging bumabalik sa isang dumulas na capstan belt o isang hindi pantay na tensyon sa kabayaran sa isa sa mga bobbins, parehong mabilis na pag-aayos kapag na-flag nang maaga sa halip na natuklasan pagkatapos na ang spool ay nasugatan at naipadala sa isang customer.
Mga Karaniwang Depekto sa Cross Section At Ang mga Puno Nito
| Naobserbahang Depekto | Malamang na Root Cause | Karaniwang Pag-aayos |
|---|---|---|
| Oval na cross section | Hindi pantay na bobbin back tension | I-rebalance ang mga setting ng preno sa buong hawla |
| Maluwag, malabo strand lay | Nakasuot na bumubuo ng die | Palitan ang die sa mga naka-iskedyul na oras |
| Diameter drifting mid-spool | Pagdulas ng capstan belt | Pagpapanatili o palitan ang sinturon |
| Surface scoring sa mga hibla | Nakasuot ng drawing die upstream | Siyasatin at palitan ang drawing die set |
| Hindi pare-pareho ang twist pitch sa mga pares | Nasira ang spindle bearing na nagdudulot ng vibration | Lubricate o palitan ang tindig |
Automation, PLC Control, At Data Logging Sa Modern Lines
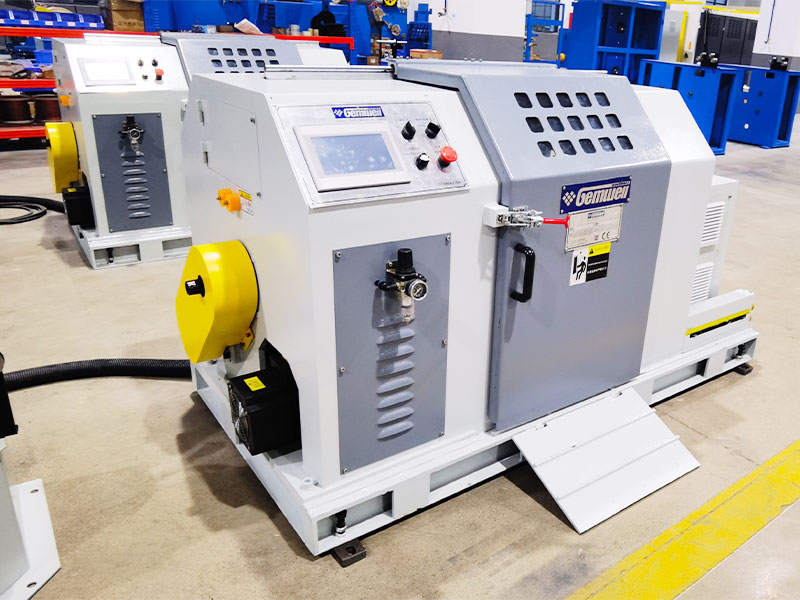
Ang mas bagong copper wire stranding cross section machine installation ay tumatakbo sa ilalim ng programmable logic controller na nag-iimbak ng recipe para sa bawat code ng produkto, na sumasaklaw sa lay length, tension setpoints, at capstan speed nang magkasama sa isang file. Ang paglipat sa pagitan ng mga produkto ay nagiging isang bagay ng pag-load ng isang naka-imbak na recipe sa halip na manu-manong pag-reset ng isang dosenang mga dial, na nagbabawas sa oras ng pagbabago at binabawasan ang pagkakataon ng isang error sa pag-setup na nagpapatuloy sa isang buong pagtakbo.
Lumilikha din ang pag-log ng data na nakatali sa PLC ng isang traceable record para sa bawat spool na ginawa, pag-tag ng diameter reading, bilis ng pagtakbo, at anumang mga alarma na kaganapan laban sa isang spool serial number. Nagiging mahalaga ang traceability na ito sa tuwing mag-uulat ng isyu ang isang downstream na customer, dahil maaaring makuha ng production team ang eksaktong log para sa spool na iyon sa halip na umasa sa memorya o isang papel na logbook.
Mga Aplikasyon sa Industriya Para sa Stranded At Twisted Copper Conductors
Ang mga stranded copper conductor at twisted pairs ay makikita sa malawak na saklaw ng mga industriya, at ang bawat aplikasyon ay naglalagay ng ibang priyoridad sa output ng cross section machine.
| Industriya | Priyoridad | Karaniwang Cross Section |
|---|---|---|
| Automotive harness | I-flex ang paglaban sa pagkapagod | 0.35 hanggang 6 sq mm |
| Data at telecom cable | Consistent twist pitch | 24 hanggang 26 AWG bawat konduktor |
| Pagbuo ng power cable | Bilog, siksik na profile | 6 hanggang 240 sq mm |
| Robotics at drag chain cable | High flex cycle ng buhay | 0.14 hanggang 2.5 sq mm |
| Renewable energy cable | Mataas na kondaktibiti, paglaban sa panahon | 4 hanggang 95 sq mm |
Mga Pagsasaalang-alang sa Pagkonsumo ng Enerhiya At Kahusayan ng Linya
Ang pag-ikot ng masa ay ang nag-iisang pinakamalaking driver ng pagkonsumo ng enerhiya sa isang stranding na linya, dahil ang pagpapabilis at pagpapabagal ng isang load bobbin cage ay nangangailangan ng higit na lakas kaysa sa simpleng paghila ng wire pasulong sa patuloy na bilis. Ang mga tubular na disenyo, na nagdadala ng mas kaunting umiikot na masa kaysa sa isang buong matibay na frame cage, sa pangkalahatan ay kumukonsumo ng kapansin-pansing mas kaunting kapangyarihan sa bawat kilo ng tapos na konduktor sa maihahambing na mga rate ng output.
Ang mga variable na frequency drive sa capstan at cage motor ay nagbibigay-daan sa isang linya na unti-unting lumakas sa halip na tumalon nang diretso sa buong rpm, na parehong pinoprotektahan ang mga mekanikal na bahagi at pinapakinis ang mga power draw spike na kung hindi man ay lumalabas sa mga singil sa electrical demand ng pasilidad.
Mga Kaugalian sa Pagpapanatili na Nagpapanatiling Stable ang Katumpakan ng Cross Section
Ang cross section drift sa isang stranding machine ay bihirang sanhi ng isang dramatikong pagkabigo; kadalasan ito ay ang mabagal na akumulasyon ng maliliit na wear point. Ang die wear ay ang pinakakaraniwang salarin, dahil ang pagod na bumubuo ng die ay unti-unting hinahayaan ang strand bundle na bumuka nang bahagyang mas malawak kaysa sa spec. Ang mga operator na nag-log die-hours at pinapalitan ang forming ay namatay sa isang nakapirming iskedyul, sa halip na maghintay para sa isang nakikitang depekto, nag-uulat ng mas kaunting out-of-tolerance spools sa isang buong taon ng produksyon.
Ang bearing lubrication sa umiikot na hawla o tubo ay hindi direktang nakakaapekto sa cross section. Ang tuyo o pagod na bearing ay nagpapakilala ng panginginig ng boses sa paikot-ikot na ulo, na lumalabas bilang hindi pare-pareho ang haba ng lay kaysa sa problema sa diameter, kaya dapat pa ring suriin ng technician na humahabol sa reklamo ng diameter ang kondisyon ng bearing kahit na ang mismong pagbabasa ng diameter ay mukhang steady sa log.
Ang guide roller alignment ay isa pang item na nagkakahalaga ng pana-panahong pagsusuri, dahil ang isang bahagyang hindi pagkakatugma na guide roller ay maaaring magpasok ng banayad na paghila patagilid sa strand path na lalabas sa ibang pagkakataon bilang isang oval cross section sa ilalim lamang ng malapit na inspeksyon.
Pagpili sa Pagitan ng Mga Uri ng Makina Para sa Bagong Linya ng Produksyon
Ang mga mamimili na naghahambing ng isang copper wire stranding cross section machine laban sa isang bunching machine o isang wire pair twisting machine ay dapat magsimula sa natapos na detalye ng produkto, hindi sa katalogo ng kagamitan. Kung ang output ay isang solong conductor na 6 sq mm o mas malaki na nakalaan para sa pamamahagi ng kuryente, isang matibay na frame o tubular strander na nilagyan ng mga compaction roller ang praktikal na pagpipilian. Kung ang output ay isang dalawang-conductor na pares ng komunikasyon, kinakailangan ang isang dedikadong wire pair twisting machine na may independiyenteng programmable pitch bawat spindle, dahil ang isang stranding machine lamang ay hindi makakagawa ng kontroladong twisted pair mula sa pre-insulated wire.
Karapat-dapat ding pansinin ang line speed compatibility sa pagitan ng upstream at downstream na kagamitan. Ang isang stranding head na tumatakbo nang mas mabilis kaysa sa downstream insulation extruder ay lumilikha lamang ng isang problema sa buffer loop, kaya ang pagtutugma ng mga bilis ng capstan sa buong linya ay pumipigil sa mga hindi kinakailangang tension spike na nakakasira ng cross section sa pinagsanib ng mga makina.
Ang espasyo sa sahig at hanay ng produkto sa hinaharap ay nagkakahalaga din ng pagsasaliksik nang maaga. Ang mas maliit na footprint ng isang tubular machine ay nababagay sa mga pasilidad na nagpapatakbo ng mataas na volume ng isang makitid na hanay ng gauge, habang ang isang matibay na frame line ay nag-aalok ng higit na kakayahang umangkop upang mahawakan ang mas malawak na pagkalat ng mga cross section sa parehong kagamitan sa paglipas ng panahon.
Mga Madalas Itanong
Anong cross section tolerance ang dapat hawakan ng copper stranding machine?
Karamihan sa mga mamimili ng konduktor ay tumutukoy ng isang pagpapaubaya sa paligid plus o minus 1 porsyento ng nominal na cross-sectional area, na na-verify sa pamamagitan ng tuloy-tuloy na laser diameter gauging sa panahon ng produksyon sa halip na mga spot check lamang.
Ang wire pair twisting machine ba ay pareho sa isang strand bunching machine?
Hindi. Ang isang bunching machine ay nag-twist ng maraming bare strand sa isang conductor, habang ang isang wire pair na twisting machine ay nag-twist ng dalawang naka-insulated na conductor na magkasama upang bumuo ng isang balanseng pares na ginagamit sa data at telecom cable.
Bakit binabago ng compaction ang panlabas na diameter ng isang stranded conductor?
Ang mga compact roller ay pinipindot ang bilog na strand bundle sa isang mas siksik na hugis kaagad pagkatapos ng pag-twist, na nag-aalis ng mga puwang ng hangin sa pagitan ng mga hibla. Karaniwan nitong binabawasan ang panlabas na diameter sa paligid 8 hanggang 10 porsyento kumpara sa isang uncompacted bundle ng parehong cross-sectional area.
Ano ang nagiging sanhi ng isang hugis-itlog sa halip na bilog na cross section pagkatapos ma-stranding?
Ang hindi pantay na tensyon sa likod sa mga bobbins, under-annealed na tansong bumubulusok pabalik pagkatapos ng twist, o isang pagod na forming die ay ang tatlong pinakakaraniwang sanhi ng isang out-of-round na tapos na cross section.
Gaano kadalas dapat palitan ang bumubuo ng mga dies sa isang stranding line?
Ang isang nakapirming iskedyul ng pagpapalit ng die-hour, sa halip na maghintay para sa isang nakikitang depekto, ay nagpapanatili sa cross section tolerance na stable at iniiwasan ang unti-unting paglawak na kaakibat ng mga pagod na dies.
Bakit naiiba ang twist pitch sa pagitan ng mga pares sa loob ng parehong multi-pair na cable?
Ang pagbibigay sa bawat pares ng bahagyang naiibang pitch ay binabawasan ang pagkakataon na ang dalawang pares ay makakakuha ng interference mula sa isa't isa, dahil ang pagtutugma ng mga pitch sa pagitan ng magkalapit na mga pares ay nagpapataas ng panganib ng crosstalk sa ilang partikular na frequency.
Ano ang pagkakaiba sa pagitan ng friction brake at magnetic particle brake?
Gumagamit ang friction brake ng spring-loaded pad laban sa bobbin flange at nangangailangan ng manu-manong pagsasaayos habang umaalis ang bobbin, habang ang magnetic particle brake ay awtomatikong nagtataglay ng nakatakdang tension value anuman ang natitirang wire sa bobbin.
 Kaugnay Mga produkto