E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ano ang Ginagawa ng Wire Coiling Machine At Bakit Ito Mahalaga
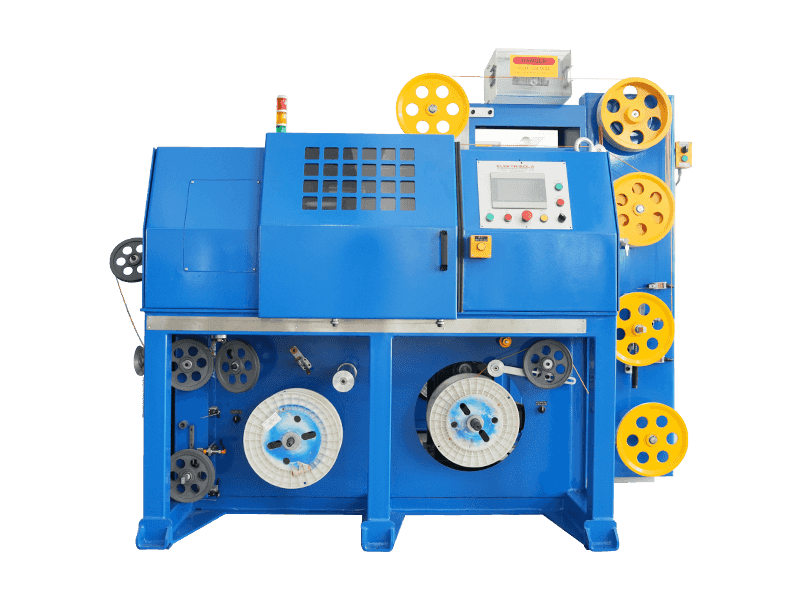
A wire coiling machine kumukuha ng tuwid o spooled wire at pinapaikot ito sa uniporme, mahigpit na kinokontrol na mga coil sa mataas na bilis, pagkatapos ay pinuputol, tinatalian, o tinatalian ang bawat coil upang ito ay mai-pack, maipadala, o maipakain diretso sa susunod na hakbang sa proseso. Ang maikling bersyon: kung ang isang pabrika ay nangangailangan ng pare-parehong diameter ng coil, repeatable turn count, at malinis na coil na nagtatapos nang walang kinks o overlaps, ito ang makina na gumagawa nito, at ipinares ito sa isang Wire Taping Machine pagkatapos na isara ng coiling head ang loop sa pagitan ng winding at packaging sa isang solong tuloy-tuloy na linya.
Ang mga producer ng wire, cable assembly shop, spring maker, at welding consumable plants ay umaasa lahat sa kagamitang ito dahil ang manual coiling ay mabagal, hindi pare-pareho, at mahirap sa paggawa. Maaaring gumawa ng 40 hanggang 60 coils bawat shift ang isang manggagawang nag-coiling sa pamamagitan ng kamay depende sa diameter ng wire; ang mid-range na automatic coiler na tumatakbo sa 300 hanggang 800 RPM sa take-up head ay maaaring lumabas ng 400 hanggang 1,200 coils sa parehong panahon, na may mas mahigpit na dimensional tolerance mula sa coil hanggang coil.
Higit pa sa hilaw na output, ang mas malalim na dahilan kung bakit pinapalitan ng mga halaman ang manual coiling ay pagkakaiba-iba. Kapag ang isang tao ay nag-coil ng wire sa pamamagitan ng kamay, lumiko ang spacing, tension, at final coil diameter na bahagyang lumipat mula sa coil patungo sa coil at higit pa mula sa operator patungo sa operator sa mga shift. Ang pagkakaiba-iba na iyon ay lalabas sa ibang pagkakataon bilang mga problema sa feed sa isang welding robot, gusot na pay-off sa isang nail header, o mga coil na tinatanggihan ng mga customer para sa hindi pantay na paikot-ikot. Ang wastong naka-set up na coiling machine ay nag-aalis ng karamihan sa pagkakaiba-iba na iyon dahil ang tensyon, bilis, at bilang ng pagliko ay kinokontrol ng parehong mga sensor at setting sa bawat solong cycle.
Ang natitirang bahagi ng gabay na ito ay nagtuturo sa mga uri ng makina, kung paano gumagana ang wire coiling machine at Wire Taping Machine, dapat suriin ng mga mamimili ang mga bahagi bago mag-order, kung paano naiiba ang kilos ng makina sa mga karaniwang wire na materyales, isang buong walk-through ng isang ikot ng produksyon mula sa raw wire hanggang sa natapos na banded coil, mga gawi sa pagpapanatili na aktwal na nagpapahaba ng buhay ng serbisyo, pag-sourcing at factory evaluation ng mga pagsasaalang-alang, madalas na mga katanungan sa pag-evaluate ng mga bagong kagamitan sa pag-evaluate ng mga inhinyero, at madalas na mga katanungan sa pag-evaluate ng mga kagamitan sa pag-evaluate ng mga inhinyero. 2026.
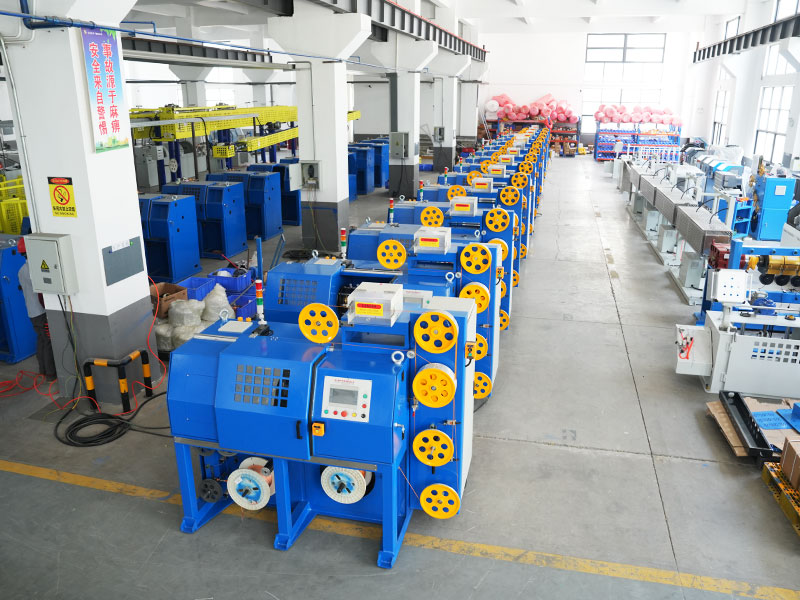
Mga Pangunahing Uri ng Wire Coiling Machine sa Market
Ang mga kagamitan sa pag-coiling ay hindi one-size-fits-all. Ang wire gauge, material hardness, coil weight target, at downstream na paraan ng packaging ay nagtutulak sa mga mamimili patungo sa ibang configuration. Nasa ibaba ang mga kategoryang sumasaklaw sa karamihan ng mga naka-install na machine sa wire, cable, at spring production plants ngayon.
Horizontal Ring Coiler
Ang wind wire na ito sa paligid ng isang umiikot na braso o spinner habang ang wire ay pumapasok mula sa isang nakapirming axis, na gumagawa ng hugis singsing na mga coil na nakahiga. Ang mga ito ang karaniwang pagpipilian para sa welding wire, fencing wire, at general mild steel wire kung saan ang bigat ng coil ay mula 15 kg hanggang mahigit 1,000 kg bawat coil. Ang mga pahalang na coiler ay pinahahalagahan para sa isang mababang sentro ng grabidad, na nagpapanatili sa makina na matatag kahit na sa mas mabilis na bilis ng spindle. Dahil ang coil ay nakaupo nang patag sa panahon ng paikot-ikot, tinutulungan ng gravity ang wire na tumira nang pantay-pantay, na bahagi kung bakit ang layout na ito ay nananatiling pinakakaraniwang pagpipilian para sa mas mabigat na gauge wire.
Vertical Barrel O Basket Coiler
Ang wire ay inilalagay sa isang umiikot na basket o barrel sa figure-eight o level-wind pattern, na karaniwan para sa mas pinong gauge wire na ginagamit sa paggawa ng spring, nail wire, o copper at aluminum conductor wire na nakalaan para sa karagdagang pagguhit. Ang layout na ito ay may posibilidad na bawasan ang wire twist at torsional stress kumpara sa reel-to-reel winding, na mahalaga dahil ang twisted wire ay maaaring magdulot ng hindi pantay na pagkasira ng drawing dies at hindi pare-parehong surface finish sa malambot na mga metal.
Precision Layer Winders
Ginagamit kung saan ang bawat pagliko ay dapat umupo nang eksakto sa tabi ng nauna, ang mga layer winder ay karaniwan sa enameled magnet wire, welding wire para sa mga robotic feed system, at anumang coil na dapat magbayad nang hindi nagkakagulo mamaya. Ang mekanismo ng pagtawid ay gumagalaw pabalik-balik kasabay ng pag-ikot ng spindle, at ang katumpakan ng pitch ay madalas na hawak sa loob ng 0.1 hanggang 0.3 millimeters. Ang mahigpit na pagpapaubaya na ito ay nagbibigay-daan sa isang robotic welding cell na humila ng wire nang tuluy-tuloy sa loob ng maraming oras nang walang kahit isang sagabal na nakakaabala sa weld cycle.
Kumbinasyon ng Coiling At Pag-tape ng mga Linya
Sa halip na patakbuhin ang coiling at packaging bilang dalawang magkahiwalay na istasyon, maraming planta ang nag-i-install ngayon ng kumbinasyong linya kung saan ang coiler ay direktang dini-discharge sa isang Wire Taping Machine o strapping head. Inaalis nito ang manu-manong paghawak sa pagitan ng dalawang hakbang at mabilis itong nagiging default na configuration para sa mid-to-high volume welding wire at mga operasyon ng MIG wire, dahil binibigyan din nito ang espasyo sa sahig na kung hindi man ay kinakailangan para sa isang buffer conveyor sa pagitan ng dalawang magkahiwalay na makina.
Umiikot na Flyer Coiler
Ang braso ng flyer ay umiikot sa isang nakatigil na spool o mandrel, na naglalagay ng wire pababa habang ang take-up point ay nananatiling maayos. Ang disenyong ito ay nababagay sa mas maliit na diameter, mga high-speed na application kung saan ang mismong wire ay masyadong maselan para mahila sa isang umiikot na singsing, tulad ng pinong copper wire o coated wire kung saan ang surface scuffing ay kailangang panatilihin sa isang minimum.
Double Head O Dual Spindle Coiler
Dalawang coiling head ay tumatakbo nang magkatulad o kahalili sa parehong base frame upang ang isang ulo ay maaaring mag-unload ng tapos na coil habang ang isa ay patuloy na paikot-ikot, na pinuputol ang patay na oras sa pagitan ng mga cycle na malapit sa zero. Ang configuration na ito ay karaniwan sa mga halaman na tumatakbo nang mataas araw-araw na volume kung saan kahit na ilang segundo ng downtime bawat cycle ay nagdaragdag ng isang makabuluhang pagkawala ng output sa isang buong shift.
Wire Coiling Machine Versus Wire Taping Machine: Kung Saan Bawat Isa
Madalas nalilito ang dalawang makinang ito dahil karaniwang magkatabi sila sa production floor, ngunit nilulutas nila ang magkaibang mga problema.
Wire Coiling Machine
Binubuo ang wire sa isang coil, kinokontrol ang bilang ng turn at diameter ng coil, at tinutukoy ang huling timbang ng coil. Ang pangunahing gawain nito ay paghubog at pagsukat, hindi pag-secure. Lahat ng tungkol sa panloob na geometry ng coil, kung gaano kahigpit ang sugat nito, kung gaano kapantay ang mga patong na nakasalansan, at kung gaano kalinis ang mga punto ng simula at pagtatapos, ay nagmumula sa yugtong ito.
Wire Taping Machine
Binabalot ng tape, o sa ilang setup na plastic strapping, sa paligid ng natapos na coil sa dalawa o higit pang mga punto upang mapanatili ng coil ang hugis nito habang hinahawakan, iimbak, at dinadala. Kung wala ang hakbang na ito, ang isang coil ng spring steel o welding wire ay maaaring bumukas at buhol-buhol sa sandaling umalis ito sa makina. Ang yugto ng pag-tap ay tungkol lamang sa pag-iingat sa hugis na nilikha na ng coiler, hindi pagwawasto sa isang hindi magandang sugat na coil.
Sa isang mahusay na layout, ang coil ay inililipat mula sa coiling head papunta sa isang turntable o conveyor kung saan ang taping unit ay nag-i-index sa paligid nito, naglalagay ng tape sa naka-program na bilang ng mga puntos, at inilalabas ang natapos, banded na coil sa isang takeaway conveyor. Ang mga halaman na lumalaktaw sa taping step at umaasa sa hand-tiing ay nag-uulat ng humigit-kumulang 3 hanggang 5 beses na mas mahabang cycle ng bawat coil at kapansin-pansing mas mataas na scrap mula sa mga coil na lumuwag bago sila makarating sa customer.
Nakakatulong din na mag-isip tungkol sa mga failure mode nang hiwalay. Ang isang problema sa coiling ay lumalabas bilang isang hugis-itlog, maluwag, o magkakapatong na coil diretso sa ulo. Ang isang problema sa pag-tape ay lalabas sa ibang pagkakataon, madalas pagkatapos na ang coil ay dumaan na sa ilang mga hakbang sa paghawak, dahil ang tape ay nadulas, napunit, o nabigong hawakan ang coil na nakasara. Ang pag-diagnose kung aling yugto ang nagdulot ng reklamo ng customer ay nakakatipid ng maraming nasayang na oras sa pag-troubleshoot sa sahig ng tindahan.
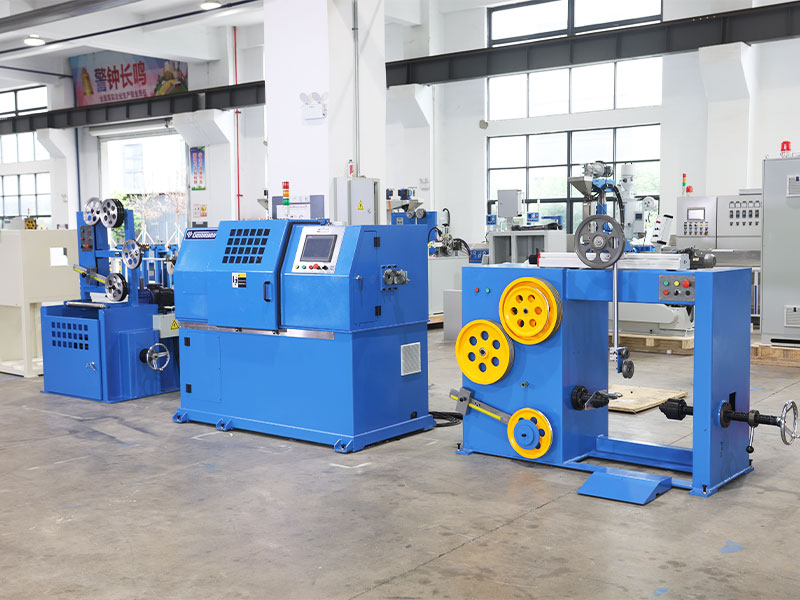
Mga Pangunahing Bahagi At Ano ang Dapat Suriin Bago Ka Bumili
Ang bawat wire coiling machine, anuman ang tatak, ay binuo sa paligid ng parehong dakot ng mga subsystem. Ang pag-alam kung ano ang naaambag ng bawat isa ay nakakatulong sa isang mamimili na basahin nang tama ang isang sheet ng detalye sa halip na ihambing lamang ang mga numero ng bilis ng headline.
| Subsystem | Maliit na Tungkulin | Katamtamang Tungkulin | Mabigat na Tungkulin |
|---|---|---|---|
| Saklaw ng diameter ng wire | 0.2 hanggang 1.6 mm | 1.6 hanggang 6.0 mm | 6.0 hanggang 16 mm |
| Kapasidad ng timbang ng coil | Hanggang sa 25 kg | 25 hanggang 250 kg | 250 hanggang 1,200 kg |
| Bilis ng spindle | Hanggang 1,200 RPM | 300 hanggang 800 RPM | 80 hanggang 300 RPM |
| Uri ng drive | AC motor na may inverter | Servo motor | Servo na may pagbabawas ng gearbox |
| Karaniwang oras ng pagbabago | 5 hanggang 10 minuto | 10 hanggang 25 minuto | 20 hanggang 45 minuto |
Feed And Tension Control
Ang braso ng mananayaw, pneumatic tensioner, o closed-loop load-cell system ay nagpapanatili ng wire feeding sa coiling head sa pare-pareho, nakokontrol na tensyon. Ang hindi pantay na pag-igting ay ang nag-iisang pinakakaraniwang sanhi ng maluwag o hugis-itlog na mga coil, kaya ang bahaging ito ay nararapat na higit na pansinin kaysa ibinibigay ng karamihan sa mga mamimili sa panahon ng pagpili ng kagamitan. Sa mga high-end na makina, ang tensioner ay nag-uulat ng live na feedback sa control panel, na nagpapahintulot sa isang operator na makita ang isang trend ng tensyon bago ito maging isang tinanggihang coil sa halip na matuklasan ang problema pagkatapos ng katotohanan.
Paikot-ikot na Ulo o Spinner
Ito ang umiikot na elemento na talagang humuhubog sa wire sa isang singsing o layer. Ang diameter ng ulo ay karaniwang adjustable sa isang tinukoy na hanay, na hinahayaan ang isang makina na humawak ng ilang laki ng coil nang walang ganap na pagbabago sa tooling. Ang kalidad ng bearing sa loob ng assembly na ito ay may napakalaking epekto sa parehong antas ng ingay at pangmatagalang gastos sa pagpapanatili, dahil patuloy itong tumatakbo sa buong bilis ng makina.
Pagbibilang At Pagsukat ng Haba
Ang isang encoder wheel o optical counter track ay umiikot o linear na haba kaya ang makina ay pumutol sa eksaktong target na timbang o haba. Ang mga modernong controller ay mayroong katumpakan sa haba sa loob ng 0.5 porsiyento sa mahusay na pinapanatili na kagamitan. Direktang pinapapasok din ng pagsukat na ito ang mga kalkulasyon ng bigat ng coil, na mahalaga para sa mga halaman na nagbebenta ng wire ayon sa timbang at kailangang maiwasan ang patuloy na sobrang pagpuno ng mga coil.
Pagputol At Pagbubuga
Kapag naabot na ang target na bilang, pinuputol ng pneumatic o hydraulic shear ang wire, at itinutulak ng ejector arm o tilting cradle ang natapos na coil papunta sa susunod na istasyon, na madalas ay Wire Taping Machine. Ang malinis at walang burr na hiwa ay higit na mahalaga kaysa sa sinasabi nito, dahil ang isang gulanit na dulo ng wire ay maaaring sumabit sa susunod na likid sa panahon ng pagsasalansan o sumabit sa packaging film habang binabalot.
Control Panel At Imbakan ng Recipe
Ang interface ng tao-machine ay kung saan nagtatakda ang operator ng wire diameter, target na coil weight o turn count, spindle speed, at tension target. Hinahayaan ng mga machine na may imbakan ng recipe ang planta na mag-save ng buong set ng parameter para sa bawat produkto at maalala ito sa loob ng ilang segundo sa halip na ipasok muli ang bawat value sa pamamagitan ng kamay sa bawat changeover, na isa sa pinakamalaking tahimik na time-saver sa isang multi-product na planta.
Paano Nagbabago ang Pag-uugali ng Coiling sa Mga Karaniwang Materyales ng Wire
Ang parehong coiling machine ay maaaring kumilos nang medyo naiiba depende sa kung anong materyal ang tumatakbo sa pamamagitan nito, at ang mga mamimili na nakaligtaan ito ay humahabol sa mga problema sa kalidad na talagang mga hindi pagkakatugma ng materyal kaysa sa mga pagkakamali ng makina.
Banayad na Bakal At Welding Wire
Medyo mapagpatawad sa pag-coil dahil maganda ang hugis nito, ngunit ang mas mabibigat na gauge na bakal ay nangangailangan ng mas malakas na tensioning at mas matibay na coiling head bearing arrangement upang maiwasan ang deflection sa bilis.
Copper At Aluminum Conductor Wire
Mas malambot at mas madaling kapitan ng pagmamarka sa ibabaw, kaya kailangang bumaba ang pag-igting at gabayan ang mga roller na makinabang mula sa isang mas makinis, madalas na pinahiran, contact surface upang maiwasan ang scuffing sa finish.
Spring Steel
Ang mataas na spring-back tendency ay nangangahulugan na ang coil ay gustong bumukas sa sandaling maalis ang tensyon, na kung bakit ang taping step ay napakahalaga para sa materyal na ito at kung bakit ang taping point count ay karaniwang mas mataas para sa spring wire kaysa sa mas malambot na metal.
Hindi kinakalawang na Bakal na Kawad
Ang mas mataas na tigas ay nagpapataas ng pagkasira sa mga roller ng gabay at sa cutting shear blade sa paglipas ng panahon, kaya ang mga halaman na tumatakbo ng maraming stainless ay karaniwang pinapalitan ang mga bahagi ng wear sa isang mas maikling cycle kaysa sa mga halaman na tumatakbo sa halos banayad na bakal.
Pinahiran O Insulated Wire
Maaaring masira ang enamel o plastic coatings ng labis na pag-igting o magaspang na ibabaw ng gabay, kaya ang mga materyales na ito ay karaniwang tumatakbo sa pinababang pag-igting na may dagdag na pansin na binabayaran sa pagpapanatiling malinis at walang mga naka-embed na debris ang mga guide roller.
Isang Buong Ikot ng Produksyon, Hakbang-hakbang
Ang pag-unawa sa aktwal na pagkakasunud-sunod na pinagdadaanan ng isang coil ay nakakatulong sa isang mamimili na magtanong ng mas matalas na tanong sa panahon ng pagbisita sa pabrika o pagpapakita ng kagamitan, dahil ang bawat hakbang ay isang lugar kung saan maaaring makuha o mawala ang kalidad.
- Ang raw wire ay nagbabayad mula sa isang supply spool o drawing line at dumadaan sa isang paunang straightener upang alisin ang anumang nakatakdang curvature mula sa upstream processing.
- Ang wire ay pumapasok sa tensioning system, kung saan ang isang dancer arm o load cell ay humahawak ng tuluy-tuloy na paghila habang ito ay kumakain patungo sa coiling head.
- Ang coiling head o spinner ay magsisimulang paikot-ikot, na ginagabayan ng traverse mechanism kung ang makina ay isang precision layer winder, o ng natural na rotation path kung ito ay isang ring coiler.
- Ang isang encoder ay patuloy na nagbibilang ng mga pagliko o pagsukat ng haba laban sa target na itinakda sa control panel.
- Kapag naabot na ang target, sinenyasan ng makina ang cutting shear, na pinuputol nang malinis ang wire sa naka-program na punto.
- Ang isang ejector arm, tilting cradle, o conveyor transfer ay nagpapagalaw sa natapos na coil mula sa ulo at patungo sa susunod na istasyon.
- Kung ang isang Wire Taping Machine ay isinama, ang coil ay ini-index sa taping carousel, kung saan ang tape ay inilapat sa dalawa hanggang apat na punto sa paligid ng circumference.
- Ang tapos na, banded coil ay gumagalaw sa isang takeaway conveyor para sa pagtimbang, pag-label, at pagtatanghal para sa packaging o kargamento.
Anumang mahinang link sa chain na ito, ito man ay isang pagod na tensioner, isang mapurol na cutting blade, o isang hindi maayos na taping na carousel, ay malamang na lumabas bilang isang kalidad na reklamo pagkaraan ng ilang hakbang, kaya naman ang mga halaman na sistematikong nag-troubleshoot mula sa unang hakbang ay mas mabilis na malulutas ang mga problema kaysa sa mga halaman na dumiretso sa pagsasaayos ng huling makina sa linya.
Paano Pumili ng Tamang Wire Coiling Machine Para sa Iyong Linya
Ang checklist sa ibaba ay sumasalamin sa mga tanong na aktwal na nagbabago sa isang desisyon sa pagbili, batay sa teknikal na pamantayan na ginagawa ng karamihan sa mga procurement team kapag tumutukoy ng bagong coiling equipment.
- Kumpirmahin ang buong hanay ng diameter ng wire na pinapatakbo mo ngayon at kahit saan mo inaasahang lalawak sa susunod na dalawa hanggang tatlong taon, hindi lang ang kasalukuyang pinakamabenta.
- Itugma ang coil weight output sa iyong packaging at shipping standard; ang isang makina na lumalampas sa target na timbang ng kahit 2 porsiyento ay nagdaragdag ng tunay na gastos sa materyal sa buong taon ng produksyon.
- Suriin kung ang makina ay maaaring direktang ipares sa Wire Taping Machine sa parehong base frame, o kung kailangan nito ng hiwalay na conveyor at karagdagang espasyo sa sahig.
- Hilingin ang oras ng pagbabago sa pagitan ng mga laki ng coil; ang ilang mga makina ay nangangailangan ng 5 minuto, ang iba ay nangangailangan ng 45, at ang pagkakaibang iyon ay mabilis na nagsasama-sama sa isang multi-product na planta.
- Suriin ang mga opsyon sa wika ng control panel at kung ang imbakan ng recipe ay nagbibigay-daan sa isang operator na maalala ang isang naka-save na trabaho sa halip na muling ipasok ang mga parameter sa pamamagitan ng kamay.
- I-verify kung anong mga ekstrang bahagi ang lokal na naka-stock kumpara sa kung ano ang dapat i-import, dahil ang mga coiling head bearings at tension sensor ay ang mga bahagi na pinakamabilis magsuot.
- Itanong kung paano gumaganap ang makina sa buong hanay ng mga materyales na pinapatakbo mo, hindi lang ang sample na ginagamit ng supplier sa isang demonstration video.
- Tingnan ang footprint kasama ang infeed straightening at outfeed taping o conveyor sections, hindi lang ang coiling head mismo, dahil madalas na minamaliit ang floor space sa panahon ng pagpaplano.
- Magtanong tungkol sa antas ng ingay at panginginig ng boses sa full rate na bilis kung tatakbo ang makina malapit sa iba pang precision na kagamitan o sa isang shared workspace.
Pagsasama ng Wire Taping Machine Sa Isang Coiling Line
Ang isang mahusay na nakatutok na kumbinasyon ng coiling at taping ay hinuhusgahan ng mas kaunti sa pamamagitan ng pinakamataas na bilis at higit pa sa kung gaano kaunting mga coil ang tinatanggihan para sa mga maluwag na pambalot, paglalagay ng off-center na tape, o tape na nagsasapawan sa dulo ng cut wire.
Karamihan sa mga unit ng Wire Taping Machine ay nag-index sa paligid ng coil sa isang umiikot na carousel o isang set ng mga pinapaandar na roller, na naglalagay ng dalawa hanggang apat na pambalot ng tape sa bawat isa sa dalawa hanggang apat na punto sa paligid ng circumference ng coil. Ang bilang ng mga taping point ay depende sa coil diameter at wire stiffness; ang isang stiffer, mas mabigat na gauge coil ay karaniwang nangangailangan ng apat na puntos upang manatiling sarado, habang ang lighter gauge coil ay maaaring humawak ng dalawa.
Kapag nagsasaad ng pinagsamang linya, hilingin sa supplier na magpatakbo ng sample coil mula sa iyong aktwal na wire, hindi isang demo spool, dahil ang wire surface finish at spring-back na pag-uugali ay nagbabago kung paano kailangang i-tension ang tape. Ang isang tape overlap na humigit-kumulang 30 hanggang 50 porsiyento sa bawat balot ay isang karaniwang panimulang punto, pagkatapos ay isinasaayos batay sa kung paano kumikilos ang coil sa transit testing.
Mas mahalaga din ang lapad ng tape at uri ng pandikit kaysa sa inaasahan ng maraming mamimili na makapasok. Ang mas makitid na tape ay nalalapat nang mas mabilis ngunit maaaring mangailangan ng higit pang mga balot upang hawakan ang mas mabigat na coil na nakasara, habang ang isang mas malawak na tape ay sumasakop sa mukha ng coil sa mas kaunting mga pass ngunit nagdaragdag ng materyal na gastos sa bawat coil. Ang lakas ng pandikit ay dapat na tumugma sa inaasahang tagal ng imbakan at mga kondisyon ng paghawak ng coil, dahil ang isang tape na gumaganap nang mahusay sa isang bodega na kinokontrol ng klima ay maaaring hindi rin humawak sa isang panlabas o mataas na kahalumigmigan na ruta ng pagpapadala.
Mga Industriya na Umaasa sa Wire Coiling Equipment Araw-araw
Welding Consumables
Ang MIG wire, submerged arc wire, at flux-cored wire ay lahat ay ipinapadala bilang banded coils, drums, o spools, at ang coil consistency ay direktang nakakaapekto sa kung gaano kahusay ang pag-feed ng wire sa pamamagitan ng welding torch.
Paggawa ng Spring
Dumarating ang raw spring wire na naka-pre-coiled para sa imbakan at transportasyon bago ito dumaan sa isang hiwalay na proseso ng pagbuo ng spring, kaya ang pagkakapareho ng coil ay nakakabawas ng mga feed jam sa forming machine.
Bakod At Konstruksyon Wire
Ang barbed wire, tie wire, at rebar tie coils ay ginawa sa mataas na volume na may diin sa katumpakan ng bigat ng coil para sa pagkontrol sa gastos sa manipis na mga margin.
Cable At Conductor Wire
Ang copper at aluminum conductor wire ay nakapulupot sa pagitan ng mga drawing pass, kung saan ang banayad na paghawak ay mahalaga upang maiwasan ang pagmamarka sa ibabaw na makakaapekto sa conductivity sa linya.
Pangkabit At Nail Wire
Ang mga high-speed nail-making lines ay direktang humahatak mula sa mga coil, kaya ang pag-uugali ng coil pay-off ay kailangang maging maayos upang ang downstream na header ay hindi matigil.
Wire Mesh At Netting
Dumiretso ang mga coils sa mesh weaving o welding equipment, kung saan pinipigilan ng dimensional consistency ang pag-anod ng mesh pattern sa isang production run.
Mga Bahagi ng Automotive Wiring
Mas maliit na diameter na wire na ginagamit sa mga benepisyo sa pagmamanupaktura ng automotive harness mula sa precision layer winding, dahil ang gusot na pay-off ay direktang nagsasalin sa mas mabagal na harness assembly line na bilis.
Mga Produktong Pang-agrikultura na Kawad
Ang baling wire at general agricultural tie wire ay ginagawa sa mataas na volume kung saan ang coil weight consistency ay nakakatulong sa mga farm at distributor na magplano ng paggamit nang walang hula.
Produksyon ng Electrode At Filler Metal
Ang fine diameter filler wire para sa mga espesyal na proseso ng welding ay nakadepende nang husto sa mahigpit na coiling tolerance dahil kahit maliit na tension variation ay nakakaapekto sa arc stability habang ginagamit.
Mga Gawi sa Pagpapanatili na Nagpahaba ng Buhay ng Machine
Araw-araw
Punasan ang coiling head at tingnan kung may mga wire debris sa guide rollers; isang build-up ng fine metal shavings ay ang pinaka-karaniwang sanhi ng ibabaw scratching sa tapos na coil.
Linggu-linggo
Siyasatin ang mga sensor ng tension at mga pivot ng braso ng mananayaw para sa maayos na paggalaw, at kumpirmahin na ang pneumatic cutting shear ay gumagawa pa rin ng malinis na hiwa nang walang burr.
Buwan-buwan
Grasa ang spindle bearings alinsunod sa iskedyul ng manufacturer, suriin ang tensyon ng drive belt, at muling patakbuhin ang calibration coil upang kumpirmahin ang bilang ng pagliko at pagsukat ng haba ay nasa loob pa rin ng tolerance.
quarterly
Suriin ang pagkakahanay sa pagitan ng coiling head at ng takeaway conveyor o Wire Taping Machine infeed, dahil kahit isang maliit na offset dito ay nagiging sanhi ng pag-jam ng mga coil o pag-tape sa labas ng gitna.
Taun-taon
Magsagawa ng buong inspeksyon ng drive motor windings, kondisyon ng langis ng gearbox, at katumpakan ng encoder, dahil ang mga bahaging ito ay dahan-dahang bumababa at madaling makaligtaan hanggang sa ang kalidad ng output ay naanod na.
Ang pagpapanatiling isang simpleng log ng pagpapanatili sa pamamagitan ng makina, sa halip na umasa sa memorya, ay ginagawang mas madaling makita ang isang mabagal na pagbaba sa pagganap bago ito maging isang hindi planadong paghinto. Natuklasan ng maraming halaman na ang isang naka-print na checklist na malapit sa makina, na na-check off sa pagbabago ng shift, ay nakakakuha ng maliliit na isyu araw o linggo bago sila lumabas bilang isang kalidad na reklamo.
Pag-troubleshoot ng Mga Karaniwang Problema sa Wire Coiling Machine
| Sintomas | Malamang na Dahilan | Unang Ayusin Upang Subukan |
|---|---|---|
| Ang likid ay lumalabas na maluwag o hugis-itlog | Hindi pare-pareho ang pag-igting ng kawad | I-recalibrate ang braso ng mananayaw o sensor ng pag-igting |
| Ang bigat ng coil ay lumilipat mula sa target | Nasira na encoder wheel o slippage | Linisin at siyasatin ang ibabaw ng contact ng gulong sa pagsukat |
| Mga gasgas ng kawad o mga marka sa ibabaw | Mga debris sa guide rollers o dies na hindi naka-align | Linisin ang mga roller at suriin ang pagkakahanay ng die |
| Binabalot ng tape ang lupain sa labas-gitna sa likid | Maling pagkakahanay sa pagitan ng coiler output at Wire Taping Machine infeed | Suriin muli ang pagkakahanay ng conveyor o turntable |
| Ang machine stalls sa kalagitnaan ng cycle | Overloaded drive motor o jammed cutting shear | Bawasan ang pagkarga, siyasatin ang shear blade kung may burr o debris |
| Paglukso o paglaktaw ng kawad habang paikot-ikot | Nasira na guide roller bearings o belt slippage | Siyasatin at palitan ang pagod na guide roller bearings |
| Ang mga coil layer ay tumatawid o nagsasapawan nang hindi pantay | Ang mekanismo ng pagtawid ay hindi naka-sync sa bilis ng spindle | I-recalibrate ang timing ng traverse laban sa pag-ikot ng spindle |
Ano ang Nagbabago Sa Wire Coiling Technology Ngayon
Mas madalas ding humihingi ang mga mamimili para sa mabilisang pagbabago ng tool na nagbibigay-daan sa isang makina na masakop ang isang mas malawak na hanay ng diameter ng wire nang walang mahabang mekanikal na pagbabago, dahil ang mas maliliit na batch run at mas madalas na pagpapalit ng produkto ay naging mas karaniwan sa paggawa ng wire at cable.
Ang koneksyon ng data ay isa pang lugar na nakakakita ng tuluy-tuloy na pagbabago. Sa halip na isang standalone na control panel, ang mga mas bagong machine ay lalong nagla-log ng coil count, cycle time, at tension trend data sa isang shared plant network, na hinahayaan ang isang maintenance team na makita ang isang mabagal na drifting sensor sa ilang mga machine nang sabay-sabay sa halip na maghintay para sa bawat machine na isa-isang mag-flag ng isang fault. Ang ganitong uri ng visibility ay nagiging isang pagkakaiba-iba sa pagitan ng mga supplier kahit na ang core mechanical coiling performance ay magkatulad.
Ang paggamit ng enerhiya sa panahon ng idle time ay nakakakuha din ng higit na atensyon, na may mga servo system na maaaring bumaba sa isang low-power holding state sa pagitan ng mga cycle sa halip na patuloy na patakbuhin ang drive motor, na nagdaragdag sa isang multi-machine line na nagpapatakbo ng mga pinahabang shift.
Manu-mano, Semi-Awtomatiko, At Ganap na Awtomatikong Coiling Kumpara
| Configuration | Tinatayang Output Bawat Shift | Kinakailangan ng Operator |
|---|---|---|
| Manu-manong pag-coiling | 40 hanggang 60 coils | 1 full-time na operator bawat istasyon |
| Semi-awtomatikong coiler | 150 hanggang 400 coils | 1 operator, part-time na atensyon |
| Ganap na awtomatikong coiling at taping line | 400 hanggang 1,200 coils | 1 operator na nangangasiwa sa maraming makina |
Ang agwat sa pagitan ng semi-awtomatiko at ganap na awtomatiko ay kadalasang bumababa sa kung gaano karaming pansin ng operator ang kailangan pa rin ng mga hakbang sa pag-tape at pag-ejection. Ang isang semi-awtomatikong linya ay karaniwang nangangailangan ng isang tao na manu-manong mag-trigger o tumulong sa pag-taping na hakbang, habang ang isang ganap na awtomatikong linya ay humahawak sa paglipat na iyon nang walang input ng operator, na nagpapalaya sa taong iyon na pangasiwaan ang dalawa o tatlong makina nang sabay-sabay sa halip na tumayo sa isang istasyon.
Pagsusuri ng Supplier O Pabrika Bago Mag-order
Dahil ang karamihan sa mga coiling machine ay iniutos bilang capital equipment na nilalayong tumakbo sa loob ng maraming taon, ang pagsusuri sa supplier ay mahalaga gaya ng pagsusuri sa machine specification sheet.
Humingi ng Live na Trial Run
Ang isang video o personal na pagsubok gamit ang iyong aktwal na sample ng wire ay nagpapakita ng higit pa sa isang detalye ng catalog, dahil ang pag-uugali ng pag-coiling ay nagbabago sa tigas ng materyal, coating sa ibabaw, at maging ang partikular na supplier ng iyong raw wire.
Suriin ang Oras ng Lead ng Mga Spare Part
Direktang itanong kung gaano katagal bago makakuha ng kapalit na tension sensor, coiling head bearing, o cutting shear blade, at kung pinapanatili ng supplier ang mga karaniwang bahagi ng pagsusuot sa stock sa lokal kaysa sa pagpapadala mula sa ibang bansa kapag hinihiling.
Kumpirmahin ang Istraktura ng Suporta sa After-Sales
Unawain kung available ang teknikal na suporta sa pamamagitan ng video call, kung ang isang technician ay maaaring maglakbay on-site kung kinakailangan, at kung anong oras ng pagtugon ang aasahan kung ang makina ay bumaba sa kalagitnaan ng produksyon.
Suriin ang Mga Nakaraang Pag-install Sa Mga Katulad na Application
Ang isang supplier na may ilang umiiral nang mga pag-install sa iyong partikular na uri ng wire at hanay ng timbang ng coil ay karaniwang isang mas ligtas na taya kaysa sa isa na ang karanasan ay puro sa ibang kategorya ng produkto.
Mga Karaniwang Pagkakamali na Nagagawa ng Mga Mamimili Kapag Tinutukoy ang Isang Coiling Machine
- Ang pagpapalaki ng makina para lang sa kasalukuyang pinakamabentang diameter ng wire sa halip na sa buong hanay na aktwal na tumatakbo ang planta sa buong taon.
- Minamaliit ang espasyo sa sahig sa pamamagitan lamang ng pagsukat sa coiling head footprint at paglimot sa mga seksyon ng infeed straightening at outfeed taping.
- Ang pagpili sa pinakamataas na rate na bilis bilang pangunahing salik ng pagpapasya habang binabalewala ang oras ng pagbabago, na kadalasang mas mahalaga sa isang planta ng maraming produkto.
- Nilaktawan ang trial run gamit ang aktwal na wire ng planta at umaasa lang sa demonstration video ng supplier gamit ang ibang materyal.
- Tinatanaw ang availability ng mga ekstrang bahagi hanggang matapos na mai-install ang makina at nabigo ang isang bahagi ng pagsusuot sa unang pagkakataon.
- Itinuring ang coiler at Wire Taping Machine bilang isang nahuling pagpapares sa halip na pagpaplano nang magkasama mula sa simula ng proyekto.
Mga Salik sa Gastos At Return On Investment
3 hanggang 5x
Mas mabilis na cycle time kapag ang taping ay automated sa halip na hand-tied
0.5%
Karaniwang katumpakan ng pagsukat ng haba sa isang well-maintained coiler
2 hanggang 3 taon
Karaniwang payback window para sa mga halaman na pinapalitan ang manual coiling ng mga automated na linya
Higit pa sa presyo ng pagbili, dapat timbangin ng mga mamimili ang pagkonsumo ng enerhiya ng drive motor, gastos at oras ng tingga ng mga ekstrang bahagi gaya ng mga bearings at tension sensor, at kung gaano kalaki ang floor space na kailangan ng pinagsamang coiling at Wire Taping Machine cell kumpara sa dalawang magkahiwalay na istasyon na konektado ng conveyor. Ang mga halaman na nagpapatakbo ng maraming diameter ng wire ay dapat ding magpresyo sa oras ng pagpapalit bilang isang umuulit na gastos, dahil ang isang mabagal na pagbabago ay kumakain sa pang-araw-araw na output kahit na ang rate ng bilis ng makina ay mukhang malakas sa papel.
Ang labor reallocation ay isa pang bahagi ng pagkalkula ng pagbabalik na hindi nakuha. Ang pagpapalit ng dalawa o tatlong manu-manong coiling station ng isang automated na linya ay hindi lamang nakakabawas ng bilang, nagpapalaya ito sa mga may karanasang manggagawa na lumipat sa mga tungkulin tulad ng kalidad ng inspeksyon o pangangasiwa sa makina, kung saan ang kanilang paghatol ay nagdaragdag ng higit na halaga kaysa sa paulit-ulit na manu-manong paikot-ikot.
Mga Madalas Itanong
Anong mga diameter ng wire ang maaaring hawakan ng isang karaniwang wire coiling machine?
Karamihan sa mga makina ay binuo para sa isang tinukoy na hanay sa halip na isang nakapirming laki. Ang mga small duty machine ay karaniwang sumasaklaw sa 0.2 hanggang 1.6 mm, ang mga medium duty na unit ay humahawak ng 1.6 hanggang 6.0 mm, at ang mga heavy duty coiler ay binuo para sa 6.0 hanggang 16 mm o higit pa, depende sa coiling head at drive sizing.
Kailangan ko ba ng hiwalay na Wire Taping Machine, o maaari ba itong itayo sa coiler?
Ang parehong mga setup ay umiiral. Ang ilang mga halaman ay nagpapatakbo ng coiler at taping unit bilang isang pinagsamang cell na nagbabahagi ng base frame at control system, na nagpapababa ng espasyo at paghawak sa sahig. Ang iba ay pinapanatili ang mga ito bilang hiwalay na mga makina na naka-link ng isang conveyor, na nagbibigay ng higit na kakayahang umangkop kung ang mga sukat ng coil ay malawak na nag-iiba.
Gaano kadalas dapat i-recalibrate ang mga tension sensor?
Ang buwanang pagsusuri sa pagkakalibrate laban sa isang kilalang reference coil ay isang makatwirang baseline para sa karamihan ng mga halaman, na may mas madalas na mga pagsusuri kung ang makina ay nagpapatakbo ng maraming uri ng wire o gauge sa pag-ikot, dahil ang bawat pagbabago sa higpit ng materyal ay nakakaapekto sa kung paano binabasa ng sensor ang tensyon.
Ano ang nagiging sanhi ng paglabas ng mga coils pagkatapos ng taping?
Ito ay karaniwang isang isyu sa pag-igting sa upstream sa coiling head sa halip na isang problema sa pag-tape. Kung ang likid mismo ay hindi nasugatan nang mahigpit at pare-pareho, walang halaga ng pagsasaayos ng tape sa ibaba ng agos ang ganap na itatama ito, kaya ang mga setting ng pag-igting sa ulo ng coiling ay dapat ang unang suriin.
Maaari bang i-coil ng isang makina ang iba't ibang mga wire na materyales, tulad ng bakal at tanso, nang walang malaking pagbabago?
Maraming mga makina ang maaaring humawak ng isang hanay ng mga materyales na may mga pagsasaayos lamang ng pag-igting at bilis, dahil ang mga pangunahing mekanika ng paikot-ikot ay hindi nagbabago. Ang mas malambot na mga materyales tulad ng tanso ay karaniwang nangangailangan ng mas mababang mga setting ng pag-igting kaysa sa mas matigas na spring steel upang maiwasan ang pagpapapangit ng ibabaw.
Gaano karaming espasyo sa sahig ang kailangan ng pinagsamang coiling at taping line?
Nag-iiba ito sa laki ng coil at modelo ng makina, ngunit bilang pangkalahatang pagpaplano, ang isang mid-size na pinagsamang line handling coils hanggang sa humigit-kumulang 250 kg ay karaniwang nangangailangan ng footprint sa hanay na 4 hanggang 7 metro ang haba, kabilang ang mga seksyon ng infeed at outfeed conveyor.
Gaano katagal karaniwang tumatagal ang isang coiling head bago kailangang palitan ang mga pangunahing bahagi?
Sa regular na greasing at bearing inspeksyon sa iskedyul na nakabalangkas sa mas maaga sa gabay na ito, ang coiling head bearing assembly ay karaniwang tumatakbo sa loob ng ilang taon ng tuluy-tuloy na produksyon bago nangangailangan ng kapalit, bagama't ang eksaktong buhay ay nakasalalay nang malaki sa katigasan ng materyal ng wire at bilis ng pagpapatakbo.
Ang servo drive ba ay palaging mas mahusay kaysa sa isang karaniwang AC motor na may inverter?
Hindi kinakailangan para sa bawat aplikasyon. Nag-aalok ang mga servo drive ng mas pinong bilis at kontrol sa posisyon, na nakikinabang sa precision layer winding at combination lines na may mahigpit na pag-synchronize ng taping, ngunit ang isang well-specified na AC inverter system ay kadalasang ganap na sapat para sa mas simpleng ring coiling ng mas mabigat na gauge wire kung saan ang ultra-fine control ay hindi gaanong kritikal.
Ano ang pinakamalaking kadahilanan sa kung gaano karaming mga coil ang maaaring gawin ng makina bawat shift?
Karaniwang may mas malaking epekto ang dalas ng changeover kaysa sa pinakamataas na bilis ng rate para sa mga halaman na nagpapatakbo ng maraming produkto, dahil ang isang makina na mabilis na nagbabago sa pagitan ng mga laki ng wire ay nagpapanatili ng higit na pagbabago sa aktibong oras ng produksyon kumpara sa isang makina na tumatakbo nang mas mabilis ngunit mas matagal habang nagse-set up.
Dapat bang pareho ang lapad ng tape sa lahat ng laki ng coil na ginawa sa isang linya?
Hindi palagi. Ang mas malalaking, mas mabibigat na coil ay karaniwang nakikinabang mula sa mas malawak na tape o karagdagang mga taping point upang maiwasang bumukas ang coil, habang ang mas maliit, mas magaan na mga coil ay kadalasang sapat na na-secure gamit ang mas makitid na tape at mas kaunting wrap, kaya maraming halaman ang may hawak na higit sa isang lapad ng tape.
 Kaugnay Mga produkto