E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ang Talagang Ginagawa ng Single Screw Extrusion Machine
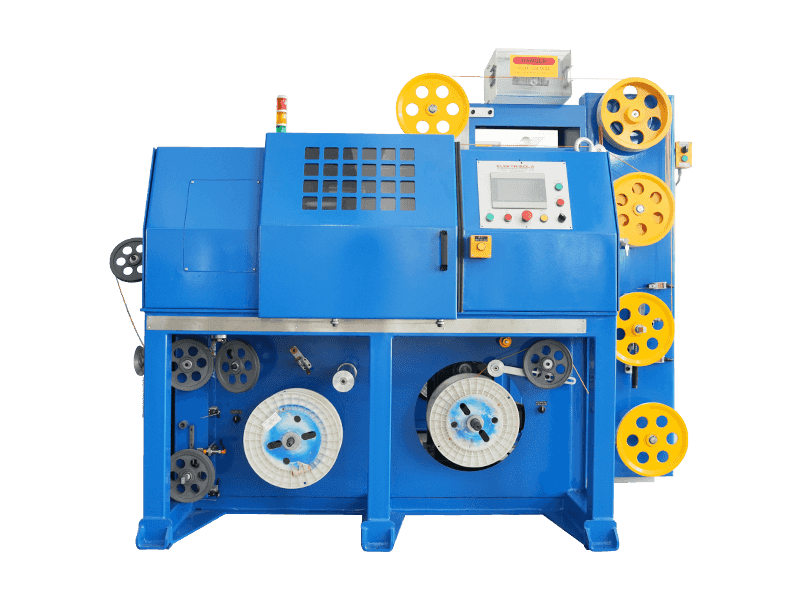
A single screw extrusion machine tinutunaw, hinahalo, at tinutulak ang plastic o rubber compound sa pamamagitan ng isang hugis na die upang bumuo ng tuluy-tuloy na profile, sheet, pipe, o cable covering. Ito ay umaasa sa isang umiikot na tornilyo na nasa loob ng isang pinainit na bariles upang makabuo ng presyon at paggugupit na kailangan upang gawing plastic ang hilaw na materyal at maihatid ito sa isang matatag, nakokontrol na bilis. Sa industriya ng wire at cable, ang parehong pangunahing mekanismong ito ay ang puso ng bawat isa cable extrusion machine ginagamit para sa insulation, sheathing, at jacketing lines. Ang maikling sagot para sa sinumang naghahambing ng extrusion equipment: ang mga single screw na disenyo ay nananatiling nangingibabaw na pagpipilian para sa produksyon ng cable dahil pinagsasama ng mga ito ang mekanikal na simple, mas mababang gastos sa pagpapanatili, at pare-parehong natutunaw na output para sa mga karaniwang compound gaya ng PVC, PE, XLPE, at mababang usok na mga materyal na walang halogen.
Sa ibaba, pinaghiwa-hiwalay ng gabay na ito kung paano gumagana ang makina, anong mga bahagi ang pinakamahalaga, kung paano ito maihahambing sa mga alternatibong twin screw, at kung ano ang dapat suriin ng mga mamimili bago bumili ng linya para sa pagmamanupaktura ng cable.
Paano Gumagana ang Proseso ng Extrusion sa Loob ng Barrel
Sa loob a single screw extrusion machine , ang hilaw na materyal ay pumapasok sa pamamagitan ng isang tipaklong at bumaba sa feed zone ng bariles. Mula doon, dinadala ng tornilyo ang materyal sa pamamagitan ng tatlong functional zone, bawat isa ay gumaganap ng isang natatanging trabaho bago umabot ang tunaw sa die.
- Feed zone: ang mga solidong pellet o pulbos ay dinadala pasulong habang nagsisimulang magpainit mula sa mga pampainit ng bariles at alitan.
- Compression zone: ang lalim ng channel ng turnilyo ay bumababa, pinapadikit ang materyal, pinipilit na lumabas ang nakulong na hangin, at sinisimulan ang proseso ng pagkatunaw sa pamamagitan ng shear heat at conduction.
- Metering zone: ang pagkatunaw ay homogenized sa isang pare-parehong temperatura at lagkit, pagkatapos ay itinulak sa pare-pareho ang presyon patungo sa screen pack at mamatay ulo.
Tinutukoy ng geometry ng turnilyo, lalo na ang ratio ng haba sa diameter nito (karaniwang isinusulat bilang L/D ratio), kung gaano katagal ang ginugugol ng materyal sa paggugupit at pag-init. Karamihan sa mga cable insulation at sheathing lines ay gumagamit ng L/D ratio sa pagitan ng 20:1 at 26:1, na nagbabalanse sa output rate na may sapat na kalidad ng pagkatunaw para sa tuluy-tuloy na cable coverage application.
Mga Pangunahing Bahagi na Tumutukoy sa Kalidad ng Output
Bawat cable extrusion machine na binuo sa paligid ng isang solong disenyo ng tornilyo ay nagbabahagi ng isang karaniwang hanay ng mga bahagi, ngunit ang katumpakan ng bawat bahagi ay direktang nakakaapekto sa pagkakapare-pareho ng kapal ng pader, pagtatapos sa ibabaw, at bilis ng linya.
| Component | Pangunahing Pag-andar | Epekto sa Kalidad ng Cable |
|---|---|---|
| Tornilyo at bariles | Natutunaw at naghahatid ng tambalan sa ilalim ng presyon | Tinutukoy ang pagkakapareho ng pagkatunaw at katatagan ng throughput |
| Screen changer | Sinasala ang mga contaminant mula sa natutunaw na stream | Binabawasan ang mga depekto sa ibabaw at namamatay na pagkabara |
| Crosshead mamatay | Humuhubog ng tunaw na materyal sa paligid ng konduktor | Kinokontrol ang concentricity at kapal ng pader |
| Pagpapalamig ng labangan | Pinatitibay ang extruded layer pagkatapos ng die | Nakakaapekto sa dimensional na katatagan at pag-urong |
| Habulin at kunin | Hinihila ang cable sa isang naka-synchronize na bilis at paikot-ikot ito | Tinutukoy ang pagkakapare-pareho ng bilis ng linya at pag-igting ng spool |
Single Screw vs Kambal na Tornilyo: Alinsunod sa Cable Production
Ang mga mamimili na nagsusuri ng isang bagong linya ay madalas na nagtatanong kung ang isang twin screw configuration ay nag-aalok ng mga tunay na pakinabang kaysa sa isang karaniwang single screw extrusion machine para sa cable work. Ang matapat na paghahambing ay lubos na nakasalalay sa compound na pinoproseso.
| Salik | Single Screw | Twin Screw |
|---|---|---|
| Pinakamahusay na angkop na mga compound | PVC, PE, XLPE, karaniwang thermoplastics | Highly filled compounds, heat sensitive formulations |
| Gastos ng kapital | Ibaba | Mas mataas |
| Ang pagiging kumplikado ng pagpapanatili | Simple, mas kaunting mga bahagi ng pagsusuot | Mas kumplikadong gearbox at screw servicing |
| Karaniwang paggamit sa mga halaman ng cable | Mga linya ng pagkakabukod at sheathing | Pagsasama-sama ng mga linya bago mag-pelletize |
Para sa karamihan ng mga tagagawa ng cable na nagpapatakbo ng karaniwang insulation o jacketing compound, isang mahusay na tinukoy single screw extrusion machine naghahatid ng katatagan ng output na kinakailangan nang walang karagdagang gastos at pagiging kumplikado ng isang twin screw system.
Kung Saan Ginagamit ang Mga Cable Extrusion Machine sa Buong Industriya
A cable extrusion machine na binuo sa teknolohiyang nag-iisang turnilyo ay sumusuporta sa ilang natatanging mga linya ng produksyon sa loob ng isang tipikal na pabrika ng wire at cable:
- Pangunahing insulation extrusion para sa wire ng gusali, automotive cable, at control cable
- Outer sheathing at jacketing para sa power cable at communication cable
- Filler at bedding extrusion para sa multicore cable assemblies
- Mga linya ng patong para sa maluwag na tubo at buffer layer ng optical fiber
- Foam skin insulation extrusion para sa data at coaxial cable
Ang bawat application ay nangangailangan ng bahagyang naiibang disenyo ng turnilyo, die geometry, at haba ng paglamig, kaya naman bihirang ibinebenta ang mga linya ng cable extrusion bilang isang nakapirming configuration. Karaniwang humihiling ang mga manufacturer ng custom na crosshead dies at adjustable line speed para magpalipat-lipat sa mga laki ng conductor nang hindi pinapalitan ang buong extruder.
Mga Parameter ng Screw Design na Nakakaapekto sa Performance ng Extrusion
Compression Ratio
Inihahambing ng compression ratio ang lalim ng channel sa feed zone sa lalim ng channel sa metering zone. Ang mga ratio sa pagitan ng 2.5:1 at 3.5:1 ay karaniwan para sa PVC at PE cable compound, na nagbibigay ng sapat na compaction upang maalis ang mga air pocket nang hindi umiinit ang materyal sa pamamagitan ng labis na paggugupit.
Bilis ng Screw at Balanse sa Output
Ang pagpapatakbo ng tornilyo nang mas mabilis ay hindi palaging nagpapataas ng magagamit na output. Higit pa sa isang tiyak na bilis, ang temperatura ng pagkatunaw ay tumataas nang mas mabilis kaysa sa kapasidad ng paglamig sa ibaba ng agos, na humahantong sa lumulubog na kapal ng pader sa malambot na mga layer ng insulation. Karaniwang ini-tune ng mga line operator ang screw rpm laban sa bilis ng paghatak sa halip na itulak ang extruder sa mekanikal na maximum nito.
Mga Sona ng Pag-init ng Barrel
Ang mga modernong bariles ay nahahati sa tatlo hanggang limang independiyenteng kinokontrol na mga heating zone. Ang tumpak na kontrol sa zone ay nagpapanatili sa profile ng temperatura na unti-unti, na pinakamahalaga para sa mga compound na sensitibo sa init tulad ng flame retardant PVC na ginagamit sa wire ng gusali.
Mga Pagsasaalang-alang sa Materyal para sa Mga Tambalan ng Cable
Hindi lahat ng compound ay kumikilos sa parehong paraan sa loob ng isang barrel ng tornilyo. Ang pag-unawa sa shrinkage, melt flow index, at moisture sensitivity ay nakakatulong sa mga operator na maiwasan ang mga karaniwang depekto.
| Compound | Karaniwang Paggamit | Pagproseso ng Tala |
|---|---|---|
| PVC | Pagbuo ng wire insulation at sheathing | Sensitibo sa sobrang pag-init, nangangailangan ng katamtamang paggugupit |
| LDPE at HDPE | Communication cable jacketing | Mababang pagsipsip ng kahalumigmigan, madaling daloy |
| XLPE | Katamtaman at mataas na boltahe na pagkakabukod ng cable ng kuryente | Nangangailangan ng paggamot pagkatapos ng pagpilit, mahigpit na kontrol sa temperatura |
| Mababang usok na halogen free compound | Rail, marine, at building cable jacketing | Mataas na puno, nakasasakit sa mga ibabaw ng tornilyo at bariles |
Paano Pumili ng Tamang Machine para sa isang Cable Production Line
Ang pagpili sa pagitan ng mga laki at configuration ng makina ay dapat magsimula sa hanay ng diameter ng wire at inaasahang dami ng output kaysa sa presyo lamang. Nakakatulong ang ilang praktikal na checkpoint na paliitin ang desisyon:
- Itugma ang diameter ng turnilyo sa kapal ng pader at hanay ng laki ng konduktor na binalak para sa susunod na ilang taon, hindi lamang sa mga kasalukuyang order
- Kumpirmahin na tumatanggap ang die head ng quick change tooling para sa paglipat sa pagitan ng insulation at jacketing na trabaho
- Suriin na ang haba ng cooling trough ay tumutugma sa nilalayong bilis ng linya para sa target na tambalan
- I-verify ang motor at drive sizing sa headroom para sa mas matataas na output compound na idinagdag sa ibang pagkakataon
- Humingi ng tunaw na presyon at paglalagay ng sensor ng temperatura, dahil ang mga pagbabasa na ito ay ang pinakamaagang mga senyales ng babala ng pagkasira ng turnilyo
Ang mga mamimili na lumalaktaw sa hakbang sa pagpapalaki ay kadalasang nauuwi sa sobrang laki single screw extrusion machine sa mababang output, na nagpapataas ng gastos sa enerhiya sa bawat metro ng cable na ginawa nang walang anumang pakinabang sa kalidad.
Mga Kasanayan sa Pagpapanatili na Nagpahaba ng Buhay ng Serbisyo
Ang screw at barrel wear ay ang nag-iisang pinakamalaking driver ng hindi planadong downtime sa mga cable extrusion lines. Ang isang pare-parehong gawain sa pagpapanatili ay nagpapanatili sa output na matatag at iniiwasan ang magastos na pagpapalit ng turnilyo sa emergency.
- Siyasatin ang screen pack at palitan ang mga filter sa isang nakapirming iskedyul sa halip na maghintay para sa mga pagtaas ng presyon
- Pana-panahong sukatin ang diameter ng barrel bore upang masubaybayan ang pagkasira laban sa orihinal na tolerance
- Panatilihing walang carbon buildup ang mga ibabaw ng die at crosshead, na isang karaniwang sanhi ng streaking sa ibabaw sa pagkakabukod ng cable
- Lubricate ang gearbox at thrust bearing assemblies ayon sa iskedyul ng tagagawa, dahil ang mga bahaging ito ay nagdadala ng buong axial load ng melt pressure
- I-log ang natutunaw na temperatura at mga uso sa presyon sa paglipas ng panahon upang mahuli ang unti-unting pagkasira ng tornilyo bago ito makaapekto sa pagpapaubaya sa kapal ng pader
Kasalukuyang Trend na Humuhubog sa Cable Extrusion Equipment
Ang kahusayan sa enerhiya ay naging isang nangungunang kadahilanan sa pagbili para sa mga bagong linya ng pagpilit. Ang mga pangunahing motor na pinapaandar ng servo at ang variable frequency barrel heating ay nagiging pamantayan sa bago cable extrusion machine mga order dahil pinutol nila ang idle na pagkonsumo ng enerhiya sa panahon ng startup at mga pagbabago sa materyal. Nagiging mas karaniwan din ang mga disenyo ng grooved feed barrel sa mas matataas na linya ng output, dahil pinapabuti ng grooved section ang solid conveying stability at nagbibigay-daan sa mas mataas na output sa mas mababang bilis ng screw kumpara sa mga smooth bore feed section.
Ang isa pang pagbabago ay patungo sa pinagsama-samang mga line control system na nagsasabay ng extruder screw speed, haul off speed, at spark tester feedback sa iisang control panel, na binabawasan ang pagkakataon ng operator error na nagdudulot ng hindi pare-parehong kapal ng pader sa isang production run.
Mga Madalas Itanong
Anong laki ng single screw extrusion machine ang kailangan para sa pagbuo ng wire insulation?
Karamihan sa mga linya ng insulation ng wire ng gusali ay gumagamit ng mga diameter ng screw sa pagitan ng 45mm at 65mm, depende sa target na hanay ng laki ng conductor at kinakailangang bilis ng output.
Maaari bang hawakan ng isang cable extrusion machine ang parehong mga trabaho sa pagkakabukod at pag-sheathing?
Oo, sa kondisyon na ang die head ay idinisenyo para sa mabilisang pagbabago ng tooling at ang screw geometry ay nababagay sa parehong mga uri ng compound na pinoproseso, tulad ng PVC para sa parehong pagkakabukod at jacketing.
Gaano kadalas dapat palitan ang tornilyo at bariles?
Ang timing ng pagpapalit ay depende sa compound abrasiveness at mga oras ng pagtakbo sa halip na isang nakapirming iskedyul ng kalendaryo. Ang mga high-filled na low smoke compound ay nagsusuot ng mga bahagi nang mas mabilis kaysa sa karaniwang PVC o PE.
Ano ang nagiging sanhi ng hindi pantay na kapal ng pader sa extruded cable insulation?
Kabilang sa mga karaniwang sanhi ang isang off center crosshead die, hindi pare-parehong temperatura ng pagkatunaw mula sa hindi pantay na pag-init ng bariles, o pagod na screw flight na nagpapababa ng pressure stability sa die.
Ang isang solong screw extrusion machine ba ay angkop para sa foam insulation extrusion?
Oo, na may turnilyo na idinisenyo para sa iniksyon ng gas o mga chemical foaming agent at isang barrel cooling zone na nakaposisyon upang kontrolin ang istraktura ng cell bago maabot ng materyal ang die.
 Kaugnay Mga produkto