E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kung ikaw ay naghahanap o nagsasaad ng a malakihang wire extrusion machine , ang maikling sagot ay ito: output capacity, die-head precision, screw geometry, at cooling line length ay ang apat na variable na naghihiwalay sa isang makina na nagbabayad para sa sarili nito sa loob ng labingwalong buwan mula sa isang hindi gaanong ginagamit. Ang isang wire at cable extruder na ginawa para sa mataas na volume na produksyon ay dapat na mapanatili ang mahigpit na mga tolerance sa kapal ng pader—karaniwang ±0.05 mm o mas mahusay—sa mga multi-shift run habang pinapanatili ang mga scrap rate na mas mababa sa 1%. Ang lahat ng iba pa—tatak, kulay, cabinet finish—ay pangalawa. Pinaghiwa-hiwalay ng mga seksyon sa ibaba ang bawat dimensyon ng pagpili, pagpapatakbo, at pag-optimize upang ang iyong koponan sa pagbili ay may teknikal na lalim upang magtanong ng mga tamang tanong.
Ano ang Large Scale Wire Extrusion Machine?
Ang large scale wire extrusion machine ay isang tuluy-tuloy na pagpoproseso na linya na pumipilit sa isang molten thermoplastic o thermoset compound sa pamamagitan ng crosshead die, na pinahiran ang gumagalaw na conductor—copper, aluminum, o optical fiber—na may insulating o jacketing layer. Hindi tulad ng maliliit na bench-top unit na ginagamit sa mga laboratoryo, ang mga industrial-grade wire at cable extruder system ay inengineered para tumakbo sa bilis ng linya mula 100 m/min hanggang 2,500 m/min para sa manipis na enamel insulation, habang pinapanatili ang pare-parehong electrical-grade dielectric na katangian sa mga kilometro ng output.
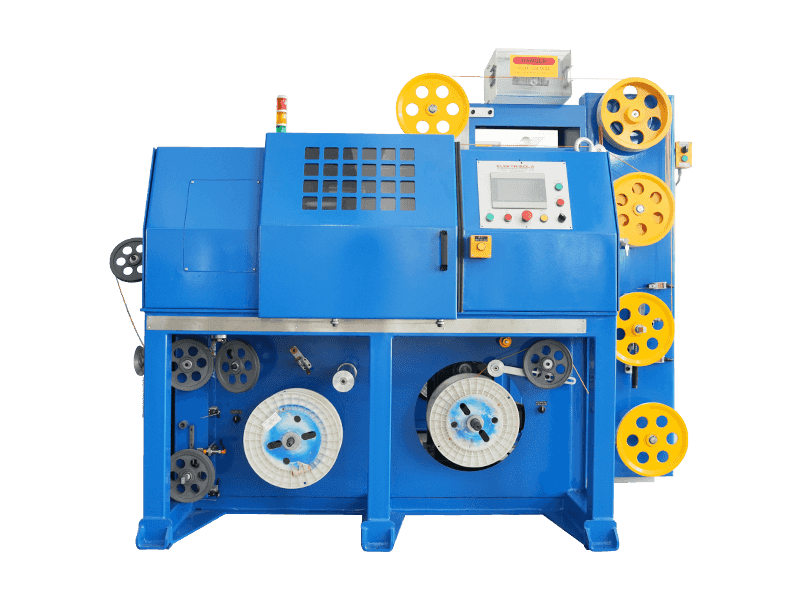
Ang makina mismo ay isang mahigpit na pinagsamang linya ng produksyon sa halip na isang piraso ng kagamitan. Binubuo ito ng isang pay-off stand, isang preheat o annealing station, ang extruder barrel-and-screw assembly, isang crosshead die, isang spark-test o capacitance monitor, isang cooling trough, isang caterpillar o capstan take-up, at isang coiler o reeling station. Ang bawat subsystem ay dapat na itugma sa iba sa throughput capacity, o ang bottleneck ay magiging kisame para sa buong linya.
Mga Pangunahing Kategorya ng Machine at Mga Saklaw ng Output
Hindi lahat wire at cable extruder gumagana sa parehong sukat. Ang pag-unawa sa segmentation ay nakakatulong sa mga mamimili na itugma ang klase ng makina sa dami ng produksyon bago makipag-usap sa mga supplier.
| Klase ng makina | Diameter ng tornilyo (mm) | Karaniwang Output (kg/hr) | Target na Aplikasyon | Tinatayang Bilis ng Linya (m/min) |
|---|---|---|---|---|
| Micro / Precision | 20–45 | 5–60 | Medikal na wire, magnet wire, data cable | 200–2,500 |
| Katamtamang Pang-industriya | 45–90 | 60–300 | Building wire, automotive harness, control cable | 50–400 |
| Malaking Scale / Mabigat | 90–150 | 300–1,200 | Mga power cable, submarine cable, HV/EHV jacketing | 5–80 |
| Tandem / Triple-Layer | Maramihang bariles | 400–2,000 | XLPE insulated MV/HV cable, co-extrusion jacketing | 3–30 |
Ang linya ng paghahati sa pagitan ng "medium industrial" at "large scale" ay karaniwang tinatanggap sa industriya na humigit-kumulang 90 mm na diameter ng screw para sa single-screw machine, dahil sa itaas ng threshold na iyon ang motor drive package, gearbox torque ratings, at barrel heating capacity lahat ay tumalon sa ibang klase ng engineering. Tinutukoy ng maraming Chinese manufacturer, European OEM gaya ng Rosendahl Nextrom, at American builder tulad ng Davis-Standard ang kanilang large-scale wire at cable extruder portfolio simula sa diameter na ito.
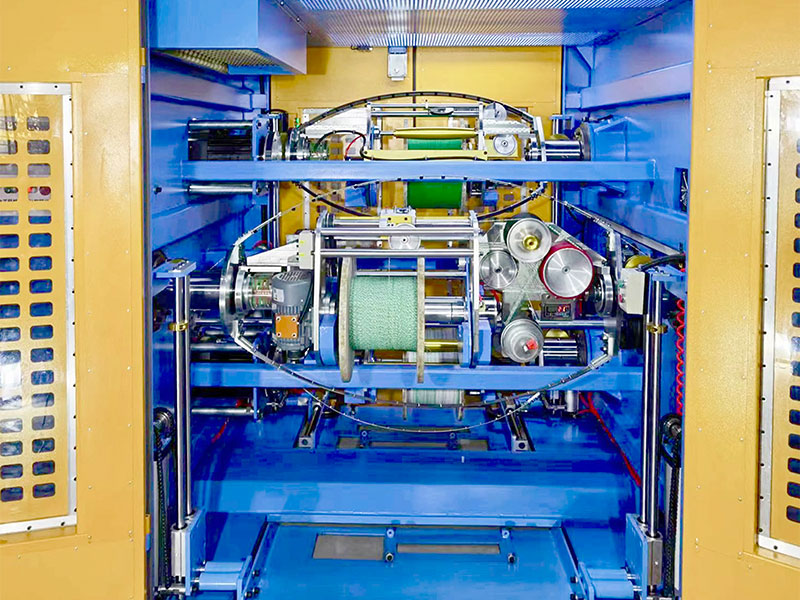
Disenyo ng Screw: Ang Makina ng Throughput at Marka ng Pagtunaw
Ang extrusion screw ay ang puso ng anumang large scale wire extrusion machine. Ang geometry nito—compression ratio, L/D ratio, at flight profile—ay tumutukoy sa pagkakapareho ng temperatura ng pagkatunaw, katatagan ng output, at panganib ng pagkasira ng compound. Ang pagkakamali sa mga parameter na ito ay ang pinakakaraniwang sanhi ng mga insulation void, mga depekto sa ibabaw, at sira-sira na mga coatings.
L/D Ratio
Tinutukoy ng ratio ng haba-sa-diameter (L/D) kung gaano katagal ang ginugugol ng polimer sa barrel na na-plastic at na-homogenize bago maabot ang die. Para sa mga wire at cable compound, ang saklaw ng pamantayan sa industriya ay 20:1 hanggang 30:1 . Ang PVC insulation lines ay madalas na tumatakbo sa 20:1 hanggang 24:1 dahil ang PVC ay thermally sensitive—ang mas mahabang oras ng paninirahan ay nanganganib sa pagkasira. Ang mga linya ng XLPE at HDPE ay maaaring gumamit ng 24:1 hanggang 30:1 upang matiyak ang kumpletong pagpapakalat ng crosslink initiator. Ang ilang espesyal na halogen-free flame-retardant (HFFR) compound ay nangangailangan na ngayon ng L/D hanggang 35:1 dahil sa kanilang mataas na filler loading (ATH o MDH sa 60–65% ayon sa timbang), na nangangailangan ng mas maraming paggugupit upang makamit ang pare-parehong pagkatunaw.
Compression Ratio
Ang ratio ng compression ay ang ratio ng lalim ng channel ng feed-zone sa lalim ng channel ng metering-zone. Ang wire at cable extruder na nagpoproseso ng hindi napunong polyethylene ay karaniwang gumagamit ng compression ratio na 3.0:1 hanggang 3.5:1. Ang mga filled compound na may ATH loading na higit sa 55% ay nangangailangan ng mas mababang compression ratio—karaniwang 2.2:1 hanggang 2.8:1—upang maiwasan ang overload ng screw at sobrang shear heating na maagang magpapagana ng mga crosslinking agent o magpapababa ng flame retardant.
Mga Seksyon ng Barrier at Paghahalo
Ang mga modernong high-output na turnilyo para sa malalaking wire extrusion machine ay kadalasang nagsasama ng mga barrier flight sa transition zone upang paghiwalayin ang natutunaw na pool mula sa mga hindi natutunaw na solid, na pinapabuti ang pagkatunaw ng homogeneity nang hindi pinapataas ang temperatura ng pagkatunaw. Ang isang downstream distributive mixing section—gaya ng Maddock o Egan mixer—ay higit pang nag-homogenize ng mga colorant at stabilizer package. Ang kumbinasyon ng barrier screw na may Maddock mixer ay ipinakita sa mga nai-publish na case study ng mga screw manufacturer tulad ng Xaloy at Reiloy upang bawasan ang pagkakaiba-iba ng temperatura ng pagkatunaw mula ±8°C pababa hanggang ±2°C, na direktang nagsasalin sa mas mahigpit na capacitance at insulation resistance na mga halaga sa natapos na cable.
Benchmark ng industriya: Ang isang 120 mm screw na may 28:1 L/D at barrier geometry processing XLPE compound sa 150 rpm ay karaniwang naghahatid 800–950 kg/oras output na may pagkakaiba-iba ng temperatura ng pagkatunaw sa ilalim ng ±3°C sa kabuuan ng ulo ng mamatay.
Crosshead Die Technology at Concentricity Control
Ang crosshead die ay kung saan ang natunaw na compound ay nakakatugon sa gumagalaw na konduktor at hinuhubog sa isang tumpak na cylindrical coating. Sa isang large scale wire extrusion machine, direktang kinokontrol ng die design ang eccentricity—ang pangunahing sukatan ng kalidad para sa insulated wire. Ang mahinang concentricity ay nag-aaksaya ng materyal, nagiging sanhi ng mga dielectric na pagkabigo, at nag-trigger ng pagbabalik ng customer.
Uri ng Presyon kumpara sa Uri ng Tube
Ang uri ng presyon (tinatawag ding "filling" die) ay bumubuo ng natutunaw na presyon sa likod ng dulo upang ang tambalan ay mahigpit na nakadikit sa konduktor sa ilalim ng positibong presyon. Ito ay ginagamit para sa pagbuo ng wire, hookup wire, at karamihan sa mga PVC application. Ang isang tube-type na die ay lumilikha ng polymer tube na iginuhit pababa sa konduktor sa ilalim ng tensyon—ginustong para sa PTFE, ETFE, at ilang XLPE application kung saan ang lakas ng bono ay sadyang binabawasan upang payagan ang pagtanggal.
Materyal at Pagkakatulad ng Temperatura ng Die Body
Ang mga malalaking crosshead body ay karaniwang ginagawa mula sa tool steel (H13 o P20) na may chrome o titanium nitride (TiN) coating sa mga flow surface upang labanan ang abrasion mula sa mga filled compound. Ang pare-parehong temperatura sa buong katawan ng die ay mahalaga: ang 5°C na pagkakaiba sa pagitan ng itaas at ibaba ng isang 150 mm na die body ay maaaring makagawa ng 0.08 mm eccentricity sa isang 6 mm² na wire ng gusali, na wala sa karamihan sa mga internasyonal na pamantayan. Nag-e-embed na ngayon ang mga nangungunang manufacturer ng maraming independent resistance heaters at thermocouples sa die body, na may closed-loop na kontrol ng PID sa bawat zone.
Mga Awtomatikong Sistema ng Pagsentro
Ang mga linya ng high-production na wire at cable extruder ay lalong nagsasama ng awtomatikong kontrol ng concentricity. Ang isang ultrasonic o X-ray wall-thickness monitor na nakaposisyon kaagad pagkatapos ng die ay nagpapadala ng real-time na data ng kapal sa isang servo-driven na die adjustment system na gumagalaw sa tip position na may 0.001 mm na resolution. Maaaring bawasan ng mga awtomatikong centering system mula sa mga supplier gaya ng Sikora AG at Zumbach Electronic ang eccentricity mula sa manual-adjust na baseline na 8–12% pababa sa 2–4%, na sa mga volume na 50,000 km/taon ay isinasalin sa masusukat na compound savings.
Mga Multi-Layer na Co-Extrusion Head
Para sa katamtaman at mataas na boltahe na mga cable na nangangailangan ng isang semiconductor inner screen, XLPE insulation, at semiconductor outer screen sa isang solong pass, isang triple co-extrusion crosshead ang ginagamit. Ang mga ulo na ito ay may tatlong magkahiwalay na mga channel ng daloy ng pagtunaw na nagtatagpo sa isang katawan ng mamatay, na nagdedeposito ng lahat ng tatlong mga layer nang sabay-sabay. Ang pamamaraang ito—minsan ay tinatawag na "dry cure" o "CCV" (catenary continuous vulcanization) kapag isinama sa isang elevated-temperature curing tube—ay inaalis ang panganib sa inter-layer na kontaminasyon at pinapanatili ang mga antas ng kalinisan na kinakailangan ng IEC 60840 para sa mga cable na may rating na higit sa 30 kV.
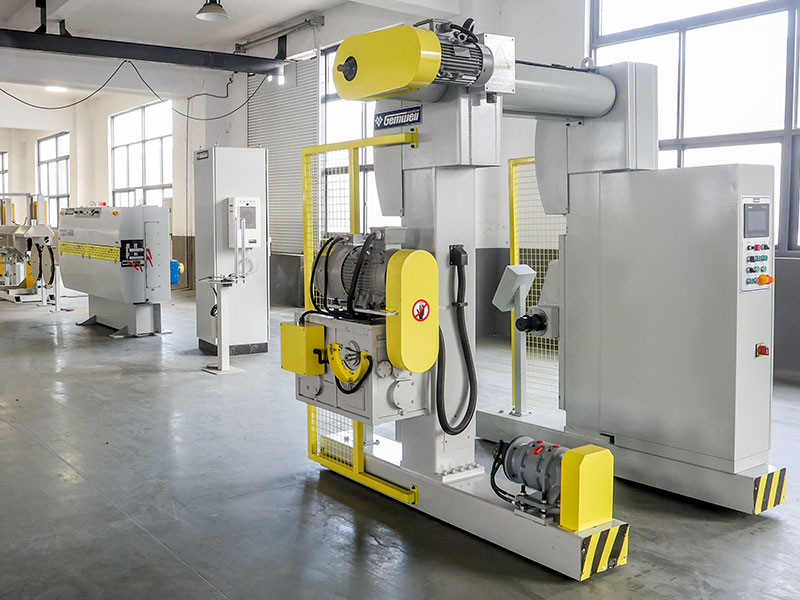
Disenyo ng Linya ng Paglamig: Bakit Tinutukoy ng Haba ang Bilis
Pagkatapos ng die, ang mainit na insulated wire ay dapat palamigin mula sa temperatura ng natutunaw (karaniwang 180–230°C para sa mga PE compound, 170–200°C para sa PVC) hanggang sa ibaba 60°C bago ito madikit sa capstan o caterpillar, upang maiwasan ang deformation sa ilalim ng haul-off tension. Ang haba ng cooling trough samakatuwid ay ang pangunahing determinant ng maximum na matamo na bilis ng linya sa anumang large scale wire extrusion machine.
Tuntunin sa Pagsusukat ng Water Trough
Isang pinasimpleng panuntunan sa engineering na ginagamit sa industriya ng wire: ang haba ng cooling trough (sa metro) na hinati sa bilis ng linya (m/min) ay dapat sapat upang mabawasan ang temperatura ng ibabaw ng insulasyon sa ibaba 60°C. Para sa 2.5 mm² PVC building wire sa 200 m/min, isang 30-meter trough na may 18–22°C inlet na tubig ay karaniwang kinakailangan. Para sa 50 mm² XLPE power cable sa 40 m/min, karaniwan ang isang 60-meter trough na may mga staged water temperature zone. Ang mga modernong linya para sa malakihang produksyon ay nag-i-install ng mga labangan sa mga seksyon na 6–10 metro bawat isa, na nagbibigay-daan sa unti-unting paglamig at kakayahang pag-iba-ibahin ang bilang ng mga aktibong seksyon ayon sa produkto.
Pag-spray kumpara sa Pagpapalamig ng Immersion
Ang mga immersion tank ay pamantayan para sa mga cable na higit sa 4 mm². Ang high-speed precision wire lines para sa thin insulation (AWG 28 at mas pino) ay kadalasang gumagamit ng unang zone ng air-cooled na spark tester na sinusundan ng water spray box, dahil ang buong immersion sa bilis na higit sa 1,000 m/min ay lumilikha ng turbulence na maaaring magsanhi sa wire na mag-oscillate at makadikit sa mga dingding ng labangan. Kinokontrol ng mga spray box na may laminar-flow nozzle ang problemang ito habang nakakamit pa rin ang sapat na pag-alis ng init.
Mga Sistema ng Pinalamig na Tubig
Ang malalaking linya ng wire at cable extruder para sa automotive harness wire na tumatakbo sa 600–800 m/min ay karaniwang kumokonekta sa isang central chilled water system na naghahatid ng 8–12°C na tubig. Direktang nakakaapekto ang temperatura ng pagpasok ng tubig sa pinakamababang haba ng labangan. Ang pagpunta mula sa 22°C na tubig mula sa gripo hanggang 10°C na pinalamig na tubig ay maaaring mabawasan ang kinakailangang haba ng labangan ng 25–35% para sa parehong produkto at bilis, isang makabuluhang pagtitipid sa espasyo sa sahig para sa mga halaman na may mataas na dami.
Recirculation at Kalidad ng Tubig
Ang nagpapalamig na tubig sa isang wire extrusion line ay nag-iipon ng compound residue, release agents, at microbial growth. Ang mga modernong malalaking linya ay may kasamang closed-loop na recirculation na may central chiller, pagsasala hanggang 50 microns, at UV sterilization. Ang kondaktibiti ng tubig ay dapat na kontrolado sa ibaba 50 µS/cm para sa mataas na boltahe na mga linya ng cable upang maiwasan ang galvanic corrosion sa mga konduktor na tanso na dumadaan sa labangan. Ang mga halaman na nagpapabaya sa pamamahala ng kalidad ng tubig ay madalas na nakakahanap ng oksihenasyon sa ibabaw ng konduktor na lumilikha ng mga problema sa pagdirikit sa interface ng insulation-conductor.
Drive Systems, Torque, at Energy Efficiency
Ang drive system sa isang large scale wire extrusion machine—ang motor, gearbox, at variable frequency drive (VFD)—ay dapat maghatid ng stable na torque sa buong hanay ng bilis upang maiwasan ang pag-akyat at pangangaso, na nagpapakita bilang pagkakaiba-iba ng diameter sa natapos na wire. Sa nakalipas na dekada, ang mga AC vector drive at permanent magnet (PM) na direct-drive system ay may malaking inilipat sa mga mas lumang DC thyristor drive sa mga bagong installation.
AC Vector Drive Helical Gearbox
Ang pinakamalawak na ginagamit na configuration sa medium hanggang malalaking wire at cable extruder na linya. Ang AC motor (karaniwang klase ng kahusayan ng IE3 o IE4) ay pinagsama sa isang hardened helical o helical-bevel gearbox. Ang katumpakan ng speed regulation ay karaniwang ±0.05% na may magandang vector drive, sapat para sa karamihan ng mga application ng wire at power cable ng gusali. Ang mga laki ng motor ay mula 75 kW para sa isang 90 mm extruder hanggang 630 kW o higit pa para sa isang 150 mm na machine processing filled compound.
PM Direct Drive
Ang mga permanenteng magnet na motor na may single-stage reduction o walang gearbox ay lalong karaniwan sa high-speed precision wire extruders. Kung walang gearbox, bumababa ang mekanikal na pagkalugi sa malapit sa zero, at ang sistema ay nakakamit ng regulasyon ng bilis na mas mahusay kaysa sa ±0.01%. Binabawasan din ng mga PM drive ang mga antas ng ingay mula sa karaniwang 82–86 dB(A) ng isang geared machine hanggang sa ibaba 75 dB(A), isang makabuluhang pagpapabuti sa mga kapaligiran ng operator na tumatakbo 24/7.
Partikular na Pagkonsumo ng Enerhiya
Ang isang pangunahing sukatan ng pagbili ay tiyak na pagkonsumo ng enerhiya (SEC) sa kWh bawat kilo ng output. Ang isang mahusay na na-configure na 120 mm wire at cable extruder na nagpoproseso ng XLPE sa mataas na throughput ay dapat makamit 0.12–0.20 kWh/kg para sa extrusion section lamang. Ang mga lumang makina na may mga DC drive at mahinang barrel insulation ay maaaring tumakbo ng 0.35–0.50 kWh/kg. Sa taunang output na 5,000 tonelada, ang pagkakaiba sa pagitan ng 0.15 at 0.40 kWh/kg ay umaabot sa 1,250 MWh/taon—sa mga rate ng pang-industriya na kuryente na $0.08–$0.12/kWh, ito ay $100,000–$150,000 sa taunang pagkakaiba sa gastos sa enerhiya.
Barrel Insulation at Zone Heating
Ang pag-init ng bariles ay nagkakahalaga ng 20–40% ng kabuuang pagkonsumo ng enerhiya ng extruder sa panahon ng produksyon. Ang mga ceramic band heaters na may 94–96% na kahusayan, na sinamahan ng mga mineral wool insulation sleeves na nilagyan sa ibabaw ng mga banda, binabawasan ang radiated heat loss at mas mababa ang zone heating energy ng 15–30% kumpara sa mga uninsulated cast-aluminum band heaters. Nag-aalok na ngayon ang ilang malalaking machine builder ng insulated barrel heating bilang pamantayan sa mga makinang higit sa 90 mm.
Pamamahala ng Barrel at Temperature Zone
Ang tumpak na kontrol sa temperatura ng barrel ay hindi mapag-usapan sa isang production-grade na wire at cable extruder. Karamihan sa mga malalaking makina ay naghahati sa bariles sa apat hanggang anim na independiyenteng heating-and-cooling zone, bawat isa ay may sarili nitong resistance band heater, cooling blower (o water-jacket), at PID temperature controller. Ang kakayahang independiyenteng itakda at hawakan ang bawat zone sa loob ng ±1°C ng setpoint ay ang kinakailangan sa baseline.
- Zone 1 (Feed): Karaniwang itinatakda ang 20–40°C sa ibaba ng temperatura ng pagkatunaw upang maiwasan ang pag-bridging at matiyak ang solid-bed conveying
- Zone 2–3 (Transition): Unti-unting pag-rampa patungo sa temperatura ng pagkatunaw, na nagpapahintulot sa kontroladong plasticization nang hindi nag-overheat ang natunaw
- Zone 4–5 (Metering): Itakda sa o bahagyang mas mababa sa temperatura ng die para sa stable na melt pressure at output rate
- Adapter at Die Zone: Kadalasang independiyenteng kinokontrol; Ang pagkakapareho ng die zone sa buong katawan sa loob ng ±2°C ay kritikal para sa concentricity
- Cooling medium: Compressed air o water jacket cooling para maiwasan ang sobrang init sa matataas na bilis ng turnilyo
Ang pag-overshoot ng temperatura sa panahon ng pagsisimula ay isang madalas na pinagmumulan ng pagkasira ng tambalan at kontaminasyon ng die. Gumagamit ang modernong large scale wire extrusion machine controllers ng auto-tune PID algorithms at model predictive control (MPC) para sa mas mabilis na pag-init ng barrel na may minimal na overshoot—pagdadala ng 120 mm machine sa production temperature sa loob ng 45-60 minuto na may mas mababa sa 3°C overshoot kumpara sa 20-30°C overshoot na karaniwan sa mga mas lumang thyristor-controlled na machine.
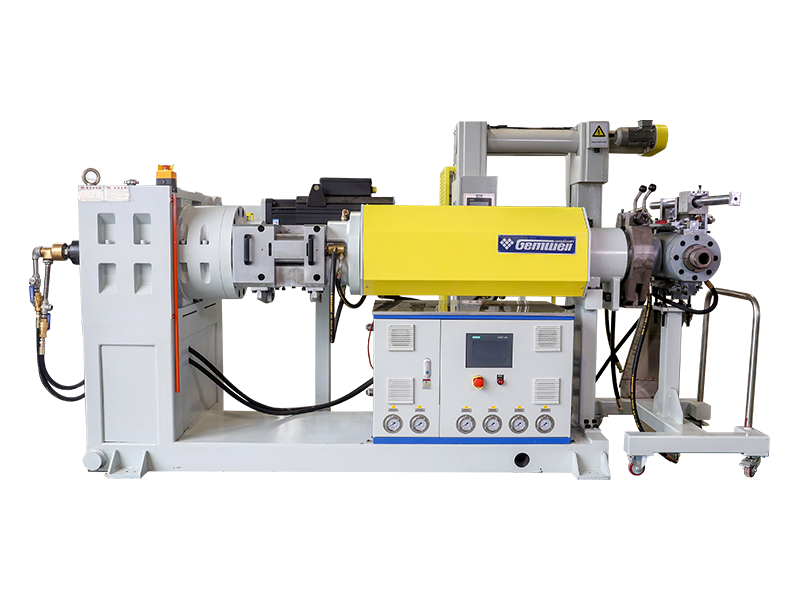
Inline na Quality Monitoring System
Pinagsasama ng modernong high-volume wire at cable extruder na mga linya ang maraming inline na pagsukat at mga sistema ng pagsubaybay na bumubuo ng data na ginagamit para sa parehong agarang kontrol sa proseso at pangmatagalang istatistikal na pamamahala ng kalidad. Isa ito sa pinakamabilis na umuusbong na bahagi ng industriya ng wire extrusion, na hinimok ng Industry 4.0 na mga kinakailangan sa koneksyon mula sa Tier 1 automotive OEM at grid operator.
Ang mga laser micrometer na nag-scan sa 2,000 Hz ay sumusukat sa panlabas na diameter at nakakakita ng oval na cross-section. Ang mga unit mula sa Zumbach, Sikora, at Beta LaserMike ay nagpapanatili ng ±0.001 mm na resolusyon. Ang data ay nagpapakain sa haul-off speed control loop para sa real-time na pagwawasto ng diameter.
Ang mga ultrasonic gauge (para sa mga opaque na cable) o X-ray system (para sa lahat ng uri ng cable) ay nagbibigay ng 360° na pagsukat sa kapal ng pader. Ang serye ng CENTERVIEW 8000 ng Sikora ay nagbibigay ng real-time na data ng eccentricity na may ±0.01 mm na kawalan ng katiyakan sa pagsukat para sa mga cable hanggang sa 60 mm OD.
Ang patuloy na capacitance monitor ay nakakakita ng mga insulation void at inclusions na hindi nakikita ng mga laser gauge. Ang mga high-voltage na spark tester ay naglalapat ng 0.5–25 kV (depende sa kapal ng pagkakabukod) upang makita ang mga pinhole. Nakakamit ng mga modernong system ang 100% na pagtuklas ng mga pinhole na higit sa 50 µm ang lapad sa bilis na hanggang 1,000 m/min.
Ang natutunaw na mga transduser ng presyon sa adaptor at ang die inlet ay sumusukat sa katatagan ng proseso. Ang rate ng output ay direktang proporsyonal sa presyon ng mamatay sa pare-parehong temperatura; ang pressure drift na higit sa 5% sa loob ng 30 minuto ay nagpapahiwatig ng problema sa proseso na nangangailangan ng pagsisiyasat. Ang mga natutunaw na thermocouple ay nagbibigay ng aktwal na temperatura ng pagkatunaw kaysa sa temperatura ng ibabaw ng bariles.
Mga Materyales na Pinoproseso sa Malalaking Wire Extrusion Machine
Ang isang large scale wire extrusion machine ay dapat na partikular na i-configure para sa tambalang pamilya na tatakbo nito. Ang iba't ibang polymer ay may iba't ibang rheological na gawi, thermal stability, at abrasion na katangian na nakakaapekto sa disenyo ng screw, barrel metalurgy, die material, at mga kinakailangan sa pagpapalamig.
| Tambalan | Temp ng Pagproseso (°C) | Tampok ng Key Screw | Barrel Metalurhiya | Pangunahing Aplikasyon |
|---|---|---|---|---|
| PVC (flexible) | 160–185 | Mababang paggugupit, mababang compression (2.5:1) | Chrome-plated o nitrided | Kawad ng gusali, kawad ng sasakyan |
| XLPE (crosslinkable PE) | 120–135 (die exit) | Barrier screw, mababang gupit | Bi-metallic (uri ng Xaloy 306) | MV/HV power cable insulation |
| HDPE | 180–230 | Mataas na compression (3.5: 1), hadlang | Standard na nitrided | Telecom cable, low-voltage jacketing |
| HFFR (puno ng ATH/MDH) | 190–220 | Mababang compression (2.2:1), mataas na L/D | Bi-metallic, hardened flight | Railway, dagat, tunnel cable |
| TPE / TPU | 170–210 | Pangkalahatang layunin, seksyon ng paghahalo | Standard na nitrided | Automotive, robotics flex cable |
| Mga Fluoropolymer (FEP, ETFE) | 300–380 | Maikling L/D (16:1), lumalaban sa kaagnasan | Inconel o Hastelloy na may linya | Aerospace, instrumentation wire |
Paano Suriin at Pumili ng Large Scale Wire Extrusion Machine
Ang pagpili ng production wire at cable extruder ay nangangailangan ng higit pa sa paghahambing ng mga naka-quote na rate ng output. Ang sumusunod na structured evaluation na proseso ay tumutulong sa mga procurement engineer na maiwasan ang mga pinakakaraniwang pagkakamali sa pagbili.
Tukuyin muna ang Product Matrix
Ilista ang bawat wire gauge, insulation material, at line speed na kakailanganin mo sa unang tatlong taon. Tinutukoy ng pinakamalawak na hanay ng produkto—hindi ang pinakakaraniwang produkto—ang detalye ng makina. Ang isang linyang na-optimize para sa 2.5 mm² PVC building wire sa 300 m/min ay maaaring hindi makapagpatakbo ng 95 mm² XLPE power cable, at ang isang linya na ginawa para sa HV cable ay hindi maaaring magpatakbo ng manipis na hook-up wire nang matipid. Maraming mamimili ang kulang sa pagtukoy sa pamamagitan ng pagsipi lamang sa kanilang pinakamataas na dami ng produkto.
Humiling ng Documented Screw Performance Data
Magtanong sa mga supplier ng mga curve na katangian ng turnilyo: output (kg/hr) kumpara sa bilis ng turnilyo (RPM) sa iyong partikular na compound at temperatura ng pagproseso. Magkakaroon ng data na ito ang mga kilalang tagagawa ng wire at cable extruder mula sa factory acceptance testing o na-publish na trial record. Ang inaangkin na rate ng output na walang bilis ng turnilyo at konteksto ng temperatura ay walang kahulugan.
Suriin ang Mga Rating ng Torque ng Gearbox
Ang gearbox ay madalas na naglilimita sa bahagi sa mga malalaking makina. Hilingin ang na-rate na torque sa Nm at ang safety factor na nauugnay sa peak torque output ng motor. Ang gearbox na na-rate para sa 1.0× motor peak torque na walang safety margin ay mabibigo nang maaga kapag nagpoproseso ng high-viscosity filled compound. Ang kasanayan sa industriya ay isang safety factor na 1.5× o mas mataas sa gearbox torque rating na may kaugnayan sa motor peak.
I-audit ang Arkitektura ng Control System
Tukuyin kung ang PLC at HMI system ng linya ay binuo sa isang bukas na arkitektura (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) o isang proprietary platform. Ang mga proprietary control system ay lumilikha ng pangmatagalang pag-asa sa orihinal na tagagawa ng kagamitan para sa mga update ng software, mga ekstrang bahagi, at mga pagbabago. Binibigyang-daan ng open architecture ang iyong engineering team na baguhin ang mga recipe at magdagdag ng mga sensor nang nakapag-iisa.
Magsagawa ng Factory Acceptance Test (FAT)
Ipilit ang isang factory acceptance test kasama ang iyong compound at ang iyong conductor. Patakbuhin ang makina nang hindi bababa sa apat na oras sa na-rate na bilis at sukatin ang pagkakaiba-iba ng diameter (CV%), eccentricity, at katatagan ng melt pressure. Hilingin na ang lahat ng data ng FAT ay isama sa dokumentasyon ng paghahatid. Ang mga supplier na lumalaban sa mga tuntunin ng FAT sa malakihang mga order ng wire extrusion machine ay isang makabuluhang signal ng panganib.
Pagsasama ng Automation at Industriya 4.0
Ang industriya ng wire at cable ay nasa ilalim ng matagal na presyon upang bawasan ang dependency ng operator at pataasin ang data traceability. Ang mga modernong large scale wire extrusion machine ay lalong inihahatid bilang ganap na automated na mga linya na may kakayahang pamamahala ng recipe, malayuang diagnostic, at pag-uulat ng produksyon nang walang manu-manong interbensyon sa pagitan ng mga changeover.
Pamamahala ng Recipe at Oras ng Pagbabago
Ang isang mahusay na naka-configure na large-scale wire at cable extruder na may digital recipe management ay maaaring magsagawa ng pagbabago ng produkto—paglipat mula sa isang wire gauge at compound patungo sa isa pa—sa wala pang 20 minuto kapag ang lahat ng parameter (bilis ng turnilyo, temperatura ng bariles, bilis ng paghatak, pag-igting ng pag-take-up) ay iniimbak at na-load bilang isang file ng recipe. Kung walang pamamahala sa recipe, ang mga pagbabago na nangangailangan ng manu-manong pagsasaayos ng 30–50 na mga parameter ay maaaring tumagal ng 90–120 minuto, na kumakatawan sa 12–20% na pagkawala ng kapasidad sa isang abalang tatlong-shift na linya na nagpapatakbo ng 15 pagpapalit ng produkto bawat linggo.
OPC-UA Connectivity at MES Integration
Ang protocol ng OPC Unified Architecture (OPC-UA) ay ang kasalukuyang pamantayan para sa pagkonekta ng data ng extrusion line sa antas ng halaman na Manufacturing Execution Systems (MES), ERP system, at cloud analytics platform. Ang isang malaking sukat na wire extrusion machine na nilagyan ng OPC-UA ay maaaring mag-stream ng screw speed, throughput, temperatura ng pagkatunaw, diameter, at mga resulta ng spark test sa real time sa isang central database, na nagpapagana ng shift-by-shift na proseso ng analytics at predictive maintenance trigger. Ang mga supplier ng automotive cable na naglilingkod sa mga customer ng Tier 1 sa Europe ay lalong hinihiling ng mga kinakailangan sa kalidad ng customer na magkaroon ng 100% OPC-UA na traceability sa meter ng output.
Predictive Maintenance sa High-Wear Components
Ang pagsuot ng tornilyo at bariles ay ang pangunahing gastos sa pagpapanatili sa isang malakihang wire extrusion machine. Ang mga sensor ng vibration sa gearbox, kasalukuyang trending ng motor, at melt pressure drift algorithm ay maaaring magbigay ng 200–400 oras na paunang babala bago umabot ang pagkasira ng screw sa punto ng kawalan ng katatagan ng output. Nag-aalok na ngayon ang ilang wire extruder OEM ng mga remote monitoring subscription kung saan ang kanilang engineering team ay nagsusuri ng data ng machine linggu-linggo at nagba-flag ng mga anomalya bago sila maging mga paghinto ng produksyon.
Nakadokumentong kaso: Ang isang medium-sized na wire manufacturer sa Southeast Asia ay nag-ulat ng 34% na pagbawas sa hindi planadong downtime pagkatapos ipatupad ang OPC-UA connectivity at isang remote monitoring subscription sa isang fleet ng tatlong malalaking linya ng extruder. Ang panahon ng pagbabayad ay tinatantya sa ilalim ng 8 buwan batay sa mga iniiwasang gastos sa downtime lamang.
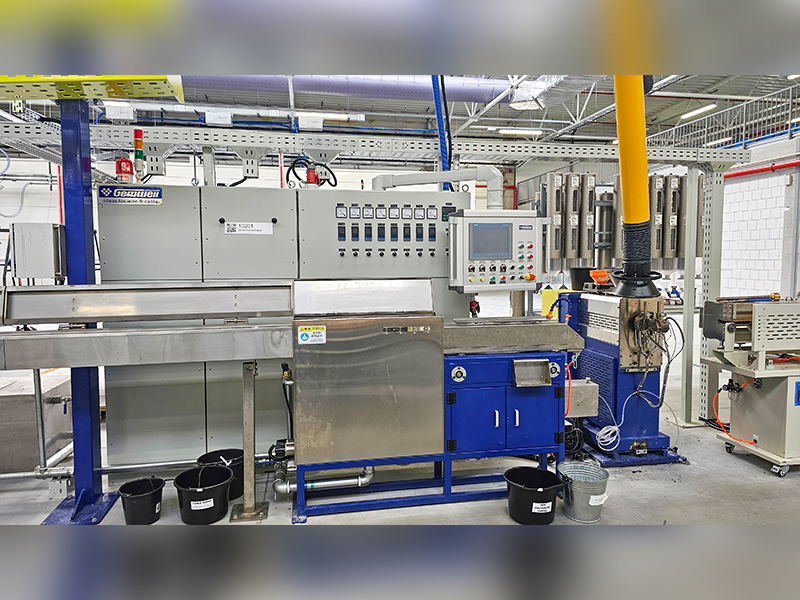
Mga Iskedyul sa Pagpapanatili at Pagpaplano ng Mga Bahagi ng Pagsuot
Ang isang large scale wire extrusion machine na tumatakbo ng tatlong shift, anim o pitong araw bawat linggo ay makakaipon ng 7,000–8,000 na oras ng pagpapatakbo bawat taon. Ang structured preventive maintenance ay ang nag-iisang pinakamahalagang salik sa pagpapanatili ng rate ng output at kalidad ng produkto na nagbibigay-katwiran sa pamumuhunan ng kapital.
Pang-araw-araw at Lingguhang Gawain
- Suriin at i-log ang mga temperatura ng barrel zone at ihambing sa mga setpoint
- Itala ang matunaw na presyon sa adaptor at mamatay; uso para sa drift
- Suriin ang cooling trough water clarity at conductivity
- Linisin ang spark test electrode at suriin ang electrode gap
- Lubricate ang caterpillar/capstan bearings ayon sa iskedyul ng OEM
- Suriin ang antas ng langis at temperatura ng gearbox
Mga Buwanang Gawain
- Hilahin ang turnilyo para sa visual na inspeksyon kung nagpoproseso ng mga nakasasakit na compound
- I-calibrate ang mga temperature controller laban sa isang certified reference thermocouple
- Subukan ang lahat ng mga interlock na pangkaligtasan (emergency stop, overload na proteksyon)
- I-flush at palitan ang cooling water filter
Mga Taunang Gawain at Wear Part Life
- Sukatin ang clearance ng paglipad ng tornilyo laban sa barrel bore; palitan kapag ang clearance ay lumampas sa 0.2–0.3% ng barrel diameter
- Full gearbox oil drain at refill na may OEM-specified grade
- Palitan ang mga barrel heater band (karaniwang buhay: 18,000–25,000 na oras)
- Palitan ang lahat ng thermocouple sensor (magiging makabuluhan ang drift pagkatapos ng 2-3 taon)
- Suriin ang kondisyon ng thrust bearing (karaniwang ang pagkabigo ay ang pinakamahal na pag-aayos sa isang malakihang makina)
Maaaring lumampas sa 30,000–40,000 oras ang buhay ng screw at barrel sa isang malaking wire extrusion machine na nagpapatakbo ng mga hindi napunong PE compound. Ang parehong makina na nagpapatakbo ng 60% ATH-filled na HFFR compound ay maaaring mangailangan ng pagpapalit ng turnilyo pagkatapos ng 4,000–6,000 na oras kung hindi tinukoy ang bi-metallic barrel at hardened-flight screws. Ang pagkakaiba sa halaga sa pagitan ng karaniwang turnilyo (~$8,000 para sa 120 mm) at isang ganap na bi-metallic wear-resistant na turnilyo (~$22,000) ay karaniwang mababawi sa wala pang isang taon sa pamamagitan ng pinababang dalas ng pagpapalit kapag nagpapatakbo ng mga abrasive filled compound.
Mga Nangungunang Manufacturer at Global Supply Landscape
Ang pandaigdigang merkado para sa malalaking wire extrusion machine ay ibinibigay ng pinaghalong European, North American, at Asian na mga tagagawa. Ang pag-unawa sa landscape ng supplier ay nakakatulong sa mga procurement team na i-benchmark ang presyo, antas ng teknolohiya, at kakayahan pagkatapos ng benta.
Mga benchmark ng presyo para sa large scale wire at cable extruder machine (screw diameter 90–120 mm, full line kasama ang cooling, take-up, at mga kontrol): Ang mga Chinese-built na linya ay nagsisimula sa humigit-kumulang $180,000–$450,000 USD para sa kumpletong linya ng wire ng gusali. Ang katumbas na European-built lines ay karaniwang $600,000–$1,500,000 USD. Para sa CCV o triple co-extrusion lines para sa HV cable, ang mga European package ay nagsisimula sa $3,000,000 USD at maaaring umabot sa $25,000,000 para sa kumpletong turnkey HV submarine cable extrusion system.
XLPE at High-Voltage Cable Extrusion: Mga Espesyal na Kinakailangan
Ang katamtaman at mataas na boltahe na XLPE insulated cable extrusion ay kumakatawan sa pinaka-technically demanding na segment ng large scale wire extrusion machine market. Ang mga kinakailangan ay naiiba sa pagbuo ng wire extrusion nang malaki kung kaya't ang isang planta na nagnanais na gumawa ng mga cable na may rating na higit sa 12 kV ay dapat na ituring ito bilang isang ganap na hiwalay na kategorya ng teknolohiya.
Mga Kinakailangan sa Kalinisan
Ang XLPE compound para sa mga cable na may rating na 30 kV at mas mataas ay dapat iproseso sa isang malinis na kapaligiran. Ayon sa IEC 60840, ang pagkakabukod para sa mga cable na higit sa 30 kV ay dapat na walang mga particle ng kontaminasyon na mas malaki kaysa sa 0.125 mm sa cross-section. Nangangailangan ito ng buong linya ng extrusion—mula sa compound silo hanggang sa die—na mailagay sa isang Class 10,000 (ISO 7) na malinis na silid, na may na-filter na suplay ng hangin, pinapanatili ang positibong presyon sa lahat ng oras, at lahat ng tauhan na may suot na walang lint na kasuotan. Ang paghawak ng compound ay gumagamit ng mga closed-transfer system upang maiwasan ang kontaminasyon mula sa ambient dust. Ang mga kinakailangang ito ay lubos na nagpapataas sa mga kinakailangan sa civil engineering at mekanikal para sa pag-install ng linya kumpara sa paggawa ng wire ng gusali.
Patuloy na Vulcanization (CV) Systems
Nangangailangan ang XLPE ng crosslinking pagkatapos ng extrusion, na ginagawa sa pamamagitan ng paglalantad sa insulated cable sa mataas na temperatura at presyon sa isang nitrogen-pressurized curing tube (CCV: catenary continuous vulcanization, o VCV: vertical continuous vulcanization). Ang mga CCV tube para sa HV cable ay karaniwang 80–200 metro ang haba, pinananatili sa 300–400°C at 10–20 bar nitrogen pressure. Ang catenary sag ng cable sa pamamagitan ng tube na ito ay dapat na tiyak na kontrolado upang maiwasan ang hugis-itlog na pagpapapangit ng malambot na uncured insulation. Gumagamit ang isang linya ng VCV ng patayong tubo (hanggang sa 300 metro ang taas, na nangangailangan ng nakalaang gusali ng tore) na ganap na nag-aalis ng catenary sag, na ginagawa itong mas gustong teknolohiya para sa mga cable na 132 kV at mas mataas. Ang mga linya ng VCV para sa EHV cable ay maaaring nagkakahalaga ng EUR 15–30 milyon para sa kumpletong pag-install.
Degassing Pagkatapos ng Crosslinking
Ang crosslinked XLPE insulation ay naglalaman ng mga byproduct ng peroxide decomposition process (methane, acetophenone, at cumyl alcohol para sa DCP-crosslinked system). Ang mga byproduct na ito ay dapat na diffused out sa insulation sa heated degassing chamber (karaniwang 70–80°C sa loob ng 5–30 araw depende sa cable diameter) bago mailapat ang cable accessory (joints, terminations). Ang hindi sapat na pag-degas ng XLPE insulation ay nagreresulta sa pag-iipon ng space charge na maaaring magdulot ng napaaga na dielectric failure. Ang degassing ang kadalasang bottleneck sa rate ng produksyon para sa mga tagagawa ng HV cable—ang pagbuo ng sapat na kapasidad ng chamber upang tumugma sa extrusion na output ay nangangailangan ng malaking pamumuhunan sa bodega na kinokontrol ng temperatura.
Mga Trend sa Market na Nagtutulak sa Large Scale Wire Extrusion Machine Investment
Ang pag-unawa sa mga macro drivers ng demand ay nakakatulong sa mga planner ng planta sa laki at oras ng mga bagong pamumuhunan sa linya nang tama.
Grid Modernization at Renewable Energy
Ang pandaigdigang paglipat ng enerhiya ay nagtutulak ng walang uliran na pangangailangan para sa high-voltage at extra-high-voltage cable. Tinatantya ng International Energy Agency (IEA) sa ulat nitong 2023 Electricity Grids and Secure Energy Transitions na ang pagkamit ng net-zero emissions sa 2050 ay nangangailangan 80 milyong km ng bagong grid cable pagsapit ng 2040—humigit-kumulang dalawang beses ang haba ng lahat ng cable na naka-install hanggang sa kasalukuyan. Lumilikha ito ng pamumuhunan sa mga bagong linya ng HV at EHV cable sa mga producer sa buong Europe, North America, at Asia.
Pagpapalawak ng Sasakyang De-kuryente
Ang produksyon ng EV ay humihimok ng demand para sa mataas na temperatura, manipis na pader na automotive wire na may kakayahang pangasiwaan ang mas mataas na kasalukuyang densidad sa mas magaan na mga harness. Ang mga wire compound gaya ng cross-linked ETFE at silicone-insulated wire na may rating na 175°C at mas mataas ay lumalaki sa double-digit na mga rate. Ang mga linya ng automotive wire extruder na na-optimize para sa mga specialty compound na ito ay isang priority investment para sa mga harness manufacturer sa Mexico, Morocco, at Eastern Europe na nagsusuplay ng mga European at American OEM.
Imprastraktura ng Fiber Optic
Ang mga pandaigdigang fiber-to-the-premises (FTTP) buildout programs sa US (BEAD program: $42.45 billion), EU (Gigabit Infrastructure Act target: 1 Gbps sa lahat ng EU households pagsapit ng 2030), at ang pagbuo ng mga market ay nagtutulak ng cable sheath at buffer tube extrusion capacity ng mga karagdagan. Gumagamit ang mga linyang ito ng wire at cable extruder na inangkop para sa fiber optic buffer at mga application ng jacket, na karaniwang nagpapatakbo ng HDPE o LSZH compound sa 200–600 m/min.
Reshoring at Supply Chain Localization
Ang mga pagkagambala sa supply chain pagkatapos ng 2020 at geopolitical na mga alalahanin ay nag-udyok sa mga tagagawa ng wire at cable sa North America at Europe na mamuhunan sa kapasidad ng domestic production na dati nang na-offshore. Ang trend na ito ay lumilikha ng isang wave ng mga bagong large scale wire extrusion machine installation sa mga merkado na hindi nakakita ng greenfield wire plant investment sa loob ng dalawang dekada.
 Kaugnay Mga produkto