E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Compact Extrusion Wire Machine: Ang Direktang Sagot
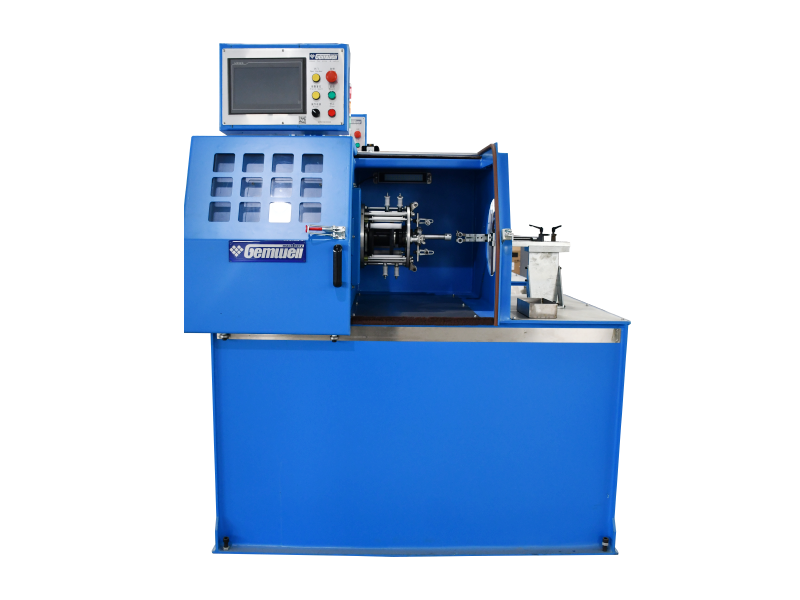
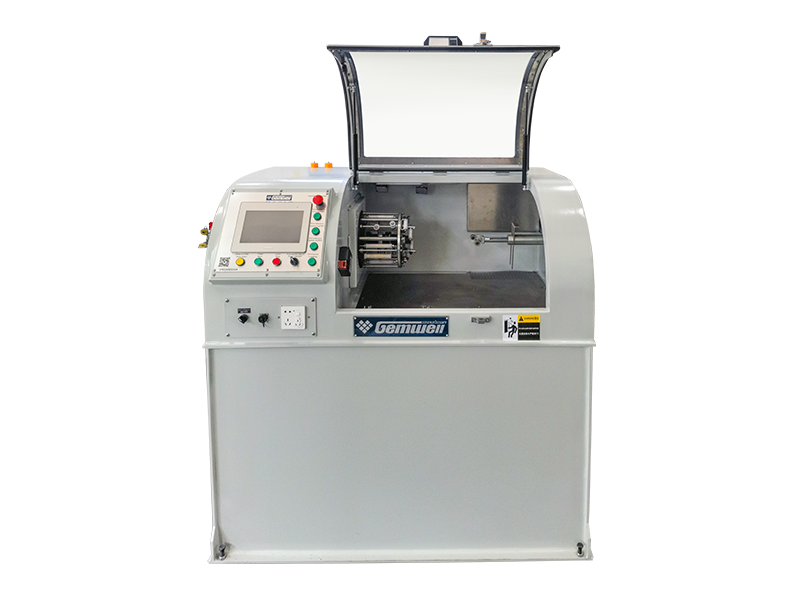
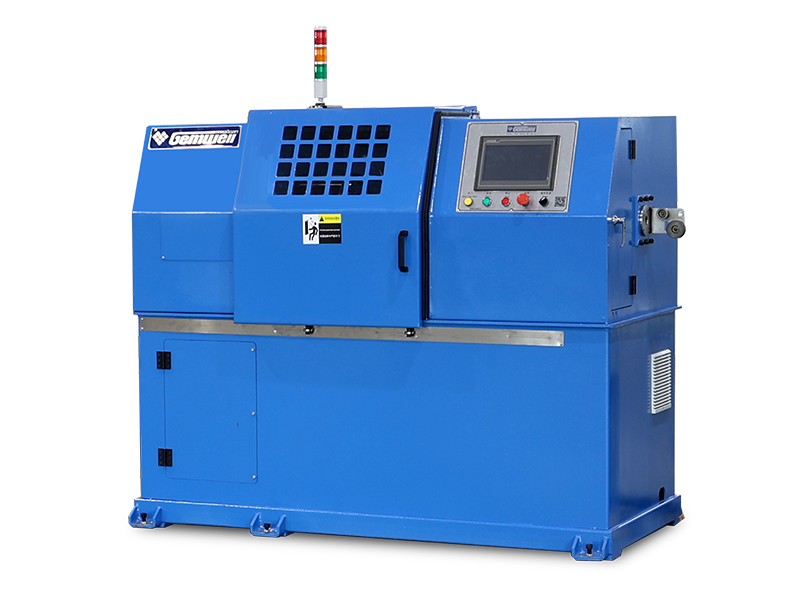
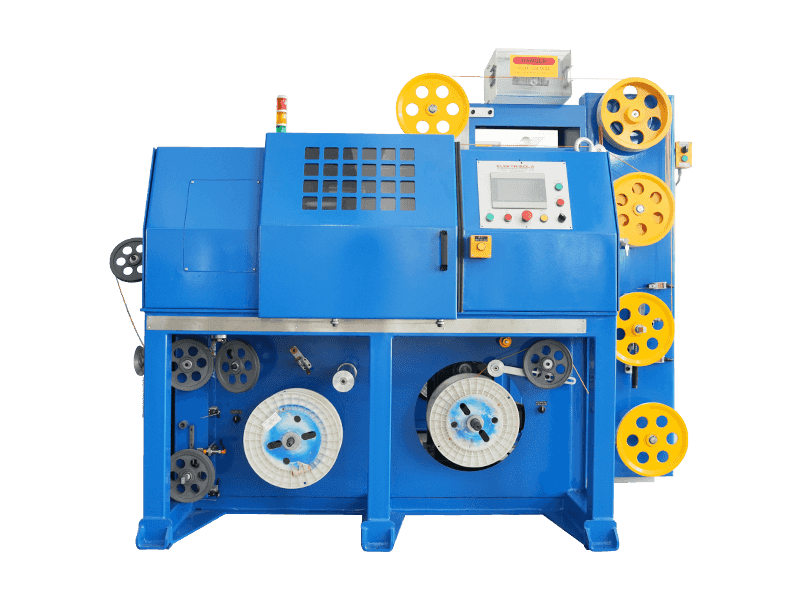
Ang compact extrusion wire machine ay isang space-saving cable extrusion machine na binuo para maglapat ng insulation o jacketing layers sa wire at cable conductors nang walang floor footprint ng tradisyonal na linya ng produksyon. Karamihan sa mga compact unit ay magkasya sa loob ng 8 hanggang 15 square meters habang naghahatid pa rin ng mga bilis ng output sa pagitan ng 80 at 400 metro kada minuto, depende sa diameter ng conductor at materyal. Para sa mga workshop na may limitadong espasyo sa sahig, low-to-mid volume run, o madalas na pagbabago ng materyal, isang compact extrusion wire machine ang praktikal na sagot dahil pinapaikli nito ang oras ng pag-setup, binabawasan ang materyal na basura sa panahon ng startup, at hinahayaan ang isang operator na pamahalaan ang buong linya sa halip na nangangailangan ng maraming tao na crew.
Ang natitirang bahagi ng gabay na ito ay naghahati-hati kung paano nakaayos ang mga makinang ito, kung ano ang naghihiwalay sa isang maaasahang compact cable extrusion machine mula sa isang underpowered, at kung paano itugma ang mga detalye ng makina sa iyong aktwal na mga pangangailangan sa produksyon.
Paano Nabubuo ang Compact Extrusion Wire Machine
Ang bawat compact extrusion wire machine ay nagbabahagi ng parehong core sequence bilang mas malaki cable extrusion machine mga linya, naka-condensed lamang sa isang mas mahigpit na mekanikal na layout. Ang konduktor ay nagbabayad mula sa isang reel stand, dumaan sa isang preheater, pumapasok sa extruder crosshead kung saan inilalapat ang molten polymer, pagkatapos ay gumagalaw sa pamamagitan ng paglamig, isang spark tester o diameter gauge, at sa wakas ay isang take-up reel.
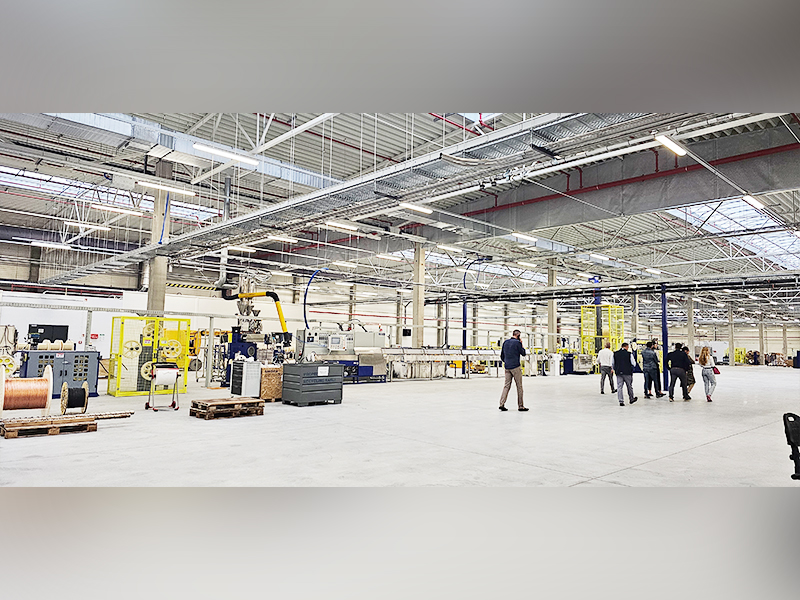
Ang ginagawang "compact" ng isang unit ay hindi isang pagbawas sa mga functional na hakbang ngunit isang muling pagdidisenyo ng kung paano kumonekta ang mga hakbang na iyon. Karaniwang isinasama ng mga compact machine ang preheater at extruder base sa isang shared frame, gumagamit ng vertical o stacked cooling trough sa halip na isang mahabang pahalang, at pinagsama ang haul-off at take-up sa iisang drive cabinet. Binabawasan nito ang haba ng linya ng humigit-kumulang 40 hanggang 60 porsiyento kumpara sa isang karaniwang configuration na humahawak sa parehong hanay ng wire gauge.
| Uri ng Linya | Ang haba | Kailangan ng mga Operator | Saklaw ng Kawad |
|---|---|---|---|
| Compact extrusion wire machine | 3 hanggang 6 na metro | 1 | 0.1mm hanggang 6mm |
| Karaniwang cable extrusion machine | 10 hanggang 18 metro | 2 hanggang 3 | 0.1mm hanggang 25mm |
Disenyo ng Screw at Bakit Ito Nagpapasya sa Kalidad ng Output
Ang extruder screw ay ang nag-iisang bahagi na tumutukoy kung ang isang compact extrusion wire machine ay gumagawa ng pare-parehong kapal ng pader o nagkakaroon ng mga problema sa eccentricity sa bilis. Karaniwang gumagamit ang mga compact na makina ng single-screw extruder na may L/D ratio sa pagitan ng 20:1 at 25:1, na mas maikli kaysa sa 25:1 hanggang 30:1 na ratio na makikita sa mga full-size na linya, dahil ang mas maikling barrel ay tumutugma sa mas maliit na housing ng motor nang hindi sinasakripisyo ang pagkakapareho ng pagkatunaw para sa mga wire gauge na mas mababa sa 6mm.
Tatlong Sona na Mahalaga
- Feed zone: hinihila ang solid pellets pasulong at sinimulan ang compaction
- Compression zone: unti-unting natutunaw ang materyal habang binabawasan ang lalim ng channel
- Metering zone: nagpapatatag ng presyon at naghahatid ng pare-parehong daloy ng pagkatunaw sa crosshead
Ang hindi magandang tugmang disenyo ng tornilyo ay sanhi sumisikat , na lumalabas bilang diameter ng wire na nagbabago ng higit sa 0.02mm kasama ang parehong spool. Ang mga mamimili na naghahambing ng mga makina ay dapat humingi ng isang sample na reel cut at sukatin sa tatlong punto upang kumpirmahin ang pagkakapare-pareho bago gumawa sa isang pagbili.
Mga Configuration ng Cooling Trough para sa Masikip na Lugar
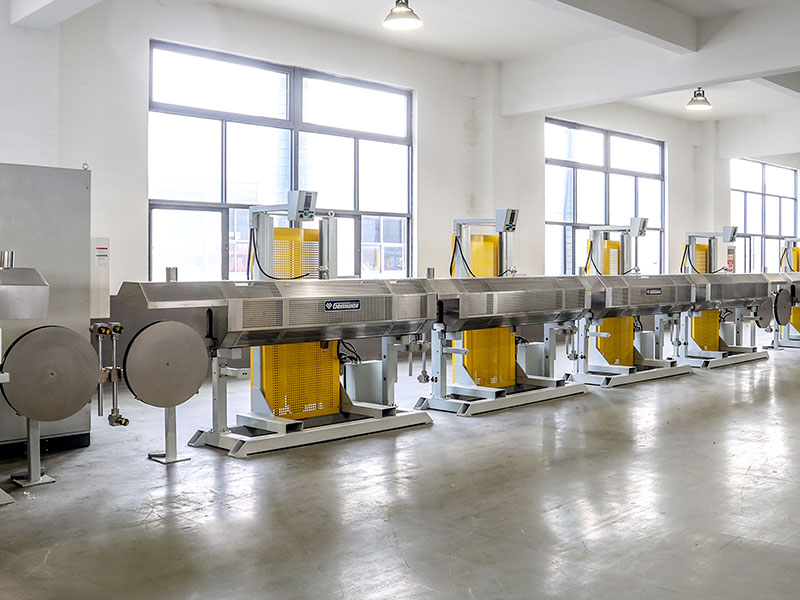
Ang paglamig ay kung saan ang disenyo ng compact extrusion wire machine ay mas nakikitang nag-iiba mula sa mga nakasanayang layout. Dahil ang mga pahalang na labangan ay nangangailangan ng haba upang unti-unting mawala ang init, ang mga compact unit sa halip ay umaasa sa isa sa tatlong paraan:
- Multi-zone short trough na may hiwalay na mainit at malamig na seksyon ng tubig upang mapabilis ang pagbaba ng temperatura sa loob ng mas maikling distansya
- Mag-spray ng mga cooling tunnel na gumagamit ng nozzle arrays sa halip na isang submersion bath, na pinuputol ang kinakailangang haba ng hanggang 50 porsyento
- Vertical drop cooling, kung saan ang wire ay naglalakbay pababa sa isang stacked chamber sa halip na pahalang
Para sa PVC at PE insulated wire na wala pang 4mm, ang spray cooling tunnel na 2 hanggang 3 metro ay makakamit ang parehong cooling effect gaya ng 5-meter submersion trough, ayon sa mga tipikal na line-speed benchmark na ginagamit ng mga cable machinery integrators. Ito ang pangunahing dahilan kung bakit maaaring tumugma ang mga compact cable extrusion machine unit sa mga bilis ng output na malapit sa mga karaniwang linya sa kabila ng mas maliit na frame.
Mga Control System: Ano ang Naghihiwalay sa Basic Sa Maaasahan
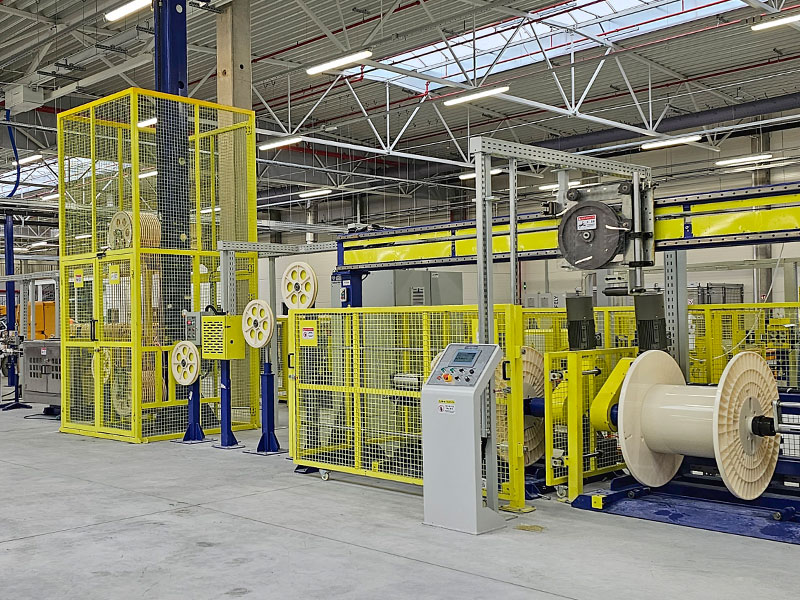
Ang arkitektura ng kontrol ay kadalasang ang pinaka-hindi napapansing kadahilanan kapag sinusuri ang isang compact extrusion wire machine. Ang isang pangunahing yunit ay tumatakbo sa relay logic na may mga manu-manong pagsasaayos ng dial para sa temperatura at bilis ng linya. Ang isang maaasahang unit ay tumatakbo sa isang PLC na may touchscreen na HMI, na nagpapahintulot sa mga operator na mag-imbak ng mga recipe para sa iba't ibang mga wire gauge at maalala kaagad ang mga ito sa panahon ng mga pagbabago.
| Tier | Paraan ng Pagsasaayos | Imbakan ng Recipe | Oras ng Pagbabago |
|---|---|---|---|
| Pangunahing lohika ng relay | Mga manu-manong dial | wala | 25 hanggang 40 minuto |
| Mid-tier na PLC | Digital touchscreen | Hanggang 10 recipe | 8 hanggang 12 minuto |
| Advanced na PLC na may closed-loop diameter control | Awtomatikong pagwawasto | Walang limitasyon, naka-network | Wala pang 5 minuto |
Ang kontrol sa diameter ng closed-loop ay nararapat na espesyal na pansin. Gumagamit ang system na ito ng laser gauge na nakaposisyon pagkatapos ng yugto ng paglamig upang sukatin ang diameter ng wire sa real time at awtomatikong inaayos ang bilis ng paghatak o extruder RPM upang itama ang drift bago ito maging scrap. Ang mga linyang walang feature na ito ay karaniwang nagpapatakbo ng mga scrap rate sa pagitan ng 3 at 6 na porsyento , habang pinababa ng mga linyang may closed-loop na kontrol iyon sa ilalim ng 1 porsiyento sa karamihan ng mga naiulat na kaso mula sa mga pasilidad sa pagmamanupaktura ng cable.
Material Compatibility sa Mga Karaniwang Application
Ang isang compact extrusion wire machine ay hindi isang materyal na tool. Ang parehong crosshead at screw configuration na gumagana nang perpekto para sa PVC ay hindi maganda ang pagganap sa mga materyales na may iba't ibang katangian ng pagkatunaw. Ang pagtutugma ng materyal sa setup ng makina ay mahalaga bago magsimula ang pagpaplano ng produksyon.
PVC Insulation
Ang PVC ay nananatiling pinakakaraniwang materyal na pinapatakbo sa mga compact na linya dahil ang window ng temperatura ng pagproseso nito, sa pangkalahatan ay 160°C hanggang 190°C, ay mapagpatawad at pinahihintulutan ang maliit na pagkakaiba-iba ng bilis ng turnilyo nang walang malalaking depekto. Ito ang default na panimulang punto para sa pangkalahatang wire ng gusali at mga application na mababa ang boltahe.
Polyethylene at Cross-Linked Polyethylene
Ang PE at XLPE ay nangangailangan ng mas mahigpit na kontrol sa temperatura, karaniwang nasa loob ng 5°C band, dahil ang mga materyales na ito ay mas sensitibo sa shear heating. Ang isang compact extrusion wire machine na tumatakbo sa XLPE ay dapat na may nakalaang cooling zone na hiwalay sa pangunahing labangan upang pamahalaan ang proseso ng pag-crosslink kung kasama sa linya ang yugtong iyon.
TPE at Low-Smoke Compounds
Ang mga thermoplastic elastomer at low-smoke na zero-halogen compound na ginagamit sa transportasyon at marine cable ay nangangailangan ng mas mababang shear screw profiles upang maiwasan ang nakakasira ng flame-retardant additives. Ang pagpapatakbo ng mga compound na ito sa isang tornilyo na idinisenyo para sa karaniwang PVC ay kadalasang nagiging sanhi ng nakikitang streaking o pagkawalan ng kulay sa tapos na jacket.
Pagpapalaki ng Machine sa Aktwal na Dami ng Produksyon Mo
Ang overbuying capacity ay isa sa mga pinakakaraniwang pagkakamali kapag pumipili ng compact extrusion wire machine. Ang pagtutugma ng machine throughput sa makatotohanang pang-araw-araw na output ay pumipigil sa parehong nasayang na kapital at kulang sa lakas na mga bottleneck.
Bilang sanggunian sa pagpaplano: ang isang maliit na workshop na gumagawa ng 1,000 hanggang 3,000 metro bawat araw ng thin-gauge wire (sa ilalim ng 2mm) ay mahusay na pinaglilingkuran ng 65mm o 75mm single-screw compact unit. Ang isang pasilidad na nagta-target ng 5,000 hanggang 10,000 metro bawat araw sa hanay na 2mm hanggang 6mm ay karaniwang nangangailangan ng 90mm hanggang 100mm na diameter ng tornilyo na may mas malakas na drive motor, kadalasan sa saklaw na 30kW hanggang 45kW, upang mapanatili ang throughput na iyon nang hindi nag-overheat ang pagkatunaw.
Ang bilis ng linya lamang ay isang mapanlinlang na numero nang walang konteksto. Ang isang makina na ina-advertise sa 300 metro kada minuto sa isang 0.5mm wire ay hindi tatakbo kahit saan malapit sa bilis na iyon sa isang 4mm conductor, dahil ang mas malalaking diameter ay nangangailangan ng mas makapal na insulation wall at samakatuwid ay mas mabagal na paghatak upang mapanatili ang tamang paglamig. Palaging humiling ng mga numero ng bilis na nakatali sa isang partikular na wire gauge at kapal ng pader, hindi isang solong numero ng kumot.
Mga Pattern ng Pagpapanatili na Nagpahaba ng Buhay ng Serbisyo
Ang mga compact na makina ay tumatakbo nang mas mainit kumpara sa laki ng kanilang frame dahil ang mga bahagi ay magkakalapit, na nangangahulugang ang pamamahala ng init at regular na pagpapanatili ay mas mabigat kaysa sa mga karaniwang linya na may pagitan.
- Linisin ang screen pack at breaker plate sa bawat pagbabago ng materyal upang maiwasan ang pagtaas ng presyon na pumipigil sa drive motor
- Siyasatin ang crosshead die at pag-align ng tip linggu-linggo, dahil ang mga compact frame ay may mas kaunting tolerance para sa thermal expansion drift
- Suriin ang rate ng daloy ng tubig sa paglamig buwan-buwan, dahil ang pagtaas ng sukat sa isang mas maikling labangan ay may proporsyonal na mas malaking epekto sa kahusayan sa paglamig
- Palitan ang mga haul-off na sinturon o mga track ng caterpillar batay sa pagkasuot, hindi sa isang nakapirming iskedyul ng kalendaryo, dahil ang rate ng pagsusuot ay lubos na nakadepende sa wire surface friction
Ang mga pasilidad na sumusunod sa isang nakadokumentong changeover na gawain sa paglilinis ay nag-uulat ng mas kaunting mga hindi planadong paghinto kaysa sa mga umaasa sa reaktibong pagpapanatili, batay sa mga karaniwang pattern na naobserbahan sa mga small-to-mid scale na mga operasyon ng produksyon ng wire.
Mga Madalas Itanong
Anong wire diameter range ang kayang hawakan ng compact extrusion wire machine?
Karamihan sa mga compact na unit ay sumasaklaw sa 0.1mm hanggang 6mm na conductor diameter, na umaangkop sa malaking mayorya ng building wire, automotive wire, at low-voltage control cable application. Sa pangkalahatan, ang mga mas malalaking diameter ay nangangailangan ng isang karaniwang, hindi compact na linya.
Gaano karaming espasyo sa sahig ang talagang kailangan ng isang compact cable extrusion machine?
Ang karaniwang compact line, kabilang ang payoff stand, extruder, cooling section, at take-up, ay nangangailangan ng humigit-kumulang 8 hanggang 15 square meters ng floor area, kumpara sa 25 hanggang 40 square meters para sa karaniwang configuration na sumasaklaw sa parehong saklaw ng gauge.
Maaari bang magpatakbo ang isang operator ng compact extrusion wire machine nang mag-isa?
Oo. Ang pinagsamang control cabinet at pinaikling haba ng linya ay partikular na idinisenyo upang masubaybayan ng isang sinanay na operator ang kabayaran, mga parameter ng extrusion, at pagkuha nang hindi nangangailangan ng pangalawang tao na nakatalaga sa isang hiwalay na control point.
Ano ang karaniwang saklaw ng kapangyarihan ng motor para sa mga makinang ito?
Ang mas maliliit na 65mm screw unit ay karaniwang gumagamit ng 15kW hanggang 22kW na pangunahing drive motor, habang ang 90mm hanggang 100mm screw unit na ginagamit para sa mas makapal na wire ay karaniwang nangangailangan ng 30kW hanggang 45kW upang mapanatili ang stable na output sa ilalim ng load.
Ang isang compact machine ba ay nagsasakripisyo ng bilis ng output kumpara sa isang karaniwang linya?
Hindi makabuluhang para sa mas manipis na mga gauge. Sa spray cooling o multi-zone troughs, ang mga compact na linya na tumatakbo sa wire na wala pang 4mm ay maaaring umabot sa 80 hanggang 400 metro kada minuto, maihahambing sa mga karaniwang linya sa parehong hanay ng gauge, kahit na mas malaki pa rin ang diameter na higit sa 10mm na mas mahahabang mga karaniwang cooling section.
Gaano katagal ang isang tipikal na materyal o pagpapalit ng kulay?
Sa isang mid-tier na PLC at mga nakaimbak na recipe, ang pagpapalit ay karaniwang tumatagal ng 8 hanggang 12 minuto. Ang mga makina na may advanced na closed-loop na kontrol at naka-network na imbakan ng recipe ay maaaring dalhin ito sa ilalim ng 5 minuto.
 Kaugnay Mga produkto