E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ano ang Extruding Machine sa Wire at Cable Production
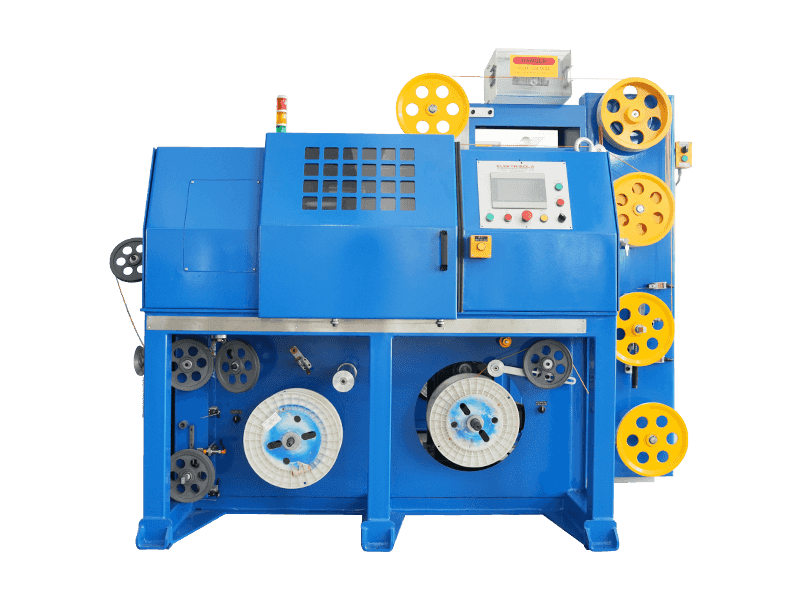
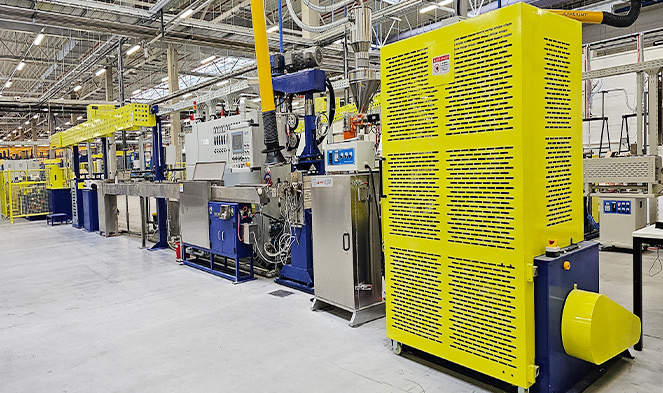
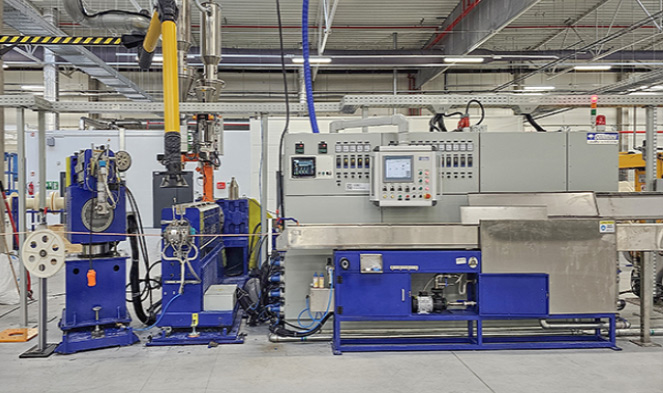
Isang extruding machine — partikular na a wire at cable extruder — ay ang sentral na piraso ng kagamitan na ginagamit upang maglapat ng tuluy-tuloy na layer ng insulating o jacketing material sa isang metal conductor. Sa praktikal na mga termino, nangangahulugan ito ng pagtunaw ng isang thermoplastic compound tulad ng PVC, XLPE, o LSZH sa loob ng isang pinainit na bariles, pagkatapos ay pinipilit ang tinunaw na materyal sa pamamagitan ng isang crosshead die na bumabalot dito nang pantay-pantay sa paligid ng isang gumagalaw na tanso o aluminum wire. Ang resulta ay isang insulated conductor na ginawa sa isang solong, walang patid na pass sa bilis na maaaring lumampas sa 1,200 metro kada minuto sa fine-gauge na mga linya ng data cable.
Ang extruding machine ay ang backbone ng bawat wire at cable factory sa buong mundo. Kung wala ito, ang mga hilaw na konduktor ng tanso o aluminyo ay hindi maaaring ma-insulated, at walang natapos na cable — maging isang power supply cord, isang Cat 6A Ethernet cable, o isang submarine high-voltage line — ang maaaring gawin. Ang bawat wire at cable extruder ay gumaganap ng parehong pangunahing gawain: ang pag-convert ng mga solidong plastic pellet o pulbos sa isang tiyak na kinokontrol na tunaw na daloy, pagkatapos ay idedeposito ang daloy na iyon sa isang konduktor sa pare-parehong kapal ng pader, concentricity, at kalidad ng ibabaw.
Ang kritikal na pagkakaiba sa pagitan ng wire at cable extruder at isang generic na plastics extrusion machine ay ang crosshead die assembly. Habang itinutulak ng karaniwang profile extruder ang materyal sa isang nakapirming die, nire-redirect ng wire at cable extruder ang natutunaw na 90 degrees (o in-line sa ilang configuration) upang palibutan ang isang gumagalaw na conductor. Ang disenyo ng crosshead na ito ang ginagawang posible ang pagkakabukod ng wire sa bilis ng produksyon — at kung bakit ang engineering ng wire at cable extruder ay parehong mas kumplikado at mas dalubhasa kaysa sa anumang iba pang kategorya ng plastics machine.
Paano a Wire at Cable Extruder Works: Ang Kumpletong Proseso
Ang pag-unawa sa kung paano gumagana ang isang extruding machine mula simula hanggang matapos ay mahalaga para sa sinumang nagsusuri, bibili, o nagpapanatili ng wire at cable extrusion line. Ang proseso ay tuloy-tuloy — hindi tulad ng injection molding, ang isang maayos na tumatakbong extruder ay hindi tumitigil sa kalagitnaan ng produksyon — at ang bawat subsystem ay direktang nagpapakain sa susunod.
Pay-Off at Conductor Feed
Ang hubad na copper o aluminum conductor ay nag-aalis ng spool mula sa isang reel sa pay-off unit, dumadaan sa isang straightener upang alisin ang coil set, at opsyonal sa pamamagitan ng isang pre-heater na nagpapainit sa ibabaw ng conductor sa 60–120°C. Ang pre-heating ay nagpapabuti sa pagdirikit sa pagitan ng insulation at conductor, na partikular na mahalaga para sa XLPE power cable kung saan ang tambalan ay dapat na nakadikit sa ibabaw ng metal.
Pagpapakain at Pag-plastic sa Barrel
Ang mga pellet o pulbos ay nahuhulog mula sa hopper papunta sa feed throat sa likuran ng extruder barrel. Ang umiikot na tornilyo ay naghahatid ng materyal pasulong sa pamamagitan ng unti-unting mas mainit na mga barrel zone — para sa karaniwang PVC ang mga ito ay mula 150°C sa feed zone hanggang 180°C malapit sa die. Tinutukoy ng geometry ng tornilyo kung gaano lubusang natutunaw at na-homogenize ang tambalan. Para sa PVC, ang tornilyo na may L/D ratio na 20:1 hanggang 25:1 at isang compression ratio na malapit sa 3:1 ay karaniwan. Ang XLPE para sa medium-voltage na cable ay nangangailangan ng mas mahabang 30:1 L/D screw upang maiwasan ang napaaga na crosslinking sa barrel.
Crosshead Die — Paglalapat ng Insulation sa Conductor
Ang molten compound ay lumabas sa bariles at pumapasok sa crosshead, kung saan ito ay nire-redirect sa paligid ng papasok na konduktor. Ang isang torpedo o deflector sa loob ng crosshead ay naghahati sa natutunaw na daloy at pinagsasama-sama ito sa paligid ng wire. Mayroong dalawang mga diskarte sa tooling: tool ng presyon , kung saan ang natutunaw ay nakikipag-ugnayan sa konduktor sa loob ng die sa ilalim ng presyon (ginagamit para sa mga aplikasyon ng pagkakabukod na nangangailangan ng pagdirikit, tulad ng XLPE power cable), at kagamitan sa tubo , kung saan lumalabas ang natutunaw bilang isang tubo na bumababa sa konduktor pagkatapos ng die (karaniwan para sa maluwag na mga jacket sa mga multi-core na cable).
Pagpapalamig, Pagsukat, at Take-Up
Ang bagong insulated na konduktor ay pumapasok sa isang labangan na nagpapalamig ng tubig. Ang isang 1 mm wall PVC conductor na tumatakbo sa 200 m/min ay karaniwang nangangailangan ng 20–30 metro ng aktibong paglamig upang ganap na tumigas nang walang dimensional drift. Laser diameter gauge, spark tester (1 kV hanggang 15 kV depende sa klase ng insulation), at capacitance monitor ay patuloy na tumatakbo sa linya. Kinokontrol ng isang capstan haul-off unit ang bilis ng linya na may ±0.1% na katumpakan ng bilis bago ang natapos na cable ay idikit sa isang take-up reel.
 Kaugnay Mga produkto