E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Paano Ginagawa ang Fiber Optic Cable: Ang Maikling Sagot
Ang fiber optic cable ay ginawa sa pamamagitan ng pagguhit ng ultra-pure silica glass sa manipis na buhok na mga hibla na tinatawag na optical fibers, pinahiran ang mga ito ng mga protective polymer layer, pinagsama ang mga ito sa isang core assembly, at sa wakas ay naglalabas ng panlabas na jacket sa paligid ng buong istraktura gamit ang wire at cable extruder. Ang resulta ay isang cable na may kakayahang magpadala ng data sa bilis ng liwanag sa mga distansyang sampu-sampung kilometro na halos walang pagkawala ng signal.
Ang buong proseso ng pagmamanupaktura ay sumasaklaw sa maramihang lubos na kinokontrol na yugto — mula sa chemical vapor deposition ng silica preforms, hanggang sa mga fiber drawing tower na tumatakbo sa higit sa 2,000°C, hanggang sa mga linya ng jacketing kung saan ang isang wire at cable extruder naglalapat ng mga polymer coating sa bilis na lampas sa 1,000 metro kada minuto . Ang bawat yugto ay nangangailangan ng tumpak na kagamitan, mahigpit na pagpapaubaya, at mahigpit na kontrol sa kalidad.
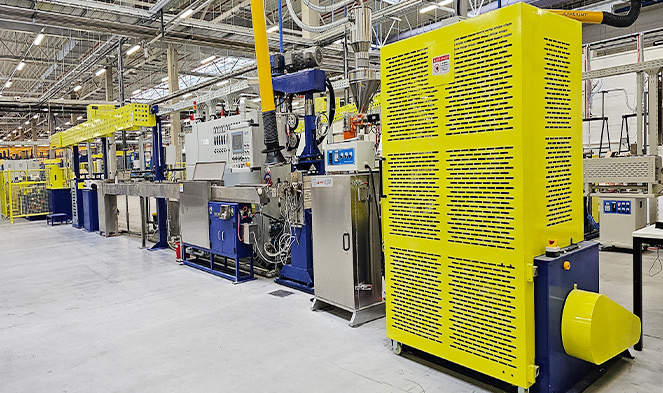
Mga Hilaw na Materyales: Kung Saan Talaga Ginawa ang Fiber Optic Cable
Ang optical fiber sa gitna ng bawat cable ay nagsisimula sa silicon tetrachloride (SiCl₄) o silicon dioxide (SiO₂) ng hindi pangkaraniwang kadalisayan — karaniwang 99.9999% o mas mataas. Kahit na ang isang solong metal na karumihan sa antas ng parts-per-billion ay maaaring magkalat ng liwanag at mabawasan ang kalidad ng transmission. Sa tabi ng silica, ang mga dopant tulad ng germanium dioxide (GeO₂) ay idinaragdag sa core upang itaas ang refractive index nito nang bahagya sa itaas ng cladding, na lumilikha ng kabuuang panloob na pagmuni-muni na nagpapanatili ng liwanag na nakulong sa loob ng fiber.
Higit pa sa salamin, ang natapos na cable ay naglalaman ng ilang iba pang mga kategorya ng materyal:
- Pangunahing patong: Ang isang malambot na UV-curable na acrylate ay direktang inilapat sa ibabaw ng salamin upang i-cushion ang mga microbends at protektahan ang ibabaw mula sa kahalumigmigan.
- Pangalawang patong: Isang mas matigas na acrylate layer na nagbibigay ng fiber mechanical strength at abrasion resistance.
- Mga buffer tube o masikip na buffer: Ang mga disenyo ng maluwag na tubo ay gumagamit ng mga tubo na puno ng gel na PBT (polybutylene terephthalate); Ang mga disenyong may masikip na buffer ay gumagamit ng nylon o PVDF na naka-extruded nang direkta sa ibabaw ng hibla.
- Mga miyembro ng lakas: Aramid yarn (Kevlar), glass-reinforced plastic (GRP) rods, o steel wire depende sa uri ng cable at aplikasyon.
- Panlabas na jacket: Low-smoke zero-halogen (LSZH) polyethylene, PVC, o polyurethane, na inilapat ng wire at cable extruder at pinili batay sa kapaligiran ng pag-install.
Tinutukoy ng partikular na kumbinasyon ng mga materyales na ito kung ang natapos na produkto ay isang panloob na patch cable, isang direktang-libing na panlabas na cable, isang armored submarine cable, o isang flame-retardant riser cable.
Unang Yugto: Paggawa ng Glass Preform
Nagsisimula ang lahat sa preform — isang solidong glass rod, karaniwang 1–1.5 metro ang haba at 50–150 mm ang lapad, na ang cross-sectional na profile ay isang eksaktong pinalaki na replica ng natapos na hibla. Ang ratio sa pagitan ng core diameter at cladding diameter sa preform ay pinapanatili nang matapat sa panahon ng pagguhit, kaya bawat dimensional na desisyon na ginawa sa yugtong ito ay nagpapalaganap hanggang sa huling produkto.
Binagong Chemical Vapor Deposition (MCVD)
Sa proseso ng MCVD, ang isang umiikot na silica tube ay naka-mount sa isang glass-working lathe. Ang mga gaseous precursors — SiCl₄, GeCl₄, POCl₃, at oxygen — ay pinapakain sa isang dulo habang ang isang hydrogen-oxygen torch ay tumatawid sa labas. Ang mga gas ay tumutugon sa humigit-kumulang 1,600°C, na nagdedeposito ng mga particle ng soot sa panloob na dingding ng tubo. Ang bawat pass ng torch ay nagdedeposito ng isang layer ng salamin na may bahagyang naiibang komposisyon, na bumubuo ng graded-index core layer sa pamamagitan ng layer. Pagkatapos ng daan-daang mga pass, ang tubo ay gumuho sa isang solidong preform rod sa ilalim ng mataas na temperatura.
Outside Vapor Deposition (OVD) at Vapor Axial Deposition (VAD)
Ang OVD at VAD ay ang nangingibabaw na pamamaraan na ginagamit ng mga malalaking producer tulad ng Corning at Fujikura. Sa OVD, ang isang umiikot na mandrel ay dumadaan sa isang flame hydrolysis burner; Ang SiCl₄ at GeCl₄ ay tumutugon sa hydrogen at oxygen upang magdeposito ng silica soot sa labas ng mandrel. Pagkatapos ng deposition, ang mandrel ay aalisin at ang porous soot blank ay sintered sa isang furnace na may chlorine atmosphere upang itaboy ang mga OH⁻ ions (na nagdudulot ng water peak attenuation), pagkatapos ay pinagsama-sama sa isang walang bubble na preform na salamin. Ang mga deposito ng VAD ay axially sa dulo ng umiikot na seed rod, patuloy na lumalaki ang preform — isang format na nababagay sa mataas na volume na produksyon dahil gumagawa ito ng napakahabang preform nang walang pagkaantala. Ang isang malaking OVD o VAD preform ay maaaring magbunga ng higit sa 3,000 km ng tapos na hibla.
Ikalawang Yugto: Pagguhit ng Hibla sa isang Drawing Tower
Ang fiber drawing tower ay isa sa mga pinakakapansin-pansing piraso ng kagamitan sa anumang planta ng optical fiber. Karaniwang nakatayo na may taas na 10–20 metro, pinapakain nito ang preform nang patayo sa isang graphite resistance furnace o zirconia induction furnace kung saan ang dulo ay pinainit sa humigit-kumulang 2,000–2,200°C . Sa temperaturang ito, lumalambot ang salamin at isang manipis na hibla - tinatawag na hibla na "leeg-pababa" - nahuhulog sa ilalim ng gravity at nakuha ng isang capstan sa base ng tore.
Kinokontrol ng capstan ang bilis ng pagguhit, na siyang pangunahing variable na ginagamit upang ayusin ang diameter ng fiber. Ang mga modernong drawing tower ay tumatakbo sa bilis ng 1,500–2,500 metro kada minuto , at ang isang laser micrometer na nakalagay sa ibaba lamang ng furnace ay sumusukat sa fiber diameter ng tuluy-tuloy - karaniwang pinapanatili ito sa loob ng ±0.1 µm ng target na 125 µm cladding diameter. Kung lumilipat ang diameter, inaayos ng control system ang bilis ng pagguhit sa real time sa loob ng millisecond.
Saline na Coating Application
Kaagad pagkatapos ng punto ng pagsukat ng diameter, ang hubad na glass fiber ay dumadaan sa isang dual coating die kung saan ang likidong UV-curable na acrylate ay inilalapat sa dalawang concentric na layer nang sabay-sabay - ang malambot na pangunahing coat sa humigit-kumulang 190–200 µm na panlabas na diameter, at ang mas matigas na pangalawang coat ay nagdadala ng kabuuang sa humigit-kumulang 245–250 µm. Ang pinahiran na hibla pagkatapos ay dumadaan sa mga UV lamp na nagpapagaling sa parehong mga layer sa loob ng mga fraction ng isang segundo. Ang inline na hakbang ng coating na ito ay kritikal: ang bare silica glass ay may napakataas na tensile strength (hanggang 700 kpsi) ngunit napakasensitibo sa pinsala sa ibabaw mula sa atmospheric moisture at handling. Pinoprotektahan ng polymer coating ang ibabaw na iyon mula sa sandaling tumigas ang salamin.
Ang pinahiran na hibla ay inilalagay sa mga reel na humahawak saanman mula sa 25 km hanggang sa mahigit 100 km ng fiber, depende sa laki ng reel at uri ng fiber. Ang bawat reel ay sasailalim sa proof testing, kung saan ang hibla ay hinihila sa isang capstan system na naglalapat ng kontroladong tensile load — karaniwang 100 kpsi — upang i-verify na walang mahinang mga punto ang umiiral sa buong haba.
Ikatlong Yugto: Pangkulay, Buffering, at Stranding Fibers
Pagkatapos ng proof testing, ang mga indibidwal na fibers ay color-coded gamit ang UV ink coloring line, na naglalagay ng manipis na layer ng pigmented UV-curable ink sa pangalawang coating surface. Ang karaniwang pagkakasunud-sunod ng kulay ay sumusunod sa TIA-598 (o IEC 60304 sa buong mundo): asul, orange, berde, kayumanggi, slate, puti, pula, itim, dilaw, violet, rosas, aqua — inuulit para sa bawat pangkat ng 12 fibers sa mga high-count na cable. Ang color coding na ito ay ang tanging paraan upang matukoy ang mga indibidwal na fibers sa mga cable na naglalaman ng 96, 144, 288, o kahit na 3,456 fibers.
Maluwag na Tube vs. Mahigpit na Buffer Construction
Ang susunod na pangunahing pagpipilian sa proseso ay kung paano nakabalot ang mga hibla sa loob ng istraktura ng cable. Sa maluwag na pagbuo ng tubo , ang mga grupo ng 6–12 fibers ay inilalagay sa loob ng maliliit na PBT o PP tube na may panloob na diameter na 1.5–3× ang lapad ng bundle ng hibla. Ang labis na haba ng fiber (EFL) sa loob ng tubo — karaniwang 0.2–0.5% na higit na haba ng hibla kaysa sa haba ng tubo — ay nagbibigay-daan sa mga hibla na mag-flex nang walang strain habang ang cable ay lumalawak o kumukontra sa temperatura. Ang mga loose tube na puno ng gel ay nagbibigay ng karagdagang moisture at hydrogen blocking. Ang konstruksiyon na ito ay nangingibabaw sa mga panlabas na OSP (sa labas ng halaman) na mga cable.
In masikip na buffer construction , isang thermoplastic na materyal — karaniwang naylon 12 o PVDF — ay direktang pinalalabas sa bawat coated fiber, na dinadala ang fiber package sa 900 µm. Ang wire at cable extruder na may precision crosshead die ay nagsasagawa ng operasyong ito, na pinapanatili ang concentricity ng buffer layer sa loob ng ±25 µm. Ang mga masikip na buffered fibers ay mas madaling wakasan, na ginagawa itong pamantayan sa pagtatayo para sa panloob na pamamahagi at mga kable ng premise.
Kapag naihanda na ang mga indibidwal na hibla o maluwag na tubo, pinagsasama-sama ang mga ito sa paligid ng isang miyembro ng gitnang lakas gamit ang isang planetary o SZ stranding machine. Ang SZ stranding — kung saan pana-panahong bumabaligtad ang direksyon ng lay — ay mas gusto dahil pinapayagan nito ang mid-span na access nang hindi inaalis ang pagkakaikot ng buong cable.
| Tampok | Loose Tube | Tight Buffer |
|---|---|---|
| Karaniwang aplikasyon | Panlabas na OSP, aerial, direktang paglilibing | Panloob, riser, pamamahagi |
| Hanay ng bilang ng hibla | Hanggang 3,456 fibers | Karaniwang 2–144 na mga hibla |
| Saklaw ng temperatura | –40°C hanggang 70°C | –20°C hanggang 60°C (karaniwan) |
| Proteksyon sa kahalumigmigan | Mahusay (gel o dry water-blocking) | Katamtaman (umaasa sa jacket) |
| Dali ng pagwawakas | Nangangailangan ng paglilinis ng gel | Mabilis, malinis |
| Mga kagamitan sa pagbubuhos ng buffer | Tube extruder (mas malaking die) | Precision wire at cable extruder |
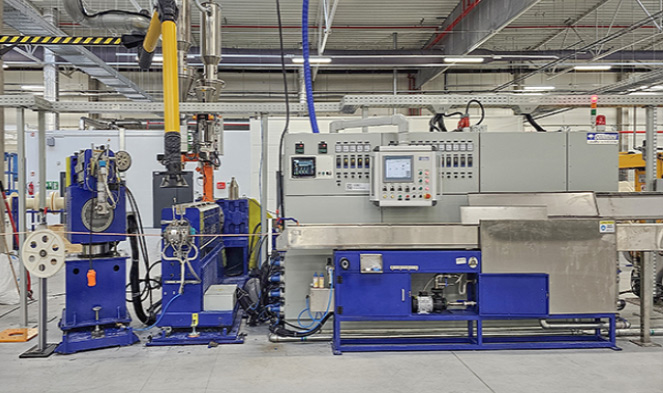
Ikaapat na Yugto: Pag-jacket Gamit ang Wire at Cable Extruder
Ang pag-jacket ay ang panghuling pangunahing yugto ng pagmamanupaktura at ang isa kung saan ang teknolohiya ng wire at cable extruder ay gumaganap ng pinaka nakikitang papel nito. Ang stranded cable core — kasama ang central strength member nito, buffer tubes o tight-buffered fibers, water-blocking tape o yarn, at anumang armoring — ay dumadaan sa isang extrusion crosshead kung saan ang molten thermoplastic ay inilalapat nang pantay-pantay sa buong circumference.
Paano Gumagana ang Extruder
Ang wire at cable extruder para sa fiber optic jacketing ay pangunahing isang single-screw o twin-screw plasticating machine. Ang tornilyo, na umiikot sa loob ng isang pinainit na bariles, ay natutunaw at na-homogenize ang mga polymer pellets na pinakain mula sa isang hopper. Ang screw geometry — kabilang ang compression ratio, metering zone length, at L/D ratio (karaniwang 24:1 hanggang 30:1 para sa mga application ng jacket) — ay itinugma sa partikular na polymer na pinoproseso. Ang iba't ibang mga materyales ng jacket ay nangangailangan ng makabuluhang iba't ibang mga kondisyon sa pagpoproseso:
- HDPE (High-Density Polyethylene): Temperatura ng pagpoproseso 180–230°C; mahusay na kahalumigmigan at paglaban sa UV; ginagamit sa aerial at direct-burial cable.
- LSZH (Low-Smoke Zero-Halogen): Temperatura ng pagpoproseso 170–210°C; sapilitan sa mga tunnel, data center, at pampublikong gusali; nangangailangan ng maingat na disenyo ng tornilyo dahil ang mga compound ng LSZH ay kadalasang mas malapot at sensitibo sa init kaysa sa PE.
- PVC: Temperatura ng pagpoproseso 160–190°C; mababang gastos, flexible, flame-retardant; karaniwang ginagamit para sa mga panloob na kable.
- Polyurethane (TPU): Temperatura ng pagpoproseso 190–220°C; natitirang abrasion resistance at flexibility sa malamig na temperatura; ginagamit sa pang-industriya at militar na mga aplikasyon.
- Naylon (PA12): Temperatura ng pagpoproseso 220–250°C; mataas na paglaban sa kemikal; ginagamit kung saan posible ang pagkalantad ng gasolina o langis.
Ang crosshead die assembly sa dulo ng extruder barrel ay naglalagay ng tip (o guider tube, sa pressure tooling configurations) na dinadaanan ng cable core, na napapalibutan ng die land kung saan ang molten polymer ay dumadaloy at hinuhubog sa cable. Ang kapal ng pader ng jacket ay kinokontrol ng balanse sa pagitan ng bilis ng linya at output ng extruder (sa kg/hr) , at ang mga modernong linya ay gumagamit ng closed-loop na diameter measurement — laser gauge o X-ray thickness gauge — bumabalik sa extruder drive at haul-off capstan upang mapanatili ang mga detalye sa loob ng ±0.1 mm o mas mahigpit.
Pagpapalamig at Caterpillar Haul-Off
Kaagad pagkatapos ng crosshead, ang naka-jacket na cable ay pumapasok sa isang labangan ng tubig - karaniwang 8-15 metro ang haba - kung saan ito ay nasusugpo. Ang bilis ng paglamig ay nakakaapekto sa pagkikristal ng mga semi-crystalline na polimer tulad ng HDPE at direktang nakakaimpluwensya sa mga mekanikal na katangian ng jacket. Para sa napakataas na bilis ng linya (mahigit sa 200 m/min), ang sapilitang pag-spray ng tubig o mga labangan na tinutulungan ng vacuum ay nagpapanatili ng sapat na pag-alis ng init. Ang isang caterpillar haul-off (belt-type tractor unit) ay mahigpit na nakakapit sa cable upang mapanatili ang tensyon at bilis ng linya nang hindi dinudurog ang sensitibong optical structure sa loob.
Dual-Layer Jacketing at Armored Cable
Maraming panlabas o nakabaluti na mga cable ang nangangailangan ng dalawang wire at cable extruder pass. Sa unang pass, ang isang panloob na jacket (kadalasang PE) ay inilapat sa ibabaw ng stranded core. Ang cable ay dumaan sa isang corrugated steel tape (CST) armouring unit o interlocked aluminum armor station bago pumasok sa pangalawang extruder na nag-aaplay sa panlabas na jacket. Ang tandem extruder line na ito ay maaaring umabot ng 50–80 metro sa kabuuang haba at may kakayahang gumawa ng tapos na armored fiber optic cable sa bilis na 30–80 m/min.
Para sa mga submarine cable, ang proseso ay higit na nasasangkot: hanggang anim na layer ng wire armoring (indibidwal na steel wire na inilapat ng mga planetary stranding machine) ay maaaring idagdag, na ang bawat wire layer ay nangangailangan ng sarili nitong bedding compound extrusion pass sa pagitan nito at ng susunod na wire layer.
Kritikal na Kagamitan sa isang Fiber Optic Cable Jacketing Line
Ang isang kumpletong fiber optic cable jacketing line ay nagsasama ng maraming makina na gumagana sa coordinated sequence. Ang pag-unawa sa ginagawa ng bawat isa ay nakakatulong na linawin kung bakit ang wire at cable extruder at ang peripheral na kagamitan nito ay napakahalaga sa kalidad ng cable.
- Pay-off stand: Hawak ang cable core reel at binabayaran ang core sa kinokontrol na pag-igting — ang sobrang tensyon ay maaaring mag-stress sa mga hibla sa loob; masyadong maliit na nagiging sanhi ng sag at pagkakaiba-iba ng diameter.
- Preheater: Tinutuyo at pinapainit ang ibabaw ng cable core bago ito pumasok sa extruder crosshead, na nagpapahusay sa pagdikit sa pagitan ng jacket at ng cable core.
- Single-screw wire at cable extruder: Ang core processing machine, na may mga barrel zone na indibidwal na kinokontrol sa temperatura sa 5-7 na mga seksyon, isang gearbox na nagtutulak sa turnilyo sa 10-120 RPM, at isang sensor ng melt pressure sa die head para sa pagsubaybay sa proseso.
- Crosshead mamatay: Precision-machined steel assembly na nakahanay sa cable core sa polymer flow. Die concentricity — kung gaano katumpak na nakasentro ang jacket sa cable — direktang tinutukoy ang mekanikal na pagganap at mga katangian ng elektrikal.
- Laser diameter gauge: Non-contact measurement sa 2,000 scan/segundo, pag-detect ng mga pagbabago sa diameter sa real time at pagpapadala ng mga signal ng pagwawasto upang makontrol ang bilis ng paghatak.
- Labangan ng tubig na may mga zone ng temperatura: Tiyak na kontrol sa pawi para sa pamamahala ng crystallinity; madalas dalawang zone - isang mainit na zone upang maiwasan ang mga marka ng lababo sa ibabaw, pagkatapos ay isang malamig na zone para sa mabilis na solidification.
- Caterpillar haul-off: Dual-belt o four-belt na disenyo na may kontrol sa pneumatic pressure upang maiwasan ang pagdurog; nagtutulak ng pangkalahatang bilis ng linya at backpressure laban sa extruder.
- Spark tester (para sa mga tansong hybrid na cable): Naglalapat ng mataas na boltahe upang makita ang mga pinholes sa jacket; hindi kinakailangan para sa mga all-dielectric fiber cable ngunit ginagamit sa mga armored cable kung saan ang jacket ay dapat na electrically isolating.
- Take-up gamit ang traverse winding: Winds finished cable papunta sa shipping reels o drums na may tumpak na traverse control para maiwasan ang reel damage o fiber microbending mula sa hindi pantay na spooling pressure.
Sa lahat ng mga bahaging ito, ang wire at cable extruder ay ang item na pinakamadalas na tinutukoy at ina-upgrade ng mga tagagawa ng cable, dahil ang pagkasuot ng screw at barrel ay direktang nagpapababa sa kalidad ng pagkatunaw, pagkakapare-pareho ng output, at pagkakapareho ng jacket sa paglipas ng panahon. Ang mga kilalang tagagawa ng extruder ay nag-publish ng mga limitasyon sa pagsusuot ng tornilyo — karaniwang nagbibigay-daan sa hindi hihigit sa 5% na pagbawas sa lalim ng channel bago palitan — at maraming mga producer ng cable ang nag-iskedyul ng mga barrel/screw na muling pagtatayo bawat 3-5 taon depende sa materyal na abrasiveness.
Mga Uri ng Fiber Optic Cable at Iba't Ibang Pamamaraan Nito sa Paggawa
Hindi lahat ng fiber optic cable ay ginawa sa parehong paraan. Ang end-use environment ay nagdudulot ng malaking pagkakaiba kung saan kasama ang mga hakbang sa pagmamanupaktura, anong mga materyales ang dumadaloy sa wire at cable extruder, at kung gaano kahigpit ang mga tolerance.
Single-Mode vs. Multimode Fiber Cable
Ang single-mode fiber (SMF) ay may core diameter na 8–10 µm lang — humigit-kumulang isang ikasampu ng lapad ng buhok ng tao — at isang cladding na 125 µm. Nangangailangan ang Manufacturing SMF ng mas mahigpit na kontrol ng core-to-cladding concentricity (karaniwang ≤0.5 µm offset) at core circularity sa panahon ng preform fabrication at drawing. Ang multimode fiber (MMF) ay nasa OM1 hanggang OM5 na mga kategorya na may mga core diameter na 50 o 62.5 µm; ang graded-index na profile ng OM3/OM4/OM5 fiber ay nangangailangan ng napakatumpak na compositional control ng GeO₂ dopant gradient sa panahon ng preform deposition. Ang cable construction sa paligid ng parehong uri ng hibla ay maaaring magkapareho; ito ay ang hibla mismo kung saan namamalagi ang mga pangunahing pagkakaiba.
Paggawa ng Ribbon Cable
High-density ribbon fiber optic cable — malawakang ginagamit sa data center interconnects at central office applications — bonds 4, 8, o 12 indibidwal na kulay na mga fibers na magkatabi sa isang flat matrix gamit ang UV-curable ribbon matrix material. Ang ribboning machine ay tiyak na naglalagay ng mga puwang at tensyon sa bawat hibla habang sila ay pumapasok sa isang flat die kung saan ang matrix na materyal ay inilapat at UV-cured. Ang maraming mga ribbon ay pagkatapos ay isinalansan at inilagay sa loob ng isang slotted-core o central-tube na istraktura ng cable. Ang isang 288-fiber ribbon cable ay maaaring mas mababa sa 12 mm ang panlabas na diameter , kumpara sa 18–22 mm para sa isang maihahambing na stranded loose-tube na disenyo. Ang hakbang sa pag-jacket para sa mga ribbon cable ay gumagamit ng parehong wire at cable extruder na teknolohiya gaya ng mga conventional cable, ngunit ang core assembly ay kapansin-pansing mas stiffer at nangangailangan ng mas mataas na tension monitoring sa pay-off stand.
Bend-Insensitive Fiber (BIF) Cable
Bend-insensitive fiber, standardized bilang ITU-T G.657, incorporates isang trench-assisted o nanostructured cladding na disenyo na kapansin-pansing binabawasan ang pagkalugi ng macrobend. Ang mga cable na binuo gamit ang BIF — partikular na ang mga marka ng G.657.A2 at G.657.B3 — ay kayang tiisin ang mga baluktot pababa sa 5 mm radius na may mas mababa sa 0.1 dB na idinagdag na pagkawala sa 1,550 nm. Ang mga cable na ito ay karaniwan sa mga drop cable ng FTTH (fiber to the home), na dinadala sa mga liko ng conduit, sa paligid ng mga doorframe, at sa pamamagitan ng masikip na interior run. Ang BIF preform fabrication ay nagdaragdag ng pagiging kumplikado (karagdagang mga cladding layer na may iba't ibang mga refractive index), ngunit ang kasunod na proseso ng pagmamanupaktura ng cable - kabilang ang extruder jacketing - ay mahalagang kapareho ng para sa mga karaniwang SMF cable.
Pagsusuri sa Kalidad sa Buong Proseso ng Paggawa
Ang kontrol sa kalidad sa pagmamanupaktura ng fiber optic cable ay hindi isang panghuling hakbang na inspeksyon — ito ay hinabi sa bawat yugto ng produksyon. Ang paglaktaw o pagpapahina sa alinman sa mga pagsusuring ito ay nagbubunga ng mga cable na maaaring pumasa sa mga paunang pagsusuri ngunit maagang mabibigo sa field, kung saan ang mga gastos sa pagkumpuni ay mas mababa sa orihinal na presyo ng pagbili ng cable.
Pagsusuri sa Antas ng Hibla
Ang bawat fiber reel na umaalis sa drawing tower ay sinubok para sa:
- Attenuation: Sinusukat gamit ang isang OTDR (optical time-domain reflectometer) sa parehong 1,310 nm at 1,550 nm. Ang karaniwang SMF ay dapat na ≤0.35 dB/km sa 1,310 nm at ≤0.20 dB/km sa 1,550 nm bawat ITU-T G.652.D.
- PMD (polarization mode dispersion): Kritikal para sa high-speed coherent transmission system; tinukoy bilang value ng disenyo ng link (hal., ≤0.20 ps/√km para sa G.652.D).
- Geometry: Mode field diameter, cladding diameter, core-cladding concentricity, at cladding non-circularity — lahat ay sinusukat ng mga automated na video inspection system sa drawing tower.
- Patunay na pagsubok: 100 kpsi pinakamababang tensile load na inilapat sa buong haba ng reel upang ma-screen out ang anumang mahinang seksyon.
Pagsubok sa Antas ng Cable
Pagkatapos mag-jacket, ang natapos na cable reel ay sumasailalim sa isang komprehensibong hanay ng mga pagsubok na tinukoy ng IEC 60794-1 at nauugnay na mga pamantayan ng serye ng IEC 60794-x, o mga katumbas ng ANSI/ICEA para sa Hilagang Amerikan market:
- Tensile load: Ang cable ay hinila sa na-rate na load sa pag-install at pagkatapos ay sa proof load; Ang pagtaas ng attenuation ay dapat manatili sa ibaba 0.1 dB habang naglo-load at bumalik sa baseline pagkatapos ng paglabas.
- Paglaban sa crush: Ang isang flat plate ay naglalapat ng rated crush force (hal., 2,200 N/100 mm para sa mga tipikal na OSP cable); Ang attenuation ay sinusubaybayan sa real time sa pamamagitan ng isang inilunsad na pinagmumulan ng ilaw at power meter.
- Pagsubok sa liko: Ang cable ay umiikot sa paligid ng isang mandrel ng tinukoy na diameter; para sa mga karaniwang OSP cable ito ay 20x ang cable outer diameter.
- Temperatura na pagbibisikleta: Ang mga cable reel ay sinusubok mula –40°C hanggang 70°C (o mas malawak na hanay para sa mga espesyal na cable); ang pagpapalambing ay sinusukat sa mababa at mataas na temperatura na sukdulan.
- Pagpasok ng tubig: Ang isang 1-meter na seksyon ng cable ay sumasailalim sa 1 m hydraulic head sa loob ng 24 na oras; ang tubig ay hindi dapat tumagos sa kabila ng mga dulo ng seksyon ng pagsubok.
- Kapal ng jacket at OD: Ang mga cross-section na pinutol mula sa mga dulo ng cable ay sinusukat sa ilalim ng isang naka-calibrate na optical microscope upang i-verify ang pagkakapareho ng pader ng jacket - isang direktang tagapagpahiwatig ng kontrol sa proseso ng extruder.
Tinukoy ng ilang customer ang 100% OTDR measurement ng bawat fiber sa bawat reel bago ipadala — isang kasanayang karaniwan sa pagkuha ng telecom carrier. Lumilikha din ang end-to-end na OTDR trace na ito ng baseline record na magagamit pagkalipas ng ilang taon kapag nag-diagnose ng mga field fault.
Mga Pangunahing Salik na Nakakaapekto sa Performance at Longevity ng Fiber Optic Cable
Ang pag-unawa sa kung ano ang nangyayari sa loob ng proseso ng pagmamanupaktura ay nagpapaliwanag kung bakit ang ilang mga cable ay higit na mahusay sa iba sa field at kung bakit ang tamang pag-setup ng extruder — pagpili ng materyal, profile ng temperatura, disenyo ng turnilyo — ay hindi mapaghihiwalay sa pangmatagalang pagiging maaasahan ng cable.
Pagdidilim ng Hydrogen
Ang hydrogen na nabuo ng electrolytic corrosion ng steel wire armor, o ng pagkasira ng mga gel compound at polymer coatings, ay maaaring kumalat sa glass fiber at tumutugon sa mga depekto sa silica lattice upang bumuo ng Si-OH (silanol) bond na sumisipsip ng infrared na ilaw — isang phenomenon na tinatawag na hydrogen darkening. Ang pangunahing pagtatanggol sa pagmamanupaktura ay mahigpit na pag-aalis ng tubig mula sa lahat ng gel at polymer system (ito ang dahilan kung bakit ang mga water-blocked tubes at mga de-kalidad na gel formulations ay tinukoy sa sub-10 ppm na nilalaman ng tubig), at ang paggamit ng carbon o hermetic coatings sa fiber mismo sa mga pinaka-hinihingi na kapaligiran. Ang wire at cable extruder ay maaaring mag-ambag o mabawasan ang panganib na ito: ang maayos na pinatuyong polymer granules at mahusay na kontroladong temperatura ng pagkatunaw ay nagpapaliit ng moisture entrainment sa istraktura ng jacket.
Microbending at Macrobend
Ang microbending ay tumutukoy sa microscopic lateral deformations ng fiber na dulot ng hindi pare-parehong radial pressure mula sa buffer tube walls, wrapping tape edges, o irregular jacket surface. Kahit na ang mga deformation sa hanay ng nanometer ay nagdaragdag ng attenuation na masusukat sa 1,550 nm. Ang wire at cable extruder na gumagawa ng jacket na may surface ripple (isang melt fracture defect na karaniwan kapag ang temperatura ng pagkatunaw ay masyadong mababa o masyadong mataas ang bilis ng pagguhit kumpara sa extruder output) ay maaaring magpasok ng patterned lateral forces sa cable core at magdulot ng microbend losses na hindi lalabas sa isang benign lab test ngunit makikita sa ilalim ng thermal contraction sa field. Ang Macrobend — ang pagbalot sa cable sa paligid ng masyadong masikip na radius — ay isang isyu sa pag-install, ngunit ang mga cable na may mas mababang baluktot na katigasan (mas manipis na mga pader ng jacketing, mas kaunting mga miyembro ng lakas) ay mas mahina, na ginagawang disenyo ng jacket na isa pang intersection point sa pagitan ng extruder-apply na mga materyales at optical performance.
UV Degradation ng Outdoor Jacket Materials
Ang mga aerial fiber optic cable ay dapat makatiis ng mga dekada ng pagkakalantad sa UV nang walang pag-crack ng jacket o pagkasira. Ang carbon black sa 2–3% na timbang sa HDPE ay nagbibigay ng epektibong UV shielding at ito ang pamantayan sa industriya para sa direct-burial at aerial cable. Ang mga cable na inilaan para sa panloob na paggamit ay maaaring gumamit ng iba pang mga stabilizer package, ngunit ang formulation ay karaniwang ibinibigay bilang pre-compounded pellet sa cable manufacturer, na direktang nagpapakain nito sa wire at cable extruder. Ang mga kondisyon sa pagpoproseso ng extruder ay dapat na tugma sa sistema ng stabilizer — ang sobrang paggugupit ng screw o barrel na temperatura ay maaaring magpababa ng mga antioxidant na mahalaga para sa pangmatagalang thermal stability, kahit na sa mga cable na hindi kailanman nakalantad sa sikat ng araw.
Pagsisimula ng Fiber Optic Cable Production Line: Mga Praktikal na Pagsasaalang-alang
Para sa isang tagagawa na gustong pumasok sa produksyon ng fiber optic cable — o upang palawakin mula sa copper cable patungo sa fiber — ang kailangan sa pamumuhunan ng kagamitan at kaalaman sa proseso ay malaki ngunit mahusay na tinukoy. Ang drawing tower at preform production equipment ay kumakatawan sa pinakamataas na hadlang sa pagpasok (at kadalasang hindi nabibigyang katwiran maliban kung gumagawa ng fiber sa multi-milyong kilometrong kaliskis taun-taon). Karamihan sa mga tagagawa ng cable ay bumibili ng fiber mula sa mga itinatag na producer ng fiber — Corning, Prysmian, Fujikura, Sumitomo, YOFC — at itinuon ang kanilang kapital sa disenyo ng cable at kagamitan sa linya ng jacketing.
Pagpili ng Wire at Cable Extruder para sa Fiber Optic Jacketing
Ang pinaka-kritikal na desisyon ng kagamitan para sa isang fiber optic cable jacketing line ay ang pagpili ng wire at cable extruder. Kabilang sa mga pangunahing parameter na susuriin ang:
- diameter ng tornilyo: Para sa mga aplikasyon ng fiber optic jacket, karaniwan ang 45 mm hanggang 90 mm na diameter ng screw. Ang mas maliliit na turnilyo (45–60 mm) ay nagbibigay ng mas mahusay na pagkakapare-pareho ng output at pagtugon ng materyal sa mas mababang mga rate ng throughput na kailangan para sa mga cable na may maliit na diameter; ang mas malalaking turnilyo ay nababagay sa mataas na output na jacketing ng malalaking OSP cable.
- L/D ratio: Ang minimum na 24:1 ay inirerekomenda para sa mga materyales ng fiber optic jacket. Ang mga compound ng LSZH ay partikular na nakikinabang mula sa 28:1 o 30:1 L/D ratios na nagbibigay-daan sa mas mahabang pagtunaw at paghahalo ng mga zone.
- Sistema ng pagmamaneho: Ang AC servo o mga vector-controlled na drive ay nag-aalok ng speed stability (±0.1%) na kailangan para mapanatili ang jacket wall consistency sa variable na bilis ng linya. Ang mga DC drive ay tinanggal sa mga bagong pag-install.
- Mga zone ng pagkontrol sa temperatura: Hindi bababa sa 5 independiyenteng kinokontrol na barrel zone kasama ang crosshead zone. Ang mga PID controller na may mas mahusay sa ±1°C na katatagan ay karaniwan sa mga modernong cable extruder system.
- Instrumentasyon: Matunaw ang pressure transducer sa ulo ng die, matunaw ang probe ng temperatura sa dulo ng turnilyo, at isang optical o X-ray diameter gauge sa ibaba ng agos — lahat ay pinapapasok sa isang line control PLC na may data logging para sa kakayahang masubaybayan ang produksyon.
- Paghawak ng materyal: Isang gravimetric o volumetric blending at dosing unit para sa masterbatch na karagdagan sa upstream ng extruder hopper, na may desiccant dryer para sa moisture-sensitive na materyales tulad ng nylon at TPU.
Ang isang well-specified fiber optic jacketing line na binuo sa paligid ng isang angkop na wire at cable extruder ay makakapagbayad ng capital cost nito sa loob ng 18–36 na buwan sa mga merkado na may malakas na pangangailangan sa pag-deploy ng hibla, sa kondisyon na ang mga recipe ng proseso, pagsasanay sa operator, at mga sistema ng kalidad ay itinatag bago ang pag-rampa ng produksyon.
Pagkakaiba sa pagitan ng Fiber Optic at Copper Cable Extruder na Kinakailangan
Ang mga tagagawa na nagpapatakbo na ng mga linya ng copper wire at cable extruder ay madalas na nagtatanong kung ang parehong kagamitan ay maaaring gamitin para sa fiber optic jacketing. Ang sagot ay: minsan, may mga pagbabago. Ang mga fiber optic cable ay nangangailangan ng mas tumpak na kontrol sa tensyon sa pay-off (upang maiwasan ang pagdiin sa mga fibers sa loob), at ang crosshead die alignment ay mas kritikal dahil walang electrical test (tulad ng continuity o capacitance) na nakakakuha ng die misalignment — ang pagkakaiba-iba ng jacket wall ay makikita lamang sa mga mechanical test o post-installation failures. Bukod pa rito, kung ang umiiral na extruder ay ginamit para sa pagpoproseso ng PVC, dapat itong lubusang linisin bago patakbuhin ang LSZH o PE compound upang maiwasan ang kontaminasyon. Ang mga dedikadong linya ng extruder para sa fiber optic na jacketing — hindi ibinabahagi sa produksyon ng copper cable — ay lubos na ginusto sa mga operasyong may kamalayan sa kalidad.
Mga Pamantayan ng Fiber Optic Cable at Mga Kinakailangan sa Pagsunod
Ang mga fiber optic na cable na ibinebenta sa mga merkado ng telecom, data center, industriyal, at militar ay dapat sumunod sa isang kumplikadong web ng mga internasyonal at panrehiyong pamantayan. Ang pagsunod ay hindi opsyonal — ang mga pangunahing network operator at procurement body ay nangangailangan ng mga third-party type-approval test report bago mag-order, at ang ilang pamantayan (tulad ng LSZH flame performance sa mga pampublikong gusali ng EU) ay legal na ipinag-uutos.
| Pamantayan | Saklaw | Rehiyon |
|---|---|---|
| ITU-T G.652 | Pamantayan SMF characteristics | Global |
| ITU-T G.657 | Bend-insensitive na SMF para sa FTTH | Global |
| IEC 60794-1 | Mga paraan ng pagsubok ng optical fiber cable | Global / EU |
| IEC 60794-3 | Panlabas na optical fiber cable | Global / EU |
| ANSI/ICEA S-87-640 | Optical fiber sa labas ng cable ng halaman | Hilagang Amerika |
| TIA-568.3-D | Karaniwang bahagi ng optical fiber cabling | Hilagang Amerika |
| EN 50399 / IEC 60332 | Pagpapalaganap ng apoy at usok para sa mga cable | EU (CPR) |
| MIL-PRF-85045 | Fiber optic cable para sa paggamit ng militar | USA (Depensa) |
Ang EU Construction Products Regulation (CPR) ay nararapat na espesyal na banggitin dahil direkta nitong pinamamahalaan ang mga pagpili ng materyal ng jacket at samakatuwid ay mga kinakailangan sa proseso ng extruder para sa mga cable na naka-install sa mga gusaling European. Sa ilalim ng CPR, ang mga cable ay dapat na uriin mula sa Eca (minimum na pagganap) hanggang sa B2ca, B1ca, at Aca (pinakamataas na pagganap). Ang pagkamit ng B1ca o Aca classification ay nangangailangan ng mga compound ng LSZH na may napakababang paglabas ng init at mga rate ng produksyon ng usok — mga compound na naglalagay ng mga hinihinging kinakailangan sa wire at cable extruder sa mga tuntunin ng pagkakapareho ng temperatura ng pagkatunaw, kontrol sa oras ng paninirahan, at katatagan ng die pressure.
 Kaugnay Mga produkto