E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Paano Ginagawa ang Fiber Optic Cable: Ipinaliwanag ang Pangunahing Proseso
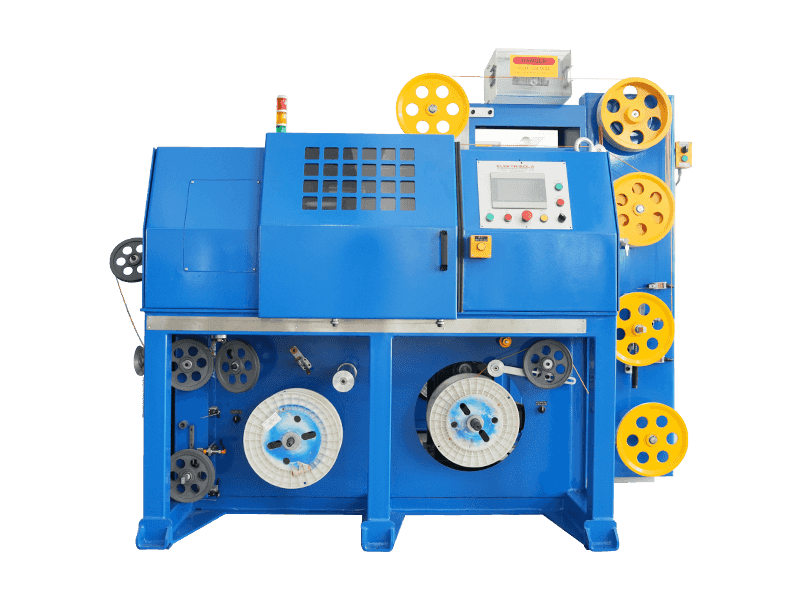
Ginagawa ang fiber optic cable sa pamamagitan ng pagguhit ng ultrapure glass o plastic sa manipis na buhok na mga hibla na tinatawag na optical fibers, pinahiran ang mga ito ng mga protective layer, at pagkatapos ay i-bundling at i-jacket ang mga ito sa isang natapos na cable assembly. Ang buong proseso — mula sa hilaw na silica hanggang sa deployable na cable — ay nagsasangkot ng matinding katumpakan, mga kinokontrol na kapaligiran, at espesyal na makinarya ng extrusion. Sa gitna ng pangalawang patong at pagpapatakbo ng paglalagay ng kable ay nakaupo ang wire at cable extruder , isang makina na naglalagay ng mga polymer jacket at buffer coating sa paligid ng mga marupok na optical fiber sa mataas na bilis at may katumpakan sa antas ng micron.
Ang pagkakasunud-sunod ng pagmamanupaktura ay maaaring hatiin sa dalawang malawak na yugto: pagguhit ng hibla (paggawa ng hilaw na optical fiber) at pagtatayo ng cable (pagsasama-sama ng mga hibla sa isang masungit, nade-deploy na produkto). Ang parehong mga phase ay nangangailangan ng mahigpit na kinokontrol na mga materyales, temperatura, at mekanikal na pagpapahintulot. Kahit na ang maliit na kontaminasyon o mga pagkakaiba-iba ng tensyon ay maaaring makompromiso ang pagganap ng pagkawala ng signal, na ipinahayag sa decibel bawat kilometro (dB/km), na dapat matugunan ang mga mahigpit na pamantayan gaya ng ITU-T G.652 para sa single-mode fiber.
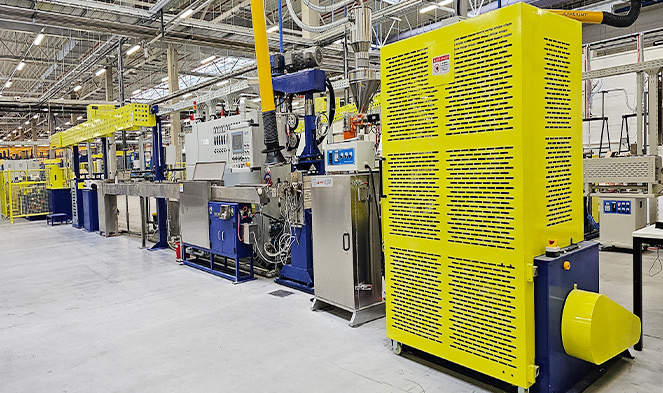
Nagsisimula sa isang Preform: Ang Pundasyon ng Bawat Optical Fiber
Nagsisimula ang proseso ng pagmamanupaktura bago pa man maglaro ang anumang kagamitan sa pag-extrusion. Ang unang hakbang ay ang paglikha ng a preform — isang solidong glass cylinder, karaniwang 1 hanggang 2 metro ang haba at 80 hanggang 200 mm ang lapad, na tiyak na sumasalamin sa refractive index profile ng natapos na hibla sa mas malaking sukat.
Binagong Chemical Vapor Deposition (MCVD)
Isa sa pinakamalawak na ginagamit na paraan ng paggawa ng preform ay ang Modified Chemical Vapor Deposition (MCVD), na binuo sa Bell Labs. Sa prosesong ito, ang umiikot na silica tube ay pinainit sa labas gamit ang isang oxyhydrogen torch sa humigit-kumulang 1,600°C. Ang mga gaseous precursor — karaniwang silicon tetrachloride (SiCl₄) at germanium tetrachloride (GeCl₄) — ay dumadaloy sa tubo at tumutugon upang bumuo ng mga glass soot layer sa panloob na dingding. Ang germanium doping ay nagpapataas ng refractive index ng core na may kaugnayan sa cladding, na kung saan ay nagbibigay-daan sa liwanag na gabay sa pamamagitan ng kabuuang panloob na pagmuni-muni.
Outside Vapor Deposition (OVD) at VAD
Kadalasang pinapaboran ng mga manufacturer ng North America ang Outside Vapor Deposition (OVD), kung saan ang soot ay idineposito sa labas ng umiikot na mandrel. Pinasimunuan ng mga Japanese manufacturer ang Vapor Axial Deposition (VAD), na nagbibigay-daan sa tuluy-tuloy na preform production at angkop ito sa malakihang output. Ang bawat pamamaraan ay gumagawa ng porous soot preform na dapat pagsama-samahin sa isang sintering furnace sa humigit-kumulang 1,500°C, kung saan ito ay bumagsak sa isang siksik, walang bula na glass cylinder na handa para sa pagguhit.
Ang isang preform ay maaaring magbunga kahit saan mula 2,500 hanggang mahigit 5,000 kilometro ng tapos na optical fiber, depende sa preform size at ang target na fiber diameter na 125 micrometers.
Ang Fiber Drawing Tower: Paghila ng Salamin sa Micron-Thin Strands
Kapag handa na ang preform, ilalagay ito sa isang fiber drawing tower — isang vertical furnace system na maaaring tumayo. 20 hanggang 30 metro ang taas . Ang dulo ng preform ay pinainit sa humigit-kumulang 2,000°C sa isang graphite o zirconia resistance furnace, na nagiging sanhi ng paglambot nito at pagbuo ng isang nilusaw na rehiyong "pababa sa leeg". Ang gravity at isang motorized capstan sa ibaba ay hilahin ang lumalambot na salamin sa isang tuluy-tuloy na filament sa bilis ng pagguhit ng 10 hanggang 25 metro bawat segundo sa modernong high-throughput system.
Patuloy na sinusukat ng in-line na laser micrometer ang fiber diameter sa real time. Ang mga feedback loop ay nagsasaayos ng bilis ng pagguhit sa loob ng millisecond upang mapanatili ang target na panlabas na diameter ng 125 ± 1 micrometer . Ang anumang paglihis na lampas sa pagpapaubaya na ito — na humigit-kumulang sa lapad ng iisang buhok ng tao — ay magdudulot ng mga pagmuni-muni ng signal sa mga splice at konektor, na nagpapababa sa pagganap ng network.
Paglalapat ng Pangunahing Patong
Kaagad pagkatapos lumabas ang hibla sa furnace zone at bago ito makontak sa anumang ibabaw, dumaan ito sa isang primary coating applicator. Dalawang layer ng UV-curable acrylate ang inilapat sa pagkakasunud-sunod: isang malambot na panloob na pangunahing coat (mababang modulus, ~0.5 MPa) na nag-iingat sa fiber laban sa microbending, at isang mas matigas na panlabas na pangunahing coat (mataas na modulus, ~500–900 MPa) na nagbibigay ng mekanikal na proteksyon. Dinadala ng coating ang panlabas na diameter mula 125 µm hanggang humigit-kumulang 245–250 µm . Ang parehong mga layer ay halos agad-agad na nalulunasan sa ilalim ng mga lamp na UV, at ang pinahiran na hibla ay ilalagay sa isang take-up drum.
Maaabot ang tensile strength ng bagong iginuhit, malinis na silica fiber 800,000 psi (5.5 GPa) — malayong mas malakas kaysa bakal sa timbang — ngunit ang mga bahid sa ibabaw na ipinakilala ng kontaminasyon o pisikal na pakikipag-ugnayan ay mabilis na nagpapababa nito. Iyon ang dahilan kung bakit ang buong proseso ng pagguhit at patong ay nagaganap sa isang malinis na kapaligiran, karaniwang Class 1000 (ISO 6) o mas mahusay.
Pangalawang Patong at Pangkulay: Paghahanda ng mga Fiber para sa Paglalagay ng Kable
Pagkatapos ng pagguhit, ang 250 µm coated fiber ay dumaan sa karagdagang pagproseso bago ito maisama sa isang cable. Ang pangalawang yugto ng pagproseso na ito ay kung saan ang wire at cable extruder nagiging isang sentral na piraso ng kagamitan.
Tight Buffering
Sa masikip na buffered na mga konstruksyon — karaniwan sa panloob, plenum, at riser na mga kable — ang isang thermoplastic na pangalawang buffer ay direktang inilalabas sa ibabaw ng pangunahing pinahiran na hibla, na dinadala ang panlabas na diameter sa 900 µm . Ginagawa ang extrusion sa isang compact wire at cable extruder na may isang crosshead die na eksaktong sukat upang mapanatili ang concentricity sa pagitan ng fiber at ng buffer layer. Kasama sa mga materyales na karaniwang ginagamit ang PVC, PVDF (Kynar), o nylon, depende sa kinakailangang antas ng apoy at usok.
Konstruksyon ng Maluwag na Tube
Para sa panlabas at pang-haul na mga cable, nangingibabaw ang maluwag na disenyo ng tubo. Ang isang wire at cable extruder ay bumubuo ng isang maliit na plastic tube - karaniwang polypropylene o polybutylene terephthalate (PBT) - sa paligid ng isang grupo ng 2 hanggang 24 na mga hibla. Ang tubo ay bahagyang mas malaki kaysa sa fiber bundle, at ang espasyo ay puno ng water-blocking gel (thixotropic petroleum compound o dry water-blocking tapes). Ang maluwag na tubo ay nagpapahintulot sa mga hibla na malayang gumalaw sa loob, na naghihiwalay sa kanila mula sa panlabas na mekanikal na pilay.
Pangkulay ng Hibla
Upang paganahin ang pagkakakilanlan ng mga indibidwal na mga hibla sa loob ng isang cable, ang bawat hibla ay may color-coded ayon sa mga pamantayan ng TIA-598 o IEC 60304. Ang proseso ng pangkulay ay naglalapat ng manipis na UV-curable na tinta — karaniwang mas mababa sa 5 µm ang kapal — sa ibabaw ng 250 µm na pangunahing coat. Ang isang dedikadong ink applicator o isang pinagsamang linya ng pangkulay at pag-rewinding ay humahawak sa hakbang na ito sa bilis na tumutugma sa orihinal na bilis ng pagguhit. Ang 12 karaniwang kulay ay umiikot sa pagkakasunud-sunod: asul, orange, berde, kayumanggi, slate, puti, pula, itim, dilaw, violet, rosas, at aqua.
Cable Stranding: Pagsasama-sama ng mga Fiber sa isang Structured Assembly
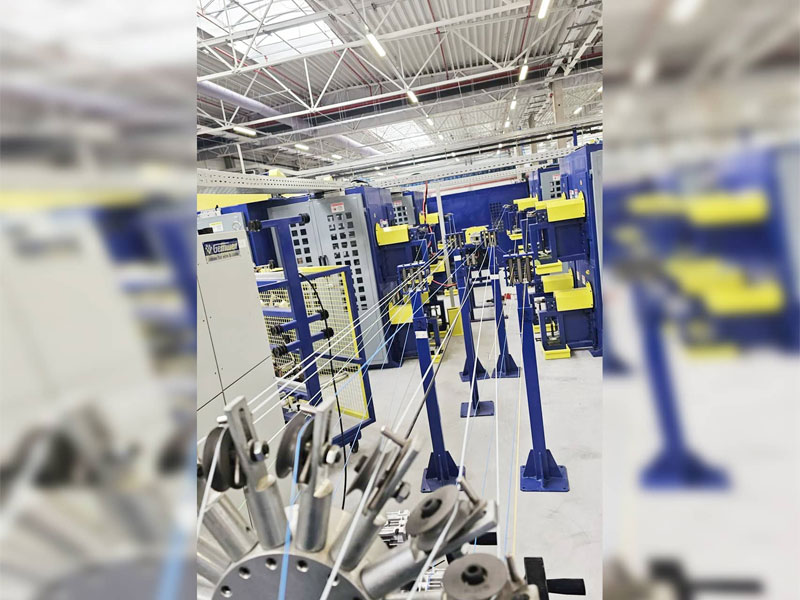
Ang mga indibidwal na buffered fibers o maluwag na tubo ay pinagsama sa isang multi-fiber cable sa isang stranding machine. Tinutukoy ng hakbang na ito ang kabuuang bilang ng hibla, pagganap ng makina, at pisikal na pagsasaayos ng natapos na cable.
Sa mga loose-tube na disenyo, maramihang tubes — bawat isa ay naglalaman ng 2 hanggang 24 fibers — ay na-stranded sa isang helical o SZ (reverse oscillating) pattern sa paligid ng isang central strength member, kadalasan ay isang glass-reinforced plastic (GRP) rod o aramid yarn bundle. Ang SZ stranding ay nagbibigay-daan sa bawat tubo na ma-access nang nakapag-iisa nang hindi inaalis ang pagkakaikot ng buong cable, isang pangunahing bentahe para sa field splicing.
Ang ribbon cable, isa pang karaniwang arkitektura, ay gumagamit ng isang patag na hanay ng 4, 6, 8, o 12 na mga hibla na pinagsama-samang may materyal na matrix, pagkatapos ay nagsasalansan ng maraming ribbon sa isang gitnang tubo o core ng slot. Maaaring tumanggap ng mga ribbon cable mahigit 6,000 fibers sa iisang cable sheath, na ginagawa itong lubos na mahusay para sa mga high-density na central office deployment at data center trunk cables.
| Uri ng Konstruksyon | Fiber Buffer | Hanay ng Bilang ng Hibla | Karaniwang Aplikasyon |
|---|---|---|---|
| Tight Buffered | 900 µm higit sa 250 µm | 2–144 | Panloob, lugar, plenum |
| Maluwag na Tube | PBT tube na puno ng gel | 2–864 | Sa labas ng halaman, long-haul |
| Ribbon | Matrix-bonded array | 72–6,912 | Data center, central office |
| Central Tube (Unitube) | Isang tubo na puno ng gel | 2–24 | I-access ang mga network, bumaba ang FTTH |
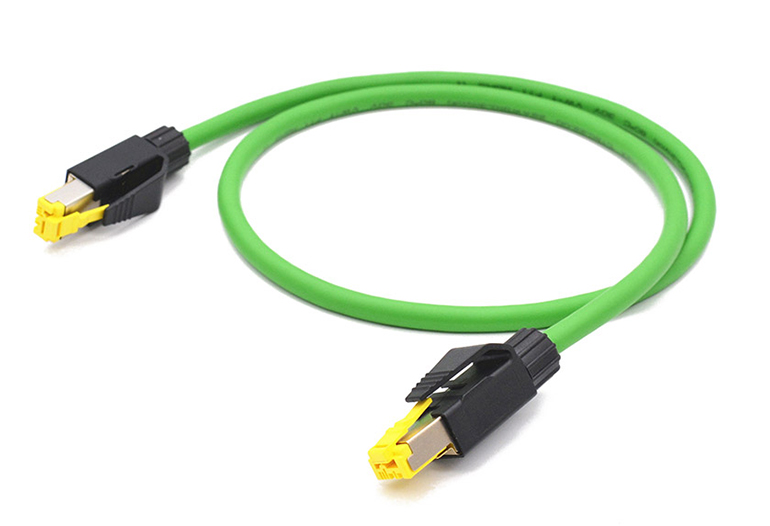
Ang Papel ng Wire at Cable Extruder sa Jacket Application
Pagkatapos ma-stranding, natatanggap ng cable core ang panlabas na jacket nito — ang panghuling protective layer na tumutukoy sa pagiging angkop sa kapaligiran ng cable. Ito ang pinakanakikitang aplikasyon ng wire at cable extruder sa linya ng pagmamanupaktura ng fiber optic, at ito ay direktang nakakaapekto sa flame retardancy, UV resistance, crush strength, at installation performance.
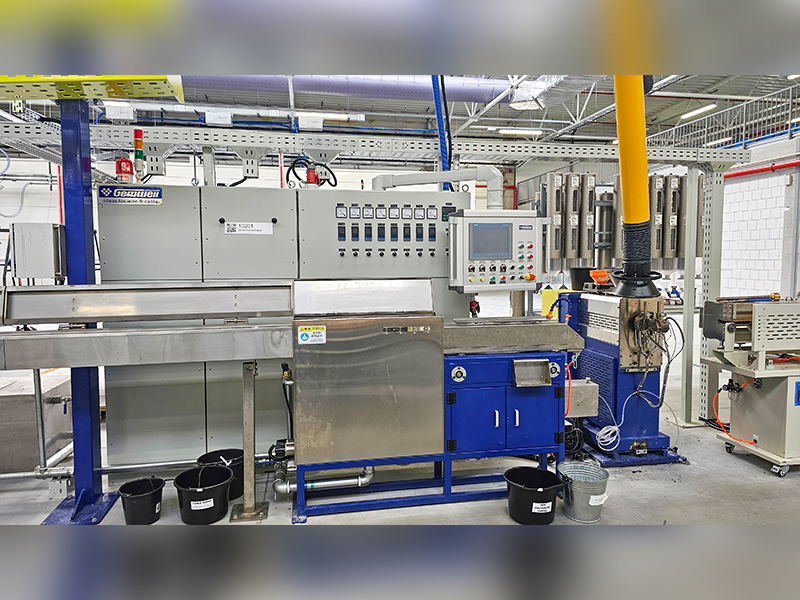
Ang wire at cable extruder para sa layuning ito ay binubuo ng isang bariles at mekanismo ng turnilyo na tumutunaw sa thermoplastic compound at pinipilit ito sa pamamagitan ng crosshead die sa kinokontrol na presyon at temperatura. Para sa mga fiber optic na jacket, ang extruder ay dapat gumana nang may partikular na mahusay na kontrol dahil ang mga optical fiber sa loob ay hindi kayang tiisin ang labis na tensyon o thermal shock sa panahon ng jacketing pass.
Mga Pangunahing Parameter ng Extruder para sa Fiber Optic Jacketing
- Disenyo ng tornilyo: Ang mga single-screw extruder na may L/D ratio na 20:1 hanggang 30:1 ay pamantayan para sa mga compound ng jacket. Ang mga barrier screw ay nagpapabuti sa pagkatunaw ng homogeneity, na binabawasan ang mga depekto sa ibabaw sa tapos na dyaket.
- Temperatura ng pagkatunaw: Nag-iiba ayon sa materyal — karaniwang 170–200°C para sa PVC, 230–260°C para sa HDPE, at 280–310°C para sa mga compound ng LSZH (Low Smoke Zero Halogen).
- Bilis ng linya: Ang mga modernong wire at cable extruder system na idinisenyo para sa fiber optic jacketing ay maaaring tumakbo sa hanggang 150–200 m/min para sa mas maliit na diameter na mga cable.
- Pag-igting sa paghakot ng uod: Kailangang maingat na i-calibrate. Ang sobrang pag-igting ay nagpapahirap sa mga optical fiber at nagpapakilala ng permanenteng pagkawala ng signal.
- Haba ng cooling trough: Ang mga HDPE at LSZH jacket ay nangangailangan ng mas mahabang cooling path — minsan 6 hanggang 12 metro — upang maiwasan ang pag-urong ng ibabaw at mapanatili ang pagiging bilog ng jacket.
Ang mga compound ng LSZH, na kinakailangan ng IEC 60332-1 at EN 50200 para sa paggamit sa mga pampublikong gusali at imprastraktura ng transportasyon, ay mas mahirap i-extrude kaysa PVC dahil sa kanilang mas mataas na filler content (karaniwang aluminum trihydrate o magnesium hydroxide bilang flame retardant). Ang isang wire at cable extruder na humahawak sa LSZH ay dapat na makabuo ng sapat na paggugupit upang magkalat ang mga mineral filler na ito nang pantay-pantay nang hindi nagpapasama sa polymer matrix. Ang ilang mga tagagawa ay gumagamit ng twin-screw extruder compounding stage upstream ng crosshead upang matiyak ang pagkakapare-pareho ng compound.
Armoring Bago ang Final Jacket
Maraming panlabas at direktang paglilibing na mga cable ang may kasamang metal o dielectric na patong ng baluti sa pagitan ng panloob na dyaket at panlabas na dyaket. Ang corrugated steel tape (CST) armor ay nagbibigay ng rodent resistance at crush protection, habang ang aramid yarn o fiberglass ay nagbibigay ng parehong proteksyon sa all-dielectric na mga disenyo. Kung naroroon ang armor, ang cable ay dumadaan sa pangalawang jacketing extruder head pagkatapos ng armoring — ginagawa ang wire at cable extruder na isang mas paulit-ulit na elemento sa buong production line.
Mga Miyembro ng Lakas at Mga Harang sa Kahalumigmigan: Ano ang Pinagsasama-sama ng Cable
Ang mga optical fiber ay hindi nagdadala ng tensile load sa kanilang sarili - ang salamin ay hindi maaaring iunat nang walang fracturing. Ang lahat ng pag-igting sa pag-install ay dapat pasanin ng mga dedikadong miyembro ng lakas na isinama sa disenyo ng cable.
- Aramid yarn (Kevlar): Ang pinaka-karaniwang elemento ng lakas sa panloob at pamamahagi ng mga cable. Ang mga karaniwang tensile load rating ay mula 100 N para sa maliliit na 2-fiber drop cable hanggang higit sa 2,700 N para sa mga panloob na trunk cable. Ang Aramid yarn ay inilalagay sa mga interstice sa pagitan ng cable core at ng panlabas na jacket.
- Glass-reinforced plastic (GRP) rod: Ginagamit bilang isang miyembro ng gitnang lakas sa mga maluwag na tubo na panlabas na mga kable. Ang isang 5 mm GRP rod ay nagbibigay ng malaking tensile strength at bend protection habang pinapanatili ang cable na hindi konduktibo at ligtas sa kidlat.
- Steel wire o steel tape: Ginagamit sa aerial self-supporting cables (ADSS cables use no steel) o lashed aerial designs. Pinagsasama ng ilang direct-burial cable ang steel armor na may water-blocking tape para sa dual protection.
- Mga elemento ng pagharang ng tubig: Ang mga interstice na puno ng gel, mga swellable tape, o tuyong water-blocking yarn ay pumipigil sa longitudinal water migration, na maaaring magdulot ng hydroxyl contamination ng salamin sa paglipas ng panahon, na nagpapataas ng attenuation sa 1383 nm water peak — isang kilalang problema sa maagang non-zero water peak (NZWP) fibers.
Mga Uri ng Optical Fiber: Single-Mode vs. Multimode
Tinutukoy ng refractive index profile na nakapaloob sa preform kung ang resultang fiber ay single-mode o multimode — isang pagkakaiba na may malalim na implikasyon para sa paggamit, gastos, at pagganap ng cable.
| Parameter | Single-Mode (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Core diameter | 9 µm | 50 µm | 50 µm |
| Karaniwang pagpapalambing | ≤0.2 dB/km @1550nm | ≤3.0 dB/km @850nm | ≤3.0 dB/km @850nm |
| Max na abot (100G) | >80 km na may amplification | 100 m | 150 m (SWDM4) |
| Banayad na pinagmulan | Laser (DFB/panlabas na lukab) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Pangunahing gamit | Telecom, long-haul, FTTH | Enterprise LAN, data center | Short-reach data center SWDM |
Ang single-mode fiber ay may a 9 µm core , na nagbibigay-daan lamang sa isang propagation mode, ganap na inaalis ang modal dispersion at pinapagana ang paghahatid sa loob ng sampu hanggang daan-daang kilometro. Ang multimode fiber, na may 50 o 62.5 µm core nito, ay nagbibigay-daan sa daan-daang mga mode at mas madaling tapusin at kumonekta, ngunit nililimitahan ng modal dispersion ang bandwidth sa distansya. Ang graded-index na profile ng mga modernong OM3/OM4/OM5 fibers — kung saan parabol na bumababa ang refractive index mula sa gitna hanggang sa gilid — nang malaki ang kompensasyon para sa modal dispersion, na nagpapagana ng 10G hanggang 400G na paghahatid sa mas maiikling distansya ng enterprise.
Pagsusuri sa Kalidad sa Buong Proseso ng Paggawa
Ang pagmamanupaktura ng fiber optic cable ay pinamamahalaan ng maraming internasyonal at domestic na pamantayan. Ang pagsusuri sa kalidad ay hindi isang panghuling yugto ng aktibidad — ito ay isinama sa bawat hakbang ng produksyon.
Mga Pagsusulit sa Antas ng Hibla (Post-Drawing)
- Attenuation: Sinusukat gamit ang OTDR (Optical Time Domain Reflectometer) o cutback method sa 1310, 1383, 1550, at 1625 nm para sa single-mode; sa 850 at 1300 nm para sa multimode.
- Patunay na pagsubok: Ang bawat fiber spool ay sumasailalim sa isang tensile proof test — karaniwang 0.5% hanggang 1% elongation — upang i-screen out ang anumang mga fibers na may mga bahid sa ibabaw. Ang mga hibla na nabigo ay masira sa panahon ng pagsubok at pinagdugtong-dugtong.
- Cutoff wavelength: Tinutukoy ang pinakamaikling wavelength kung saan gumagana ang fiber sa totoong single-mode. Dapat ay mas mababa sa 1260 nm para sa OS2 compliance.
- Mode field diameter (MFD): Nakakaapekto sa pagkawala ng splice at kahusayan sa pagkabit ng connector. Tinukoy ng ITU-T G.652 ang 9.2 ± 0.4 µm sa 1310 nm.
- Chromatic dispersion at PMD: Kritikal para sa high-speed transmission; parehong dapat matugunan ang mga halaga na inireseta ng nauugnay na ITU o IEC fiber standard.
Mga Pagsusuri sa Antas ng Cable (Pagkatapos ng Jacket)
- Paglaban sa crush: Alinsunod sa IEC 60794-1-2 Paraan E1; ang isang patag na puwersa ay inilalapat sa cross-section ng cable upang i-verify ang jacket at istraktura na nagpoprotekta sa mga hibla nang walang pagbabago sa pagpapalambing.
- Pagsubok sa epekto: Ang isang weighted drop hammer ay ginagamit upang gayahin ang mga aksidenteng mekanikal na suntok sa panahon ng pag-install.
- Temperatura na pagbibisikleta: Ang mga cable ay umiikot mula −40°C hanggang 70°C (o mas malawak para sa malupit na kapaligiran) habang sinusubaybayan ang optical attenuation. Ang mga pagbabago ay dapat manatili sa loob ng tinukoy na mga limitasyon sa buong cycle.
- Paglulubog ng tubig at pagtagos: Pinapatunayan ang pagiging epektibo ng pagpuno ng gel o dry water-blocking ayon sa IEC 60794-1-2 Paraan F5.
- Pagsubok sa spark ng jacket: Ang isang high-voltage na spark tester ay tumatakbo sa kahabaan ng cable jacket upang makita ang mga pinholes o manipis na mga spot na ipinakilala sa panahon ng extrusion — isang hakbang sa pagkontrol ng kalidad na direktang inilapat sa linya ng wire at cable extruder.
Mga Espesyal na Fiber Optic Cable: ADSS, Submarine, at Micro-Duct
Higit pa sa karaniwang loose-tube at tight-buffered na mga disenyo, ang ilang mga espesyal na konstruksyon ng cable ay nangangailangan ng mga inangkop na diskarte sa pagmamanupaktura at mga partikular na pagsasaayos ng extruder.
ADSS (All-Dielectric Self-Supporting) Cable
Ang mga ADSS cable ay idinisenyo upang i-lashed sa mga power line tower na walang messenger wire. Dapat silang makatiis ng hangin, pag-load ng yelo, at haba ng span hanggang sa 700 metro walang sag. Ang panlabas na jacket ay ginawa mula sa isang track-resistant AT compound na lumalaban sa pagkasira mula sa mataas na boltahe na mga electric field na dulot ng kalapitan sa mga energized na conductor. Ang wire at cable extruder na ginagamit para sa ADSS jacketing ay dapat pangasiwaan ang mga espesyal na AT compound na ito, na may iba't ibang rheological na gawi kaysa sa karaniwang HDPE, na nangangailangan ng mga na-adjust na profile ng temperatura ng screw at mga setting ng presyon.
Submarine Fiber Optic Cable
Ang mga kable sa ilalim ng tubig ay dapat na makaligtas sa kalaliman 8,000 metro sa mga rutang transoceanic — mga presyon sa itaas ng 80 MPa. Ang fiber unit ay inilalagay sa isang copper tube na hermetically sealed sa pamamagitan ng welding upang maiwasan ang hydrogen ingress, na nagiging sanhi ng fiber attenuation na tumaas sa paglipas ng mga dekada. Ang mga layer ng high-tensile steel wires at polyethylene jackets ay inilalapat sa maraming pass, bawat isa ay nangangailangan ng sarili nitong jacketing extruder stage. Ang paggawa ng isang solong transoceanic cable segment ay maaaring magsama ng higit sa isang dosenang sequential extrusion pass.
Micro-Duct at Blown Fiber Cable
Ang mga blown fiber cable ay idinisenyo upang mai-install sa pamamagitan ng compressed air sa pamamagitan ng pre-installed micro-ducts, karaniwang 5 hanggang 10 mm ang lapad . Ang panlabas na ibabaw ng cable ay dapat na may napakababang coefficient ng friction — kadalasang nakakamit sa pamamagitan ng co-extruding ng madulas na nylon o HDPE na panlabas na layer na may pinong texture sa ibabaw sa wire at cable extruder — upang payagan ang air-assisted installation sa mga distansyang 1 km o higit pa sa isang suntok. Ang diskarteng ito ay lubos na binabawasan ang mga gastos sa trenching sa FTTH rollout.
Mula sa Factory Drum hanggang sa Naka-install na Network: Mga Pangwakas na Hakbang
Pagkatapos ng lahat ng pag-jacket at pagsubok, ang natapos na fiber optic cable ay ilalagay sa mga kahoy o plastik na drum sa karaniwang haba ng pagpapadala. Ang mga karaniwang haba ng reel para sa mga loose-tube na panlabas na cable ay 2 km, 4 km, at 6 km . Ang bawat drum ay may label na may uri ng cable, bilang ng fiber, uri ng fiber (OS2, OM4, atbp.), haba ng drum, at ang petsa at shift ng produksyon — lahat ay masusubaybayan sa indibidwal na draw tower run at preform na batch.
Ang factory acceptance testing (FAT) sa yugtong ito ay nagsasangkot ng OTDR testing ng bawat fiber sa bawat drum upang makabuo ng ganap na attenuation trace. Ang bakas na ito ay naka-archive at ipinadala kasama ang cable upang magsilbing sanggunian kung saan ang mga field-measured na OTDR ay maaaring ihambing pagkatapos ng pag-install, na ginagawang mas madaling matukoy ang anumang pinsala na ipinakilala sa panahon ng paghila o trenching.
Ang connectorization — paglalagay ng factory-polished connectors sa fiber ends — ay opsyonal na isinasagawa sa cable plant o sa lugar ng pag-install. Ang mga factory-polished connector ay nakakamit ng mga insertion losses sa ibaba 0.2 dB na may mga return losses na higit sa 50 dB para sa APC (angled physical contact) finishes, performance na mahirap i-replicate nang pare-pareho sa mga kondisyon ng field.
Mga Madalas Itanong
Anong hilaw na materyal ang gawa sa fiber optic cable?
Ang mismong optical fiber ay ginawa mula sa ultrapure silica glass (silicon dioxide, SiO₂), na may mga dopant tulad ng germanium dioxide na ginagamit upang ayusin ang refractive index. Ang mga protective coatings, buffer tube, at jacket ay ginawa mula sa iba't ibang thermoplastics tulad ng acrylate, PBT, PVC, HDPE, PVDF, o LSZH compound, lahat ay naproseso sa pamamagitan ng extrusion equipment.
Gaano ka manipis ang optical fiber kumpara sa buhok ng tao?
Ang isang solong optical fiber pagkatapos ng pagguhit ay may panlabas na diameter na 125 micrometer (0.125 mm) , na humigit-kumulang sa diameter ng karaniwang buhok ng tao. Ang glass core mismo — ang bahaging nagdadala ng liwanag — ay 9 µm lang ang lapad sa single-mode fiber, humigit-kumulang isang-ikasampu ang lapad ng isang buhok.
Ano ang ginagawa ng wire at cable extruder sa paggawa ng fiber optic cable?
Tinutunaw ng wire at cable extruder ang thermoplastic compound at inilalapat ito bilang tuluy-tuloy, tumpak na dimensyon na layer sa ibabaw ng optical fiber o cable core. Sa pagmamanupaktura ng fiber optic, ang mga extruder ay ginagamit sa maraming yugto: bumubuo ng masikip na buffer coating sa paligid ng mga indibidwal na fibers, gumagawa ng mga maluwag na buffer tube na naglalaman ng mga grupo ng mga fibers, at paglalagay ng panlabas na jacket ng cable. Ang extruder ay dapat gumana nang may mahigpit na temperatura at kontrol ng bilis upang maiwasang masira ang mga pinong optical fiber sa loob.
Gaano katagal bago gumawa ng fiber optic cable?
Ang paggawa ng preform ay tumatagal ng ilang araw hanggang isang linggo bawat batch. Ang pagguhit ng hibla sa 15–25 m/s ay nangangahulugan na ang isang solong 5,000 km fiber spool ay tumatagal ng humigit-kumulang 60–90 oras ng tuluy-tuloy na pagpapatakbo ng drawing tower. Ang pangalawang pagpoproseso, stranding, at jacketing ay nagdaragdag ng karagdagang mga araw. Karaniwan ang kabuuang cycle ng oras mula sa mga hilaw na materyales hanggang sa natapos na drum dalawa hanggang apat na linggo para sa isang karaniwang panlabas na loose-tube cable.
Maaari bang gawin ang fiber optic cable gamit ang plastic sa halip na salamin?
Oo. Ang plastic optical fiber (POF) ay gumagamit ng PMMA (polymethyl methacrylate) o fluorinated polymer bilang core at cladding na materyal. Ang POF ay may mas malaking core (hanggang 1 mm) at mas mataas na attenuation (humigit-kumulang 150–200 dB/km sa 650 nm) kumpara sa silica fiber, kaya limitado ito sa mga short run na wala pang 50 metro — karaniwang mga automotive network, home A/V system, at industrial sensor links kung saan ang kadalian ng pagwawakas ay mas mababa kaysa sa pangangailangan.
Ano ang LSZH at bakit mahalaga ito sa mga fiber optic cable?
Ang LSZH ay nangangahulugang Low Smoke Zero Halogen. Inilalarawan nito ang mga materyales ng jacket na, kapag nalantad sa apoy, gumagawa ng kaunting usok at walang halogen gas (tulad ng chlorine mula sa PVC). Mahalaga ito sa mga nakapaloob na espasyo tulad ng mga transit tunnel, ospital, at mga gusali ng opisina kung saan ang nakakalason na usok mula sa nasusunog na mga cable ay nagdudulot ng malubhang panganib sa paglikas. Ang mga LSZH jacket ay inilalapat gamit ang wire at cable extruder na na-configure para sa mas mataas na lagkit, filler-loaded compound, at ang mga cable ay dapat pumasa sa IEC 60332-3, IEC 61034, at IEC 60754 test series.
 Kaugnay Mga produkto