E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ang Maikling Sagot: Ang Pagbabalot ng mga Kable ay Ligtas — Ngunit Lamang Kapag Tama ang Paggawa
Ang pagbabalot ng mga kable ng kuryente at mga extension wire ay hindi likas na nagdudulot ng pinsala o mga panganib sa kaligtasan. Gayunpaman, kung paano mo binalot ang mga ito ay gumagawa ng napakalaking pagkakaiba. Ang mahigpit na pag-coiling, pagyuko sa matatalim na anggulo, o pag-bundle ng mga cable habang nasa ilalim ng kargada ang mga ito ay maaaring makabuo ng init, mapahina ang pagkakabukod, at paikliin ang habang-buhay ng wire. Ang pangunahing sanhi ng karamihan sa mga pagkabigo na nauugnay sa cable ay hindi ang pagbabalot sa sarili nito, ngunit ang hindi wastong pamamaraan ng pagbabalot na sinamahan ng mababang kalidad na konstruksyon ng cable.
Ang pag-unawa kung bakit tumatagal ang ilang mga cable sa loob ng mga dekada habang ang iba ay nagkakagulo, nag-overheat, o nabigo sa loob ng isang taon ay nangangailangan ng pagtingin sa dalawang magkakaugnay na salik: kung paano iniimbak at pinamamahalaan ang mga cable sa pang-araw-araw na paggamit, at kung paano ginawa ang cable sa unang lugar — partikular na ang papel ng wire at cable extruder sa pagtukoy sa integridad ng istruktura ng huling produkto.
Bakit Talagang Mahalaga ang Paraan Mong I-wrap ang Mga Kable
Ang mga electric cable at extension wire ay hindi lamang mga metal conductor. Ang mga ito ay mga layered system — isang conductor core na napapalibutan ng insulation, kung minsan ay may karagdagang shielding o jacketing — at ang bawat layer ay may physical tolerances. Kapag nagbalot ka ng cable, binibigyan mo ng mekanikal na stress ang lahat ng mga layer na iyon nang sabay-sabay.
Naiipon ng init sa mga Coiled Extension Wire
Ang isa sa mga pinaka-dokumentadong panganib ng pagbabalot ng mga cable ay ang thermal accumulation. Kapag ang isang extension wire ay nakapulupot at nakakonekta pa rin sa isang live na circuit, ito ay kumikilos tulad ng isang inductor - ang init na nalilikha ng electrical resistance ay hindi maaaring mawala nang kasinghusay ng ito sa isang uncoiled na estado. Ang isang ganap na nakapulupot na 13-amp na extension lead na malapit sa na-rate na load nito ay maaaring umabot sa temperaturang 30–50°C na mas mataas kaysa sa parehong cable na nakalagay na patag. Ito ang dahilan kung bakit ang mga extension wire reel na ibinebenta sa UK at EU ay may mga tahasang babala na ganap na alisin ang pagkakatali bago gamitin sa ilalim ng mabibigat na karga.
Ang heat buildup ay nagpapabilis sa pagkasira ng pagkakabukod. Karamihan sa karaniwang PVC insulation ay na-rate na patuloy na gumana sa 70°C. Ang mga paulit-ulit na overheating cycle ay nagiging sanhi ng PVC na maging malutong, pumutok, at kalaunan ay malantad ang konduktor — lumilikha ng isang shock at sunog na panganib na lumilitaw na wala saan man taon pagkatapos ng unang pinsala.
Mechanical Stress sa Conductor at Insulation
Ang bending radius ay isang kritikal na detalye para sa anumang cable. Ang bawat uri ng wire ay may pinakamababang radius ng bend — ang pinakamahigpit na curve na maaari nitong mapanatili nang walang permanenteng deformation. Ang pagbalot ng mga cable nang mahigpit sa isang maliit na hook, isang cable reel hub na may makitid na core, o kahit na ang iyong sariling braso ay maaaring lumabag sa minimum na radius ng bend na ito. Ang mga kahihinatnan ay kinabibilangan ng:
- Micro-fractures sa mga indibidwal na wire strands sa loob ng conductor
- Stress cracking sa insulation jacket, lalo na sa malamig na kapaligiran
- Delamination ng sheath mula sa pagkakabukod sa mga multi-layer cable
- Tumaas na pagtutol sa mga nasirang punto, na humahantong sa naisalokal na pag-init
Para sa karaniwang 1.5mm² flexible cable na karaniwang ginagamit sa mga lead extension ng sambahayan, ang inirerekomendang minimum na radius ng bend ay karaniwang 15–20mm. Karamihan sa mga tao ay nagbabalot ng mga kable sa mga loop na mas maliit kaysa dito nang hindi napagtatanto ang pangmatagalang pinsalang dulot nito.
Ang Papel ng Wire at Cable Extruder sa Cable Quality
Bago maabot ng anumang cable ang mga kamay ng isang mamimili, dumaan ito sa isang proseso ng pagmamanupaktura kung saan ang wire at cable extruder ay ang sentral na piraso ng kagamitan. Inilalapat ng extruder ang insulation, jacketing, at sheathing layer sa conductor sa pamamagitan ng pagpilit sa molten polymer — kadalasang PVC, XLPE, LSZH, o TPE — sa pamamagitan ng isang tumpak na engineered die sa kinokontrol na temperatura, presyon, at bilis. Direktang tinutukoy ng kalidad ng proseso ng extrusion na ito kung gaano kahusay ang pagtitiis ng isang cable sa mga pisikal na stress ng pang-araw-araw na pagbabalot, pagyuko, at pag-coiling.
Paano Naaapektuhan ng Mga Parameter ng Extrusion ang Durability
Ang isang wire at cable extruder ay gumagana sa loob ng isang masikip na window ng mga parameter. Ang paglihis mula sa pinakamainam na mga setting ay nagpapakilala ng mga depekto na maaaring hindi nakikita ng mata ngunit makabuluhang bawasan ang mekanikal at thermal na pagganap ng cable:
| Extrusion Parameter | Kung Masyadong Mababa | Kung Masyadong Mataas | Epekto sa Wrapping Tolerance |
|---|---|---|---|
| Matunaw Temperatura | Mahina ang daloy ng polimer, mga voids sa pagkakabukod | Pagkasira ng polimer, pagkawalan ng kulay | Ang mga voids ay nagiging sanhi ng pag-crack sa ilalim ng paulit-ulit na pagyuko |
| Bilis ng Linya | Makapal, hindi pantay na pader - basura ng materyal | Manipis na pader, sa ibaba ng spec — pinababang pagkakabukod | Ang mga manipis na pader ay mas mabilis na nabigo sa ilalim ng mekanikal na stress |
| Mamatay na Presyon ng Ulo | Maluwag, hindi maganda ang pagkakatali ng jacket | Sobrang stress sa conductor sa die exit | Maluwag na strip ng jacket kapag nakapulupot ang cable |
| Rate ng Paglamig | Malambot, nababagong pagkakabukod | Ang mga panloob na stress ay naka-lock sa polimer | Ang natitirang stress ay nagiging sanhi ng kusang pag-crack |
Ito ang dahilan kung bakit ang mga cable mula sa mga kagalang-galang na manufacturer — na ang mga linya ng wire at cable extruder ay sinusubaybayan gamit ang in-line na spark testing, wall thickness gauge, at tuloy-tuloy na pagsukat ng diameter — ay patuloy na nangunguna sa mga murang import na lumalampas sa mga kontrol sa kalidad na ito. Ang isang cable na may pare-parehong 0.8mm insulation wall sa buong paligid ay magbaluktot ng libu-libong beses bago mabigo kaysa sa isa na may 0.4mm na manipis na bahagi sa isang gilid.
Mga Pagpipilian sa Insulation Material at Ang Epekto Nito sa Flexibility
Ang polymer compound na ipinapasok sa wire at cable extruder ay gumaganap din ng malaking papel sa kung paano tumugon ang isang natapos na cable sa pambalot. Ang iba't ibang mga materyales sa pagkakabukod ay may iba't ibang mga profile ng kakayahang umangkop:
- Karaniwang PVC: Mababang gastos, malawakang ginagamit, ngunit nagiging matigas at malutong sa temperaturang mababa sa 0°C. Ang pagbabalot ng PVC-insulated na mga cable sa malamig na kapaligiran ay makabuluhang pinatataas ang panganib ng pag-crack ng insulation.
- Flexible na PVC (na may mga plasticizer): Higit na mas malambot sa mababang temperatura, mas mapagpatawad kapag nakapulupot nang mahigpit. Karaniwang ginagamit sa mga wire ng extension ng sambahayan.
- XLPE (Cross-Linked Polyethylene): Napakahusay na thermal resistance hanggang 90°C tuloy-tuloy, mas mahusay na mekanikal na katangian kaysa PVC, ngunit hindi gaanong nababaluktot sa temperatura ng kuwarto. Ginagamit sa mas mabibigat na tungkulin na mga cable.
- TPE (Thermoplastic Elastomer): Superior na kakayahang umangkop at pagganap ng malamig na temperatura. Ang mga cable na may mga TPE jacket ay maaaring yakapin nang mahigpit at manatiling hindi nasisira, kaya naman ang mga ito ay pinapaboran para sa mga portable na tool at panlabas na kagamitan.
- LSZH (Low Smoke Zero Halogen): Ginagamit sa mga kapaligiran kung saan ang mga nakakalason na usok ay isang alalahanin sa kaligtasan ng sunog, tulad ng mga tunnel at data center. Sa pangkalahatan ay mas matigas kaysa sa mga katumbas ng PVC.
Ang pag-alam kung saang materyal ang pagkakabukod ng iyong cable ay nakakatulong sa iyong gumawa ng mas matalinong pagpapasya tungkol sa kung gaano ito kahigpit na balot, at sa ilalim ng kung anong mga kondisyon ng temperatura ng kapaligiran.
Mga Tamang Teknik para sa Pagbabalot ng Mga Kable ng Elektrisidad at Mga Extension Wire
Alam ang mga panganib, ang susunod na praktikal na tanong ay kung paano i-wrap ang mga cable nang maayos upang mas tumagal ang mga ito, manatiling mas ligtas, at manatiling madaling i-deploy. Mayroong ilang mga naitatag na pamamaraan na ginagamit ng mga propesyonal sa industriya ng audio-visual, elektrikal, at konstruksiyon na perpektong naisasalin sa pang-araw-araw na paggamit sa bahay at lugar ng trabaho.
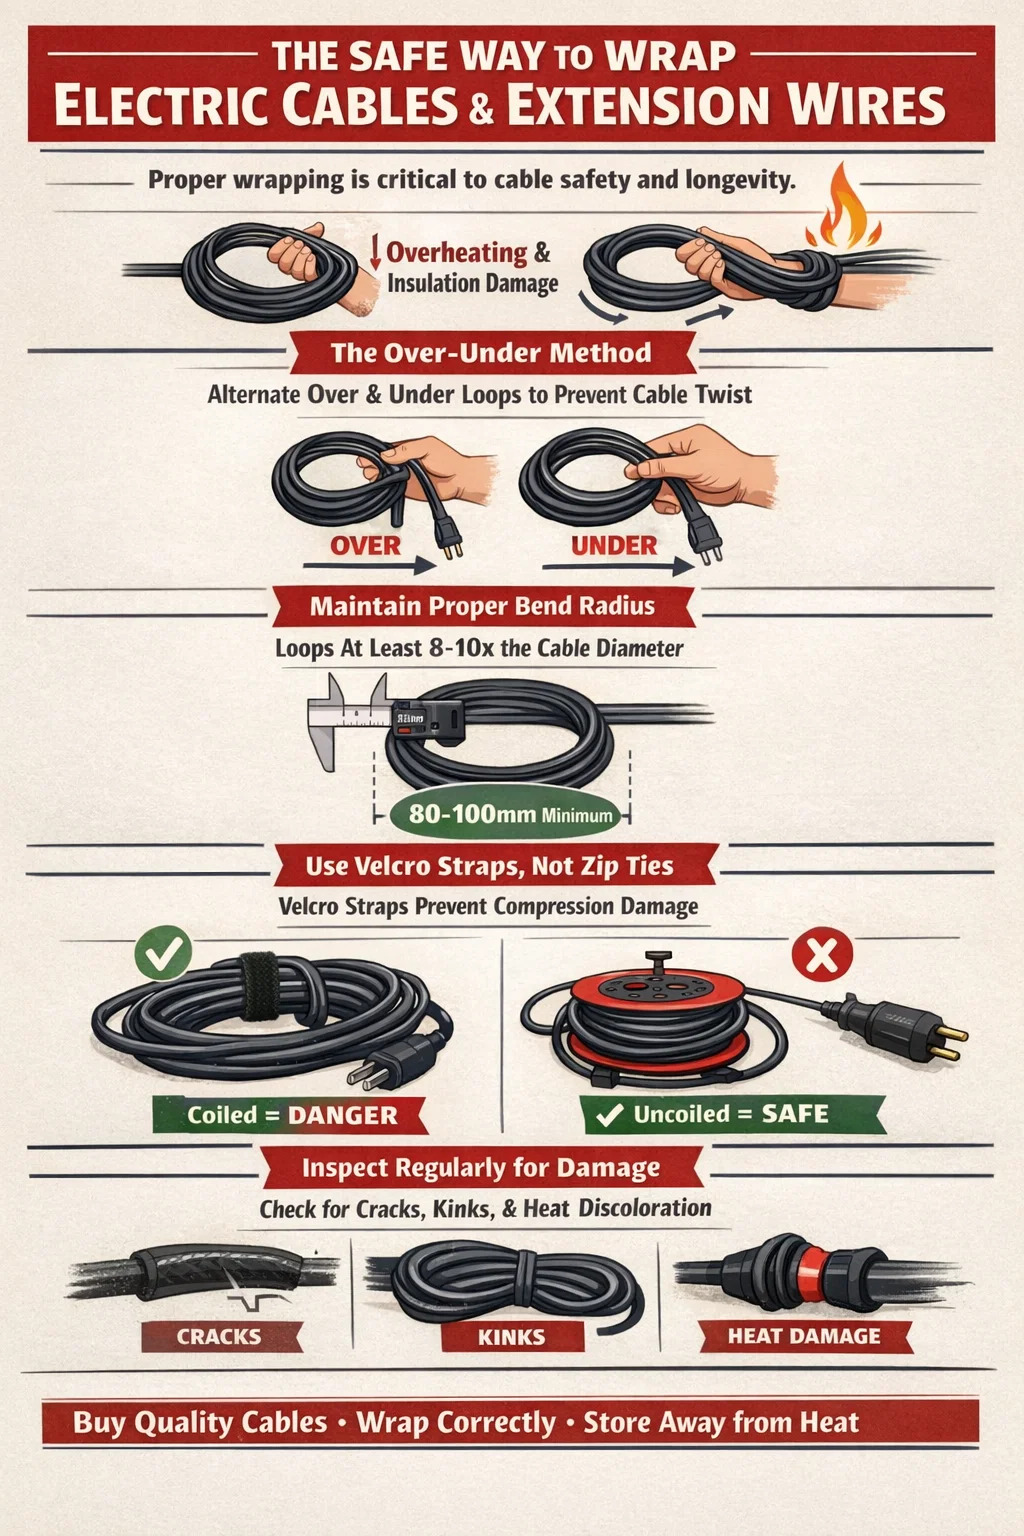
Ang Over-Under na Paraan
Ang over-under technique ay ang gold standard para sa wrapping cables na kailangang likid at paulit-ulit na iimbak. Sa halip na balutin ang cable sa parehong direksyon ng pag-ikot sa bawat oras - na bumubuo ng torsional stress sa konduktor - pinapalitan mo ang direksyon ng bawat loop. Ang isang loop ay "higit" sa isang natural na arko, ang susunod ay "sa ilalim" na may bahagyang papasok na twist, at iba pa nang halili. Nagreresulta ito sa isang coil na nakahiga na patag, nagbubukas nang walang kinking, at hindi nakakaipon ng memory-effect twisting na sumisira sa mga cable sa paglipas ng panahon. Ginagamit ng mga propesyonal na audio technician at camera crew ang pamamaraang ito bilang pamantayan dahil ang isang mikropono o video cable ay maaaring magastos ng ilang daang dolyar.
Paggalang sa Minimum Bend Radius
Bilang isang praktikal na tuntunin ng hinlalaki, ang diameter ng loop kapag nag-coiling ng cable ay dapat na hindi bababa sa 8 hanggang 10 beses ang panlabas na diameter ng cable. Para sa karaniwang 10mm-diameter extension wire, nangangahulugan ito ng mga loop na hindi mas maliit sa 80–100mm ang diameter. Ang pagbalot sa isang makitid na kawit, isang manipis na kuko, o ang iyong mga daliri ay lumilikha ng mga baluktot na mas mahigpit kaysa dito, at ang paulit-ulit na paggamit ay nagsasama ng pinsala hanggang sa mangyari ang isang pagkabigo.
Paggamit ng Cable Ties, Velcro Straps, at Mga Wastong Reel
Kung paano mo ise-secure ang isang nakabalot na cable ay mahalaga gaya ng mismong pamamaraan ng pagbabalot:
- Velcro cable tie ay mas mainam kaysa sa mga plastic zip ties dahil hindi nila ini-compress ang cable. Ang isang zip tie na nakadikit nang mahigpit sa paligid ng isang bundle ng mga cable ay lumilikha ng isang punto ng puro pressure na maaaring mag-deform ng pagkakabukod at lumikha ng isang insulation na mahinang lugar sa paglipas ng panahon.
- Reusable hook-and-loop strap partikular na idinisenyo para sa mga cable — makukuha mula sa mga tagagawa gaya ng Hellermann Tyton at Panduit — ilapat ang pantay, banayad na presyon sa paligid ng coil nang walang pagsisikip.
- Mga cable reels na may malalaking diameter ng core mapanatili ang isang ligtas na radius ng liko sa buong nakaimbak na haba. Ang mga reel na may core diameter na hindi bababa sa 150mm ay inirerekomenda para sa mga extension wire na hanggang 25m ang haba.
- Figure-8 na imbakan sa isang nakapirming bracket o peg ay isang alternatibo sa coiling na ganap na nag-aalis ng torsional stress buildup. Ang cable ay tumatawid sa mismong midpoint sa bawat pambalot, na kinakansela ang pag-ikot na ipinakilala sa bawat panig.
Huwag kailanman Mag-wrap ng Live, Na-load na Extension Wire Habang Naka-coiled
Ito ay nararapat sa sarili nitong diin. Kung gumagamit ka ng extension wire sa power equipment na malapit sa rate ng amperage nito — gaya ng space heater, power tool, o pressure washer — ang wire ay dapat na ganap na hindi nababalot bago gamitin. Ang pagpapatakbo ng coiled extension wire sa 10 amps sa isang 13-amp rated cable ay isang kilalang panganib sa sunog. Ang data ng pagsisiyasat sa sunog sa UK ay paulit-ulit na natukoy ang mga coiled extension lead bilang pinagmumulan ng pag-aapoy sa mga domestic fire. Ang IET Wiring Regulations at gabay ng manufacturer ay parehong nagpapakita nito.
Paano Naiimpluwensyahan ng Teknolohiya ng Wire at Cable Extruder ang Gawi sa Pag-wrap ng mga Makabagong Cable
Ang pagkakaiba sa pagganap sa pagitan ng isang cable na nakaligtas sa libu-libong mga wrap-unwrap cycle at isa na nabigo pagkatapos ng ilang buwan ay halos bumaba sa kung ano ang nangyari sa loob ng wire at cable extruder sa panahon ng pagmamanupaktura. Ang mga modernong extruder na linya ay higit na mas sopistikado kaysa sa dalawampung taon na ang nakararaan, at ang mga nagresultang cable ay sumasalamin sa pagsulong na iyon.
Single-Pass Multi-Layer Extrusion
Ang mga kontemporaryong wire at cable extruder configuration ay maaaring maglapat ng maraming polymer layer sa isang solong pass sa isang tandem o triple-head die assembly. Ang co-extrusion technique na ito ay lumilikha ng cable kung saan ang insulation layer at ang panlabas na jacket ay pinagsama sa isang molekular na antas sa halip na nakaupo lamang sa ibabaw ng isa't isa. Ang mga co-extruded na cable ay lumalaban sa delamination sa ilalim ng paulit-ulit na baluktot - isang kritikal na kalamangan para sa anumang cable na regular na nakapulupot at hindi nababalot.
Patuloy na Vulcanization at XLPE Processing
Para sa mga cable na may mas mataas na detalye, ang wire at cable extruder ay pumapasok sa isang tuluy-tuloy na vulcanization (CV) tube kung saan ang extruded XLPE insulation ay naka-cross-link sa pamamagitan ng init at presyon kaagad pagkatapos gamitin. Ang cross-linking ay lumilikha ng isang three-dimensional na polymer network na hindi matunaw - hindi tulad ng thermoplastic insulation - at mas lumalaban sa permanenteng deformation kapag ang mga cable ay nakabalot sa ilalim ng load. Maaaring tiisin ng mga XLPE cable ang tuluy-tuloy na operating temperature hanggang 90°C kumpara sa 70°C para sa karaniwang PVC, na nagbibigay ng mas malaking thermal safety margin kapag ang mga cable ay nakaimbak sa mga coil.
Precision Wall Thickness Control
Ang mga modernong wire at cable extruder na linya ay nilagyan ng laser o X-ray diameter gauge at mga awtomatikong centering system na nagpapanatili sa conductor na nakasentro sa loob ng die sa mga tolerance na ±0.02mm o mas mataas. Tinitiyak nito ang isang pare-parehong kapal ng pader sa paligid ng buong circumference ng cable. Ang eccentricity — kung saan nakaupo ang konduktor sa labas ng gitna, na ginagawang manipis ang isang bahagi ng insulation — ay isa sa mga pangunahing sanhi ng pagkabigo ng pagkakabukod sa mga liko, dahil ang manipis na bahagi ay tumatanggap ng pinakamalaking mekanikal na stress kapag ang cable ay nabaluktot.
Kapag bumibili ng mga extension wire o general-purpose electric cable, ang paghahanap ng mga produktong gawa sa IEC 60227, IEC 60502, o BS 6004 na pamantayan ay isang makatwirang proxy para malaman na ang proseso ng wire at cable extruder ay maayos na nakontrol. Tinukoy ng mga pamantayang ito ang pinakamababang kapal ng pader, konstruksyon ng konduktor, at mga kinakailangan sa pagsusuring elektrikal na mabibigo ang isang hindi maayos na pagkaka-extruded na cable.
Mga Karaniwang Pagkakamali Kapag Nagbabalot ng Mga Electric Cable at Extension Wire
Kahit na ang mga tao na karaniwang nag-iingat sa kanilang kagamitan ay regular na gumagawa ng mga error sa pambalot na nagiging sanhi ng malubhang pinsala sa paglipas ng mga buwan at taon. Narito ang mga madalas na nakikitang pagkakamali at kung bakit mahalaga ang mga ito:
- Pag-wrap mula sa dulo ng plug papasok: Inilalagay nito ang pinaka-mekanikal na stressed point — ang strain relief sa plug — sa ilalim ng karagdagang baluktot na load sa tuwing nakabalot ang cable. Palaging simulan ang pag-ikot mula sa gitna ng cable at tapusin sa magkabilang dulo.
- Pag-secure ng coil sa pamamagitan ng pag-twist sa cable sa paligid nito: Ang pagtali ng isang cable sa isang buhol gamit ang sarili nitong buntot ay lumilikha ng isang matalim na liko at torsional stress point na hindi na mababawi nang hindi higit na binibigyang diin ang cable. Gumamit na lang ng hiwalay na Velcro strap o cable tie.
- Pag-iimbak ng mga cable sa mainit-init na lugar habang nakapulupot: Ang isang coiled cable na nakaimbak sa tabi ng boiler, malapit sa radiator, o sa isang mainit na kotse ay makabuluhang nagpapabilis sa paglipat ng plasticizer palabas ng PVC insulation. Kapag nawala ang plasticizer, ang PVC ay nagiging matibay at malutong.
- Mahigpit na binabalot ang mga kable sa mga hawakan ng kagamitan: Maraming tao ang nakabalot ng mga extension wire nang mahigpit sa hawakan ng power tool o vacuum cleaner para sa imbakan. Ang masikip na radius sa mga punto ng pambalot at ang presyon mula sa sariling pag-igting ng cable ay nagdudulot ng patuloy na pagpapapangit.
- Pagpapatong ng mabibigat na bagay sa ibabaw ng mga nakapulupot na kable: Ang mga flat coil na nakaimbak sa ilalim ng mga istante na may mga tool o kagamitan na nakasalansan sa mga ito ay dumaranas ng compression deformation ng insulation. Ito ay partikular na nakakapinsala sa flat ribbon-style cable.
Pag-inspeksyon sa Mga Kable para sa Pinsala na Dulot ng Maling Pagbalot
Ang isa sa mga hindi pinapahalagahan na aspeto ng pagpapanatili ng cable ay ang pag-alam kung ano ang hahanapin kapag tinatasa kung ang kasaysayan ng pagbabalot ng cable ay nagdulot ng pinsala. Nahuhuli ng visual na inspeksyon ang pinakamalalang isyu bago sila maging mga panganib sa kaligtasan.
Mga Visual na Palatandaan ng Pinsala sa Pagbalot
- Kinking: Isang matalim na V-shape o U-shape crease sa cable jacket na hindi nakaka-relax kapag ang cable ay inilatag na patag. Ito ay nagpapahiwatig na ang mga hibla ng konduktor sa ilalim ay permanenteng na-deform.
- Mga puting marka ng stress sa panlabas na dyaket: Ang isang maputla o maputing pagkawalan ng kulay sa isang baluktot na punto ay nagpapahiwatig na ang polimer ay lumampas sa nababanat na limitasyon nito. Ito ay tinatawag na "stress whitening" at ito ay isang maagang babala ng pag-crack na darating.
- Nakikitang basag sa panlabas na dyaket: Ang anumang crack sa ibabaw ay dapat ituring bilang isang disqualifying defect. Kahit na ang pinagbabatayan na pagkakabukod ay mukhang buo, ang isang basag na jacket ay nagbibigay-daan sa pagpasok ng moisture na nagpapabilis sa kaagnasan ng konduktor at kalaunan ay nagdudulot ng pagkabigo sa pagkakabukod.
- Permanenteng set o "memory coiling": Ang isang kable na nagpapanatili sa hugis nito na nakapulupot at hindi maaaring ilagay nang patag nang hindi bumabalik sa likod ay may malaking panloob na torsional stress. Ito ay hindi gaanong mapanganib kaysa sa pag-crack ngunit nagpapahiwatig ng naipon na pagkapagod.
- Pagkupas ng init sa entry point ng cable ng isang plug o socket: Ang brown o dilaw na pagkawalan ng kulay ng cable jacket malapit sa isang connector ay nagpapahiwatig na ang overheating ay naganap — kadalasang sanhi ng labis na resistensya sa isang nasirang bend point sa loob ng plug entry zone.
Anumang cable na nagpapakita ng kinking, crack, stress whitening, o heat discoloration ay dapat na alisin kaagad sa serbisyo. Ang pagtatangkang ayusin ang kable ng sambahayan gamit ang electrical tape ay hindi isang ligtas na pangmatagalang solusyon — ang tape adhesive ay bumababa sa paglipas ng panahon, at ang pinagbabatayan na pinsala sa konduktor ay maaaring hindi makita sa labas.
Pagpili ng Mga Extension Wire at Mga Kable na Ginawa para sa Paulit-ulit na Pagbabalot
Kung ang iyong aplikasyon ay nagsasangkot ng madalas na pag-coiling at pag-uncoiling ng cable — mga panlabas na tool, portable na kagamitan, paggamit ng workshop — ang pagpili ng cable sa punto ng pagbili ay tumutukoy kung gaano ito katagal at kung gaano ito ligtas na maiimbak. Narito ang hahanapin:
| Tampok | Ano ang Hahanapin | Bakit Mahalaga sa Pagbalot |
|---|---|---|
| Konstruksyon ng konduktor | Fine-stranded (Class 5 o 6 bawat IEC 60228) | Higit pang mga hibla = mas nababaluktot, mas mataas na paglaban sa pagkapagod sa liko |
| Materyal na pagkakabukod | Flexible PVC o TPE jacket | Nananatiling malambot sa mababang temperatura, lumalaban sa pag-crack kapag nakapulupot |
| Karaniwang pagsunod | IEC 60227, BS 6500, o katumbas | Ginagarantiyahan ang pinakamababang kapal ng pader at integridad ng kuryente mula sa isang proseso ng extruder na kontrolado ng kalidad |
| Pampawala ng pilay sa mga plug | Mahaba, nababaluktot na pagpasok ng glandula — hindi isang maikling matibay na boot | Namamahagi ng bend stress sa punto kung saan lumabas ang cable sa plug |
| Reel core diameter (kung nasa reel) | Minimum na 150mm core para sa karaniwang mga extension lead | Pinapanatili ang ligtas na radius ng bend sa lahat ng nakaimbak na pagliko |
Class 5 at Class 6 conductors — ang fine-stranded designations sa ilalim ng IEC 60228 — ay maaaring magkaroon ng indibidwal na strand diameter na kasing liit ng 0.1mm kumpara sa 0.4mm sa Class 1 solid conductor. Ang fine stranding na ito ay nakakamit sa pamamagitan ng precision conductor drawing at bunching machine upstream ng wire at cable extruder, at sa panimula nito ay nagbabago kung paano tumugon ang natapos na cable sa baluktot. Ang Class 5 conductor sa isang 1.5mm² na nababaluktot na lead ay maaaring maglaman ng higit sa 30 indibidwal na mga hibla ng tanso, bawat isa ay nagdadala lamang ng isang bahagi ng kabuuang kasalukuyang, kung saan ang bawat strand ay maaaring gumalaw nang may kaugnayan sa mga kapitbahay nito habang ang cable ay bumabaluktot. Ito ang dahilan kung bakit kapansin-pansing iba ang pakiramdam ng mga nababaluktot na extension cord sa mga nakapirming mga kable sa loob ng mga dingding — at kung bakit makakaligtas ang mga ito sa libu-libong mga siklo ng pambalot na makakasira ng solidong konduktor sa loob ng ilang araw.
Konteksto ng Industriya at Regulatoryo: Ano ang Sinasabi ng Mga Pamantayan Tungkol sa Cable Wrapping
Ang mga regulasyon sa kaligtasan ng elektrikal at mga pamantayan ng cable ay karaniwang hindi nagrereseta nang eksakto kung paano dapat ibalot ng mga consumer ang kanilang mga cable, ngunit itinatakda nila ang mga limitasyon sa pagmamanupaktura at paggamit na ginagawang posible ang ligtas na pagbabalot. Ang pag-unawa sa mga pamantayang ito ay nakakatulong na ma-contextualize kung ano ang idinisenyo upang tiisin ng isang cable.
- IEC 60227 tumutukoy sa mga PVC-insulated na cable para sa mga na-rate na boltahe hanggang sa at kabilang ang 450/750V, na sumasaklaw sa mga kinakailangan sa pagtatayo, pagsubok, at pagmamarka na dapat matugunan ng operasyon ng wire at cable extruder upang makabuo ng sumusunod na cable.
- IEC 60884 at BS 1363 takpan ang mga plug at socket system kung saan kumukonekta ang mga extension wire, at isama ang mga kinakailangan sa strain relief na nagpoprotekta sa entry point ng cable — ang pinaka-mahina na lokasyon para sa pinsalang dulot ng bend.
- EN 50525 ay ang harmonized European standard para sa mababang boltahe na mga kable ng enerhiya, kabilang ang nababaluktot na mga kurdon para sa pangkalahatang paggamit. Tinutukoy nito ang mga bending test, heat aging test, at minimum na mga kinakailangan sa flexibility ng conductor na dapat ipasa ng mga cable bago ito maibenta sa mga European market.
- Gabay sa HSE (UK Health and Safety Executive) sa kaligtasan ng elektrisidad sa lugar ng trabaho ay tahasang naglilista ng mga coiled extension lead na ginagamit sa o malapit sa rate na kasalukuyang bilang isang kinikilalang peligro sa kuryente, na nagrerekomenda na ang mga manggagawa ay gumamit ng mga cable reel na may mga thermal cutout kapag ang operating extension ay humahantong sa mataas na load.
Ang baluktot na pagsubok na tinukoy sa EN 50525 — kung saan ang isang sample ng cable ay nakabaluktot sa paligid ng isang mandrel ng tinukoy na diameter para sa hindi bababa sa 30,000 na mga cycle — ay nagbibigay ng isang kongkretong indikasyon kung ano ang mga standard-compliant na mga cable na idinisenyo upang makatiis. Ang isang cable na pumasa sa pagsubok na ito sa pabrika, na ginawa sa isang maayos na naka-calibrate na wire at cable extruder na may pare-parehong kapal ng pader at magandang kalidad ng polymer, ay may pangunahing naiibang profile ng buhay ng serbisyo mula sa isang hindi sumusunod na cable na lumalampas sa mga pagsubok na ito.
Praktikal na Buod: Mga Pangunahing Panuntunan para sa Ligtas na Pagbabalot ng Mga Kable ng Elektrisidad
Pinagsasama-sama ang lahat sa maaaksyunan na gabay, narito ang mga pangunahing prinsipyo para sa sinumang namamahala ng mga kable ng kuryente at mga extension wire sa isang tahanan, workshop, o propesyonal na kapaligiran:
- Palaging ganap na i-uncoil ang mga extension wire bago gamitin ang mga ito sa ilalim ng mabibigat na pagkarga ng kuryente. Kahit na bahagyang uncoiling ay mas mahusay kaysa sa wala. Ang pagpapatakbo ng nakapulupot na 13-amp lead sa 10 amps o higit pa ay isang dokumentadong panganib sa sunog.
- Gamitin ang over-under wrapping technique para sa mga kable na malilikot at malilikot nang madalas. Inaalis nito ang torsional memory at makabuluhang pinalawak ang buhay ng cable.
- Panatilihin ang diameter ng loop na hindi bababa sa 8–10 beses sa panlabas na diameter ng cable kapag nakapulupot. Para sa isang 10mm cable, ang mga loop ay dapat na 80–100mm ang diameter na minimum.
- I-secure ang mga coil gamit ang Velcro strap sa halip na zip ties. Ang mga zip ties ay lumilikha ng pinsala sa compression sa securing point sa paglipas ng panahon.
- Bumili ng mga kable na ginawa sa mga pamantayan ng IEC o BS at maghanap ng nababaluktot na PVC o TPE insulation at Class 5 o Class 6 na fine-stranded na conductor para sa mga application na kinasasangkutan ng regular na coiling.
- Regular na suriin ang mga cable para sa kinking, stress whitening, crack, o pagkawalan ng kulay ng init malapit sa mga plug. Alisin kaagad ang mga sirang cable mula sa serbisyo.
- Itabi ang mga cable sa malayo sa mga pinagmumulan ng init at iwasan ang pagsasalansan ng mabibigat na bagay sa mga nakapulupot na kable.
Ang mga cable ay hindi maintenance-free na mga bahagi. Ang kumbinasyon ng wastong pamamaraan ng pagbabalot, naaangkop na pagpili ng cable — na pinagbabatayan ng kalidad na pagmamanupaktura ng wire at cable extruder — at regular na inspeksyon ay gumagawa ng isang sistema na parehong ligtas at matipid sa mahabang panahon. Ang pagkakaiba sa gastos sa pagitan ng isang sumusunod, mahusay na pagkakagawa ng extension wire at isang murang hindi sumusunod na alternatibo ay bihirang higit sa ilang dolyar o pounds. Ang pagkakaiba sa gastos sa mga resulta ng pagkabigo ay hindi masusukat na mas malaki.
 Kaugnay Mga produkto