E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ano ang Extrusion — Ang Pangunahing Proseso sa Likod ng Bawat Wire at Cable
Ang extrusion ay isang tuluy-tuloy na proseso ng pagmamanupaktura kung saan ang hilaw na materyal - karaniwang isang thermoplastic o elastomeric compound - ay natutunaw at pinipilit sa pamamagitan ng isang hugis na die upang makabuo ng isang pare-parehong cross-section na profile. Sa industriya ng wire at cable, nangangahulugan ito ng paglalagay ng insulating o jacketing layer nang direkta sa isang gumagalaw na konduktor sa bilis na maaaring lumampas 1,200 metro kada minuto sa mga high-speed na linya para sa mga fine-gauge na data cable. Ang resulta ay isang pare-parehong coating na nagpoprotekta sa conductor, nagbibigay ng electrical insulation, at nakakatugon sa mga dimensional tolerance hanggang ±0.01 mm sa mga premium na automotive o medikal na mga produkto.
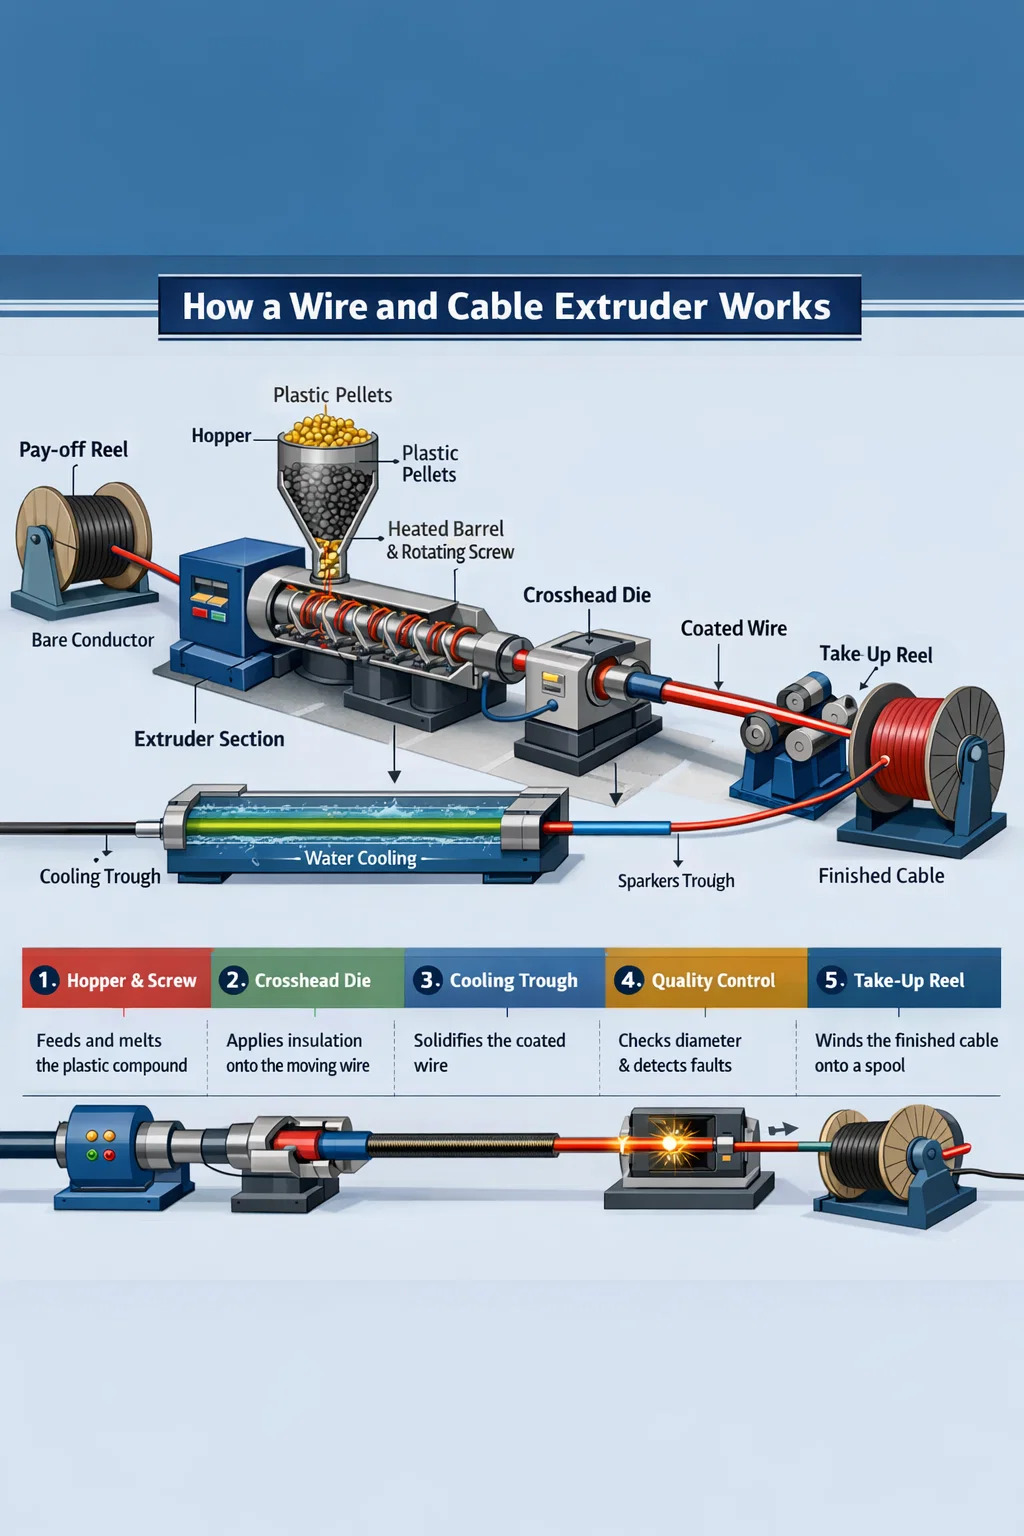
Hindi tulad ng injection molding — na pumupuno sa isang saradong amag at nangangailangan ng cycle time — ang extrusion ay likas na inline at hindi tumitigil. Ang isang wire at cable extruder ay nagpapakain ng mga pellet o pulbos sa isang pinainit na bariles, isang umiikot na turnilyo ang naghahatid at nagpapaplastikan sa tambalan, at ang natunaw na materyal ay lumalabas sa pamamagitan ng isang crosshead die na nakaposisyon sa paligid ng konduktor. Ang pinahiran na wire pagkatapos ay pumapasok sa isang cooling trough, dumadaan sa mga spark tester at diameter gauge, at isinusuot sa isang take-up reel, lahat sa isang walang patid na pass.
Ang pag-unawa sa kung ano ang extrusion — at kung ano ang pinagkaiba ng well-engineered wire at cable extruder mula sa isang generic na plastics machine — ay tumutukoy kung ang iyong tapos na produkto ay nakakatugon sa UL, IEC, o RoHS na certification sa unang produksyon o pagkatapos ng magastos na rework.
Paano a Wire at Cable Extruder Talagang Gumagana
Ang wire at cable extruder ay binubuo ng ilang pinagsamang mga subsystem. Ang bawat isa ay gumaganap ng isang natatanging papel sa pag-convert ng raw compound sa isang dimensionally stable, electrically sound insulated conductor.
Ang Barrel at Screw Assembly
Ang bariles ay isang tumigas na silindro ng bakal, kadalasang may linyang bimetallic para sa abrasion resistance kapag nagpapatakbo ng mga filled compound tulad ng flame-retardant na LSZH (Low Smoke Zero Halogen). Sa loob ay umiikot ang turnilyo, na ang geometry — flight depth, compression ratio, at L/D (length-to-diameter) ratio — ay ginawa para sa partikular na pamilya ng tambalan. Ang PVC insulation ay karaniwang tumatakbo sa mga turnilyo na may L/D na 20:1 hanggang 25:1 at isang compression ratio na malapit sa 3:1. Ang cross-linked polyethylene (XLPE) para sa medium-voltage na power cable ay nangangailangan ng mas mahaba, mas malumanay na turnilyo, kadalasang 30:1 L/D, upang maiwasan ang napaaga na crosslinking sa barrel. Ang pagpapatakbo ng maling turnilyo sa isang wire at cable extruder ay nagdudulot ng pagkasira, hindi pantay na temperatura ng pagkatunaw, at sa huli ay tumatanggi.
Ang mga temperatura ng bariles ay naka-zone - karaniwang apat hanggang anim na independiyenteng zone - tumataas mula sa feed throat hanggang sa seksyon ng pagsukat. Para sa karaniwang PVC, maaaring mangahulugan ito ng mga temperatura ng zone na 150 °C, 165 °C, 175 °C, at 180 °C patungo sa die. Mas mainit ang XLPE sa 200–220 °C sa mga susunod na zone. Ang precision PID controllers ay humahawak sa bawat zone sa loob ng ±1 °C, dahil ang isang 5 °C drift sa temperatura ng pagkatunaw ay direktang nagsasalin sa viscosity variation at wall thickness scatter.
The Crosshead Die — Ang Puso ng Wire Extrusion
Ang naghihiwalay sa wire at cable extruder mula sa karaniwang profile extruder ay ang crosshead. Ang konduktor ay pumapasok sa crosshead sa isang 90-degree na anggulo (o in-line sa ilang mga configuration) at lalabas nang coaxially sa pamamagitan ng die. Sa loob, ang melt flow ay nire-redirect sa paligid ng conductor gamit ang isang torpedo o deflector, pagkatapos ay pinagsasama-sama ng die at tip geometry upang magdeposito ng insulation nang pantay-pantay sa lahat ng posisyon ng orasan.
Dalawang paraan ng aplikasyon ang umiiral sa loob ng disenyo ng crosshead:
- Pressure tooling — natutunaw ang mga contact sa konduktor sa loob ng die, bonding sa ilalim ng presyon. Ginagamit para sa karamihan ng mga insulation application kung saan kailangan ang pagdirikit, gaya ng XLPE power cable.
- Tubing tooling — ang tunaw ay bumubuo ng isang tubo na iginuhit pababa sa konduktor pagkatapos ng die exit, umaasa sa vacuum o draw-down ratio. Karaniwan para sa maluwag na mga jacket sa mga multi-core cable.
Ang die at tip sizing ay sumusunod sa mga formula ng draw-down ratio (DDR) at draw-down balance (DDB). Ang isang DDR sa pagitan ng 1.2 at 1.5 ay isang tipikal na panimulang punto para sa mga katamtamang bilis na linya ng PVC. Ang paglampas sa DDR 2.5 sa LSZH ay maaaring magpasok ng melt fracture — isang magaspang, balat ng pating na ibabaw sa insulation na nabigo sa pagsubok ng spark.
Cooling Troughs at Downstream Equipment
Pagkatapos ng mamatay, ang pinahiran na konduktor ay pumapasok sa isang labangan na nagpapalamig ng tubig. Ang haba ng labangan ay dapat tumugma sa bilis ng linya at kapal ng pader ng pagkakabukod. Ang isang pangkalahatang tuntunin ay ang isang 1 mm wall PVC conductor na tumatakbo sa 200 m/min ay nangangailangan ng hindi bababa sa 20–30 metro ng aktibong paglamig. Ang hindi sapat na paglamig ay nagdudulot ng dimensional drift habang ang mainit na insulation ay nade-deform sa ilalim ng capstan tension. Ang ilang XLPE na medium-voltage na linya ay nagpapatakbo ng mga tubong dry-cure sa halip na mga labangan ng tubig para sa kontrol ng chemical crosslinking, ngunit ang tubig ay nananatiling pamantayan para sa karamihan ng mga linya ng wire at cable extrusion.
Ang inline na instrumento ay hindi mapag-usapan sa mga modernong linya. Ang isang laser diameter gauge kaagad pagkatapos ng die exit ay nakakakuha ng pagkakaiba-iba ng pader sa real time, na nagpapapasok ng closed-loop na kontrol pabalik sa extruder screw speed o line speed. Spark tester sa mga boltahe mula 1 kV hanggang 15 kV, depende sa klase ng pagkakabukod, patuloy na tuklasin ang mga pinholes. Nakikita ng mga monitor ng capacitance ang eccentricity — ipinapakita ang mga konduktor sa labas ng gitna bilang pagkakaiba-iba ng kapasidad sa dalas ng pag-ikot ng wire.
Mga Uri ng Wire at Cable Extruder ayon sa Configuration
Hindi lahat ng wire at cable extruder ay pareho. Ang line configuration na pinili ay may direktang epekto sa hanay ng produkto, changeover time, scrap rate, at capital investment.
| Uri ng Extruder | Karaniwang Diameter ng Screw | Pangunahing Aplikasyon | Max na Bilis ng Linya |
|---|---|---|---|
| Single-screw (smooth bore) | 25–150 mm | PVC insulation at jacketing | Hanggang 800 m/min (fine gauge) |
| Single-screw (grooved feed) | 45–120 mm | Mga compound ng HDPE, LSZH, PP | Hanggang 600 m/min |
| Twin-screw (co-rotating) | 35–90 mm | Pinagsasama ang LSZH, XLPE base | Compounding, hindi direktang patong |
| Tandem dual extruder | Dalawang turnilyo, 45–90 mm bawat isa | Dual-layer insulation jacket | Hanggang 500 m/min |
| Triple-layer (co-extrusion) | Tatlong extruder na nagpapakain ng isang mamatay | MV/HV XLPE na may mga semiconducting screen | 15–30 m/min (malaking cable) |
Single-Screw Extruder Lines
Ang single-screw wire at cable extruder ay nangingibabaw sa dami ng produksyon sa buong mundo. Ang pagiging simple nito — isang turnilyo, isang bariles, isang drive — ay nangangahulugan ng mas mababang gastos sa pagpapanatili at mas mabilis na pagbabago ng turnilyo para sa mga paglipat ng produkto. Ang isang 60 mm single-screw extruder na tumatakbo sa 120 rpm ay makakapaghatid 180–220 kg/h ng PVC compound, na sapat upang malagyan ng 1.5 mm² building wire sa 400 m/min. Para sa high-speed data cable production (Cat 6A, Cat 8), ang mga ipinares na 30–45 mm extruder ay naglalapat ng indibidwal na insulation ng conductor sa bilis ng linya na lampas sa 1,000 m/min.
Tandem at Co-Extrusion Lines
Para sa mga cable na nangangailangan ng dalawa o higit pang discrete layer — tulad ng XLPE insulation na may bonded PVC jacket, o isang automotive cable na may kulay na stripe layer sa ibabaw ng puting base — ang mga tandem o co-extrusion lines ay nagpapakain ng magkakahiwalay na compound sa isang dual-channel crosshead. Nag-aalis ito ng rewinding pass, na nakakatipid ng 15–25% sa gastos sa pagproseso sa mga multi-layer na produkto. Ang triple co-extrusion ay sapilitan para sa medium-voltage na XLPE cable kung saan ang panloob at panlabas na semiconducting na mga screen ay dapat mag-bonding sa insulation habang natutunaw pa rin, na walang kontaminasyon sa mga interface.
Mga Pangunahing Materyal na Pinoproseso sa mga Wire at Cable Extruder
Ang pagpili ng materyal ay nagtutulak sa buong detalye ng extruder — screw geometry, barrel metalurgy, profile ng temperatura, at kapasidad sa paglamig. Nasa ibaba ang mga pangunahing compound na pamilya at ang kanilang mga katangian sa pagpoproseso.
PVC (Polyvinyl Chloride)
Ang PVC ay nananatiling pinakamalawak na naprosesong tambalan sa mga wire at cable extruder sa buong mundo, na humigit-kumulang 35–40% ng lahat ng dami ng pagkakabukod ng cable sa timbang. Madali itong nagpoproseso sa pagitan ng 160–190 °C, tumatanggap ng malawak na hanay ng plasticizer at flame-retardant additive package, at cost-effective. Ang hamon ay thermal sensitivity — higit sa 200 °C o may labis na paggugupit, ang PVC ay nagpapababa at naglalabas ng HCl, na nakakasira sa barrel at crosshead. Gumagamit ang mga screw para sa PVC ng medyo mababa ang compression ratios (2.5–3.0:1) at pinakintab, chrome-plated na flight upang mabawasan ang pagdirikit.
XLPE (Cross-Linked Polyethylene)
Ang XLPE ay ang karaniwang insulation para sa medium-voltage (1–35 kV) at high-voltage power cables. Ang crosslinking reaction — kung peroxide-initiated o silane moisture-cure — ay dapat mangyari pagkatapos ng die, hindi sa loob ng extruder barrel. Pinipigilan nito ang disenyo ng turnilyo upang maiwasan ang labis na pag-init ng paggugupit at nangangailangan ng mas mahaba, mababang-compression na turnilyo. Ang mga dry-cure nitrogen tube ay nagpapanatili ng mga temperatura na higit sa 200 °C para sa mga sistema ng peroxide, pagkatapos ay isang cooling zone bago ang capstan. Gumagamit ang Silane-XLPE system ng mas simpleng single-screw extruder ngunit nangangailangan ng post-extrusion sauna o hot water bath upang makumpleto ang crosslink reaction.
Mga Compound ng LSZH / LSOH
Ang mga compound na Low Smoke Zero Halogen (LSZH) ay binubuo ng mga mineral filler — aluminum trihydrate (ATH) o magnesium hydroxide — sa mga loading na 50–65% ayon sa timbang. Ang mga filler na ito ay gumagawa ng LSZH na lubhang nakasasakit at makabuluhang nagpapataas ng lagkit ng natutunaw kumpara sa PVC. Ang mga wire at cable extruder na nagpapatakbo ng LSZH ay nangangailangan ng bimetallic barrels (minimum 60 HRC wear surface), hardened alloy screws, at mas malaking diameter na crossheads upang pamahalaan ang mas mataas na pagbaba ng presyon. Ang mga rate ng output ay 20–30% na mas mababa kaysa sa katumbas na PVC run, at ang mga bilis ng linya ay karaniwang nililimitahan sa 200–400 m/min depende sa gauge. Ang LSZH ay mandatory sa mga tunnel, marine vessel, offshore platform, at pampublikong gusali sa ilalim ng IEC 60332 at EN 50266 fire standards.
Mga Fluoropolymer (PTFE, FEP, ETFE)
Ang mga fluoropolymer-insulated na cable ay ginagamit sa aerospace, militar, at mataas na temperatura na pang-industriya na aplikasyon kung saan kinakailangan ang tuluy-tuloy na serbisyo sa 150–260 °C. Ang PTFE ay technically isang proseso ng paste extrusion (ram extrusion), hindi conventional screw extrusion. Ang FEP at ETFE ay natutunaw sa mga dalubhasang wire at cable extruder na may all-PTFE-lined melt paths o nickel-alloy construction — ang mga fluoropolymer ay kinakaing unti-unti sa karaniwang bakal sa mga temperatura ng pagproseso na 340–380 °C. Ang mga rate ng output ay mababa at ang mga gastos sa tooling ay mataas, ngunit ang performance premium ay nagbibigay-katwiran sa pamumuhunan para sa aviation wire bundle at electronic wiring harnesses.
TPE, TPU, at Parang Goma na Mga Compound
Ang Thermoplastic elastomers (TPE) at thermoplastic polyurethane (TPU) ay mabilis na lumago sa automotive, robotics, at portable power tool cable application, na pinapalitan ang vulcanized rubber sa maraming kaso. Nai-extrudable ang mga ito sa karaniwang wire at cable extruder na may katamtamang pagbabago sa turnilyo, pinoproseso sa 190–220 °C, at ganap na inaalis ang vulcanization step. Ang TPU ay partikular na nag-aalok ng namumukod-tanging paglaban sa abrasion — 10 hanggang 50 beses kaysa sa PVC — na ginagawa itong mas gustong jacket para sa mga drag-chain cable at pang-industriya na robot cable na nagba-flex ng milyun-milyong cycle.
Mga Kritikal na Parameter na Tumutukoy sa Kalidad ng Extrusion
Ang kalidad sa wire at cable extrusion ay hindi isang solong variable. Ito ay resulta ng pagkontrol sa ilang magkakaugnay na mga parameter nang sabay-sabay, kadalasan sa pamamagitan ng closed-loop automation sa mga modernong linya.
Pagkakaiba at Pagkakapareho ng Kapal ng Wall
Eccentricity — ang off-center na posisyon ng conductor sa loob ng insulation — direktang nakakaapekto sa dielectric strength ng cable at sa kakayahan nitong makapasa sa high-voltage withstand test. Tinutukoy ng IEC 60227 at UL 44 ang pinakamataas na halaga ng eccentricity; para sa 1.5 mm² PVC building wire na may 0.7 mm nominal na pader, ang minimum na pader ay hindi dapat mahulog sa ibaba 80% ng nominal sa anumang punto. Nangangahulugan ito na ang maximum eccentricity ay ±0.14 mm sa isang 0.7 mm na pader. Ang pagkamit nito nang tuluy-tuloy sa 500 m/min ay nangangailangan ng concentricity-controlled na crosshead na may die-centering bolts, upstream conductor guide, at perpektong in-line na capacitance monitor na bumabalik sa mga crosshead actuator.
Matunaw na Temperatura at Matunaw na Presyon na Katatagan
Ang matunaw na presyon sa ulo ng mamatay ay isang pangunahing tagapagpahiwatig ng katatagan ng proseso. Ang pagbabagu-bago ng presyon — dulot ng pag-vibrate ng screw, hindi pare-parehong pellet feed, o pagod na paglipad ng turnilyo — direktang lumilitaw bilang pagkakaiba-iba ng diameter sa natapos na cable. Ang isang stable na wire at cable extruder ay nagtataglay ng melt pressure variation sa ibaba ±2 bar sa steady state. Gumagamit ang ilang linya ng gear pump sa pagitan ng extruder at crosshead na partikular para i-decouple ang screw output variation mula sa die pressure, na nagbibigay-daan sa diameter control hanggang ±0.003 mm — kinakailangan para sa precision na coaxial cable at fiber optic na loose-tube jacket.
Bilis ng Linya at Kontrol ng Capstan
Ang capstan (haul-off unit) ay nagtatakda ng draw-down ratio at direktang kinokontrol ang panghuling insulation diameter. Ang isang servo-driven na capstan na may dancer roll tension feedback ay tumutugon sa mga pagbabasa ng diameter gauge sa loob ng 50–100 ms sa mga modernong kontrol ng linya ng CNC. Ang mahigpit na regulasyon sa bilis — mas mahusay kaysa sa ±0.1% na variation ng bilis — ay mahalaga para sa manipis na pader na pagkakabukod kung saan kahit na ang isang 0.5% na speed excursion ay gumagawa ng masusukat na pagbabago sa diameter. Ang bilis ng linya ay ang pangunahing throughput lever: ang pagdodoble ng bilis ng linya mula 200 hanggang 400 m/min ay nagdodoble ng output sa parehong extruder, kaya ang katatagan ng capstan ay direktang nakakaapekto sa kakayahang kumita.
Kalidad ng Ibabaw at Pagganap ng Spark Test
Ang mga depekto sa ibabaw — mga hukay, bula, guhit, o magaspang na texture — ay maaaring magtakpan bilang mga electrical failure sa pagsubok ng spark. Ang mga bula sa insulation ay sanhi ng moisture sa compound (nalulusaw sa pamamagitan ng pre-drying pellets hanggang sa mababa sa 0.05% moisture), volatile additives, o dissolved air sa melt. Ang mga streak ay kadalasang nagpapahiwatig ng nasira na materyal o kontaminasyon sa crosshead. Ang isang malinis na linya ng wire at cable extrusion ay nagpapatakbo ng tuluy-tuloy na pagsubok sa spark sa 100% ng produksyon, na may mga pass rate na higit sa 99.8% ang benchmark ng industriya para sa mga linya ng insulation ng volume.
Wire at Cable Extruder Line Layout at Auxiliary Equipment
Ang kumpletong linya ng wire at cable extrusion ay higit pa sa extruder mismo. Tinutukoy ng layout ng auxiliary equipment ang startup scrap, changeover time, at final product dimensional consistency.
Ang isang tipikal na linya ng insulating mula sa pay-off hanggang sa pagkuha ay kinabibilangan ng:
- Pay-off unit — humahawak sa hubad na conductor reel, kadalasang may tension-controlled dancer arm at reel change capability (aktibo o static na pay-off). Ang reel ay tumitimbang ng hanggang 3,000 kg para sa malalaking-gauge na mga kable ng kuryente.
- Straightener at pre-heater — itinutuwid ang nakapulupot na konduktor at inaalis ang moisture o oksihenasyon mula sa ibabaw, na pinapabuti ang pagkakadikit ng pagkakabukod. Ang conductor pre-heat sa 60–120 °C ay pamantayan para sa XLPE power cable.
- Wire at cable extruder na may crosshead — ang pangunahing yunit, paglalapat ng pagkakabukod o jacket.
- Mga labangan sa paglamig — paglamig ng tubig, kadalasan sa dalawa o tatlong serial section na may bumababang temperatura (mainit, mainit, malamig) upang maiwasan ang thermal shock at natitirang stress sa pagkakabukod.
- Inline na pagsukat — laser OD gauge, capacitance monitor, spark tester, at opsyonal na isang wall thickness X-ray scanner para sa mga precision cable.
- Capstan at mananayaw — haul-off unit na nagpapanatili ng tensyon at bilis ng linya.
- Unit ng pagmamarka — inkjet o engraving unit para sa mga marka ng metro, rating ng boltahe, karaniwang mga sertipikasyon, at color coding.
- Take-up / reeling — spool winder o drum twister, na may awtomatikong cut-and-transfer sa accumulator-equipped lines para maiwasan ang paghinto ng linya.
Ang kabuuang haba ng linya ay mula 20 metro para sa isang maliit na building wire insulating line hanggang sa mahigit 150 metro para sa isang medium-voltage na linya ng XLPE na may mahabang cure tube. Ang pagpaplano ng espasyo sa sahig at wastong pagkakahanay ng lahat ng unit sa isang matibay na steel base frame ay mahalaga — hindi pagkakapantay-pantay sa pagitan ng pay-off at crosshead nang kasing liit ng 2–3 mm sa mataas na bilis ay nagdudulot ng vibration ng conductor at eccentricity spike.
Mga Extrusion Depekto sa Wire at Cable Production at Paano Maresolba ang mga Ito
Kahit na ang mga linya ng wire at cable extruder na maayos na pinapanatili ay nakakaranas ng mga depekto sa panahon ng produksyon. Ang pagkilala sa dahilan ay mabilis na maiiwasan ang mga pinahabang pagtakbo ng scrap.
| Defect | Karamihan sa Karaniwang Dahilan | Aksyon sa Pagwawasto |
|---|---|---|
| Variation ng diameter (pagbibisikleta) | Screw surge, pagod na dulo ng turnilyo, o hindi matatag na presyon ng pagkatunaw | I-install ang gear pump; siyasatin at palitan ang mga sira na bahagi ng tornilyo |
| Mga bula / void sa pagkakabukod | Compound moisture sa itaas 0.05%; pabagu-bago ng isip plasticizers | Pre-dry compound 2–4 h sa 70–80 °C; suriin ang additive package |
| Magaspang/ balat ng pating | Matunaw na bali — labis na die wall shear rate | Taasan ang temperatura ng mamatay; bawasan ang bilis ng linya; gumamit ng tulong sa pagpoproseso |
| Mataas na eccentricity | Panginginig ng boses ng konduktor; hindi nakahanay na dulo ng mamatay; gabay sa pagsusuot ng tubo | Re-center crosshead; palitan ang gabay na tubo; suriin ang pag-igting ng konduktor |
| Mga streak / pagkawalan ng kulay | Nasira ang mga pang-holdap ng materyal sa mga crosshead dead zone | Purge crosshead; i-disassemble at linisin; suriin ang mga dead zone sa die |
| Mga pagkabigo sa spark test (pinhole) | kontaminasyon; mga bula; manipis na lugar mula sa pagkasira | tambalan ng screen; address eccentricity; suriin ang kalinisan ng materyal |
Pagpili ng Wire at Cable Extruder para sa Iyong Mga Kinakailangan sa Produksyon
Ang pagpili ng tamang wire at cable extruder ay nagsisimula sa isang malinaw na kahulugan ng hanay ng produkto, mga pamilya ng tambalan, kinakailangang throughput, at mga limitasyon sa espasyo sa sahig. Ang mga pangunahing pagtutukoy na tutukuyin bago humiling ng mga quote sa makina ay kinabibilangan ng:
- Saklaw ng laki ng konduktor — mula sa minimum (hal., 0.1 mm² para sa data cable) hanggang sa maximum (hal., 300 mm² para sa power cable). Tinutukoy nito ang laki ng crosshead bore at diameter ng screw.
- Compound pamilya at kapal ng pader — Ang bawat PVC/LSZH/XLPE ay nangangailangan ng partikular na geometry ng turnilyo. Pinakamababang kapal ng pader na mga drive ng mamatay at pagpili ng tip.
- Target na output sa kg/h — kinakalkula mula sa bilis ng linya × linear weight ng insulated cable. Ito ang laki ng extruder screw diameter at drive motor.
- Mga kinakailangang dimensional tolerance — ang mga standard na wire tolerance ng gusali (IEC 60227) ay makakamit gamit ang basic gauge feedback, habang ang automotive (ISO 6722) o aerospace standards ay nangangailangan ng gear pump at X-ray wall measurement.
- Bilang ng mga layer — tinutukoy ng single-layer insulation kumpara sa dual-layer (insulation jacket) vs. triple co-extrusion kung kailangan ng single, tandem, o full co-extrusion line.
- Antas ng automation — ganap na automated reel change, splicing, at closed-loop diameter control ay nagdaragdag ng gastos sa kapital ngunit binabawasan ang paggawa at startup scrap sa mga high-speed na linya ng 30–60%.
A 60 mm wire at cable extruder na may 25:1 L/D screw, gear pump, at inline laser gauge ay isang pangkaraniwang panimulang detalye para sa pangkalahatang layunin na PVC/LSZH na linya ng insulation ng wire sa gusali sa hanay na 0.75–16 mm². Asahan ang mga naka-install na presyo ng linya mula $300,000 hanggang $800,000 USD depende sa antas ng automation at market. Para sa XLPE medium-voltage cable production, ang triple co-extrusion lines ay nagsisimula sa $2 milyon at maaaring lumampas sa $8 milyon para sa buong dry-cure na VCV vertical tower.
Extrusion sa Mga Espesyal na Aplikasyon ng Cable
Automotive Wire Harness Cable
Ang mga automotive wire harness cable ay kabilang sa mga pinaka-hinihingi sa mga tuntunin ng dimensional consistency at throughput. Ang isang karaniwang automotive OEM wiring harness plant ay kumokonsumo ng milyun-milyong metro bawat araw ng insulated wire sa mga gauge mula 0.13 mm² hanggang 6 mm². Ang mga linya ng wire at cable extruder para sa sektor na ito ay gumagana sa 600–1,200 m/min sa fine gauge, na may kapal ng pader na kasingbaba ng 0.15 mm sa 0.13 mm² conductor. Kasama sa mga pagpipilian sa compound ang PVC (standard), XLPE, at lalong ETFE o PP para sa mga high-temperature zone na malapit sa engine kung saan kinakailangan ang tuluy-tuloy na rating ng 125°C o 150°C. Mahalaga ang color-coded insulation para sa harness assembly, kaya ang tumpak na pagtutugma ng kulay sa mga inline na colorimetric na pagsusuri ay pamantayan sa mga linya ng sasakyan.
Submarine at High-Voltage Cable
Sa kabaligtaran na sukdulan sa mga tuntunin ng sukat, ginagamit ng submarine power cable at extra-high-voltage (EHV) land cable ang pinakamalaking wire at cable extruder configuration na magagamit. Ang mga cross-section ng conductor mula 500 mm² hanggang 2,500 mm² ay nangangailangan ng triple co-extrusion na mga linya kung saan ang panloob na semiconducting screen, XLPE insulation, at outer semiconducting screen ay inilapat sa isang solong pass sa 3–10 m/min. Ang insulation wall thickness na 15–25 mm ay nangangailangan ng napakataas na volumetric na output mula sa malalaking screw extruder (120–200 mm diameter) at mahabang nitrogen cure tube na 50–80 metro. Ang mga kinakailangan sa kalinisan ng pagkakabukod sa 220–525 kV na klase ng cable ay pambihira — ang mga metal na particle na mas malaki sa 125 microns sa XLPE ay ipinagbabawal, na nangangailangan ng ultra-clean compound handling at cleanroom assembly area sa paligid ng crosshead.
Mga Kable ng Data at Telekomunikasyon
Ang structured na paglalagay ng kable para sa Cat 6, Cat 6A, at Cat 8 Ethernet, pati na rin ang mga coaxial cable para sa broadband distribution, ay nagpapataw ng mahigpit na capacitance at impedance uniformity na kinakailangan sa halip na boltahe na makatiis sa mga hinihingi. Para sa solid-core Cat 6A, ang insulation ay karaniwang foamed FEP o solid HDPE sa 0.25–0.35 mm na pader sa 0.57 mm conductor, na ginawa sa 800–1,000 m/min. Ang proseso ng foaming — alinman sa physical foaming na may nitrogen injection o chemical foaming na may azodicarbonamide — binabawasan ang dielectric constant mula 2.3 (solid HDPE) hanggang 1.5–1.8 (foamed), na siyang nagbibigay-daan sa Cat 6A na maabot ang 500 MHz bandwidth. Ang kontrol ng diameter sa isang foamed insulation wire at cable extruder ay dapat na mas mahigpit sa ±0.005 mm upang mapanatili ang impedance sa loob ng ±3 Ω tolerance ng mga pamantayan ng TIA-568.
Mga Kasanayan sa Pagpapanatili na Nagpahaba ng Buhay ng Serbisyo ng Wire at Cable Extruder
Ang wire at cable extruder ay isang capital-intensive asset. Direktang isinasalin ang wastong pagpapanatili sa uptime, pare-parehong kalidad, at buhay ng serbisyo ng turnilyo/barrel na sinusukat sa mga taon kaysa buwan.
- Pagsubaybay sa pagsusuot ng tornilyo at bariles — sukatin ang diameter ng barrel bore at screw flight diameter tuwing 6–12 buwan gamit ang mga naka-calibrate na instrumento. Kapag ang diametric clearance sa pagitan ng turnilyo at bariles ay lumampas sa 0.4–0.6 mm (depende sa laki ng turnilyo), bumaba ang pagkakapare-pareho ng output at tumataas ang daloy ng pagtagas. Ang pagpapalit ng tornilyo bago umabot ang bariles sa parehong yugto ng pagsusuot ay karaniwang mas matipid kaysa sa pagpapalit ng pareho nang sabay-sabay.
- Dalas ng paglilinis ng crosshead — Ang LSZH at pigmented compound ay nangangailangan ng crosshead disassembly at paglilinis tuwing 8–24 na oras ng produksyon upang maalis ang mga nasira na materyal na holdup. Ang natural na compound ng PVC sa isang malinis na linya ay maaaring tumakbo nang 200–500 oras sa pagitan ng mga paglilinis. Ang isang naka-iskedyul na ikot ng paglilinis gamit ang isang heat-stable na purging compound bago ang pag-shutdown ay nag-aalis ng nalalabi nang walang disassembly at nagpapahaba ng agwat.
- Barrel heater at thermocouple inspeksyon — ang mga may sira na heater band at thermocouples ay nagdudulot ng mga anomalya sa temperature zone na kadalasang hindi natukoy bilang mga problema sa compound o screw. Palitan ang mga thermocouple bilang isang preventive measure tuwing 12–18 buwan; siyasatin ang heater clamp para sa pagluwag at mga hot spot kada quarter.
- Serbisyo ng drive at gearbox — Ang mga extruder gearbox ay gumagana sa ilalim ng mataas, paikot na torque load. Sundin ang mga agwat ng pagpapalit ng langis ng gear na tinukoy ng OEM, karaniwang bawat 4,000–8,000 na oras. Ang pagsusuri ng vibration sa gearbox dalawang beses bawat taon ay kinikilala ang pagkasira ng bearing bago ang sakuna na pagkabigo at hindi nakaiskedyul na downtime.
- Pag-calibrate ng gauge at spark tester — Ang laser diameter gauge ay nangangailangan ng pagkakalibrate laban sa NIST-traceable reference target buwan-buwan. Dapat ma-verify ang mga spark tester laban sa isang kilalang holiday (pinhole sa insulation) sa simula ng bawat shift; ang hindi naka-calibrate na spark tester na nakakaligtaan ang mga pagkabigo ay mas masahol pa kaysa sa walang tester.
Mga Trend sa Industriya na Humuhubog sa Wire at Cable Extrusion Ngayon
Ang teknolohiya ng wire at cable extrusion ay umuusbong kasabay ng paglipat ng mas malawak na industriya ng cable patungo sa imprastraktura sa pag-charge ng EV, pagkakaugnay ng nababagong enerhiya, at mga high-speed data network.
Demand ng EV Charging Cable
Ang mga de-koryenteng sasakyan na DC fast charging cable ay nangangailangan ng flexible TPU o silicone jacket na may kakayahang humawak ng tuluy-tuloy na agos hanggang 500 A sa 1,000 V DC, na may bend radii na mas mababa sa 30 mm sa -40°C. Gumagamit ang mga cable na ito ng mga disenyo ng conductor na pinalamig ng likido na may extruded insulation sa ibabaw ng isang copper tube na nagdadala ng cooling fluid. Ang mga linya ng wire at cable extruder para sa produktong ito ay dapat humawak ng maraming sabay-sabay na aplikasyon ng layer — insulation sa ibabaw ng copper conductor, sheath sa ibabaw ng assembly — habang pinapanatili ang mga katangian ng flexibility na nagbibigay-daan sa cable na mag-hang at mag-recoil ng libu-libong beses sa serbisyo. Ang global EV charging cable demand ay tinatayang tataas ng higit 20% CAGR hanggang 2030 , na nagtutulak ng malaking pamumuhunan sa bagong kapasidad ng wire at cable extruder.
Industry 4.0 at Digital Extrusion Lines
Ikinokonekta ng mga modernong wire at cable extruder control system ang lahat ng line component — extruder drive, barrel temperature, gear pump, diameter gauge, capstan, at take-up — sa pamamagitan ng iisang PLC o PC-based HMI na may recipe management at SPC data logging. Ang mga digital extrusion line ay nag-iimbak ng mga recipe ng proseso para sa daan-daang uri ng cable, inaalis ang manu-manong pag-setup at pinapagana ang pagbabago ng produkto na walang tool sa loob ng wala pang 15 minuto sa mga system na mahusay ang disenyo. Ang OPC-UA connectivity ay nagbibigay-daan sa linya na mag-feed ng real-time na data ng produksyon sa MES at ERP system, na nagbibigay-daan sa traceability mula sa compound lot hanggang sa natapos na reel — isang mandatoryong kakayahan para sa automotive IATF 16949 certification at lalong kinakailangan para sa mga utility cable project.
Sustainable at Recyclable Compound Extrusion
Ang pang-regulatory pressure sa ilalim ng Circular Economy Action Plan at mga regulasyon ng REACH ng EU ay nagpapabilis sa paglipat mula sa non-recyclable thermoset (XLPE) at halogenated (PVC) insulations patungo sa thermoplastic XLPE alternatives (TR-XLPE, HFFR-TP) na maaaring i-recycle sa katapusan ng buhay. Ang mga bagong compound na ito ay napoproseso sa mga kasalukuyang wire at cable extruder platform na may screw modification ngunit nangangailangan ng mas makitid na mga window ng proseso at mas tumpak na kontrol sa temperatura kaysa sa legacy na PVC. Ang mga compound na supplier at extruder OEM ay magkakatuwang na gumagawa ng mga bagong tooling geometries at barrel coating upang mahawakan ang mga materyales na ito nang mahusay, na may ilang komersyal na linya na nagpapatakbo na ng TR-XLPE compound para sa medium-voltage na cable sa production scale sa Europe at Asia.
 Kaugnay Mga produkto