E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ano ba talaga ang ibig sabihin ng Wire at Cable?
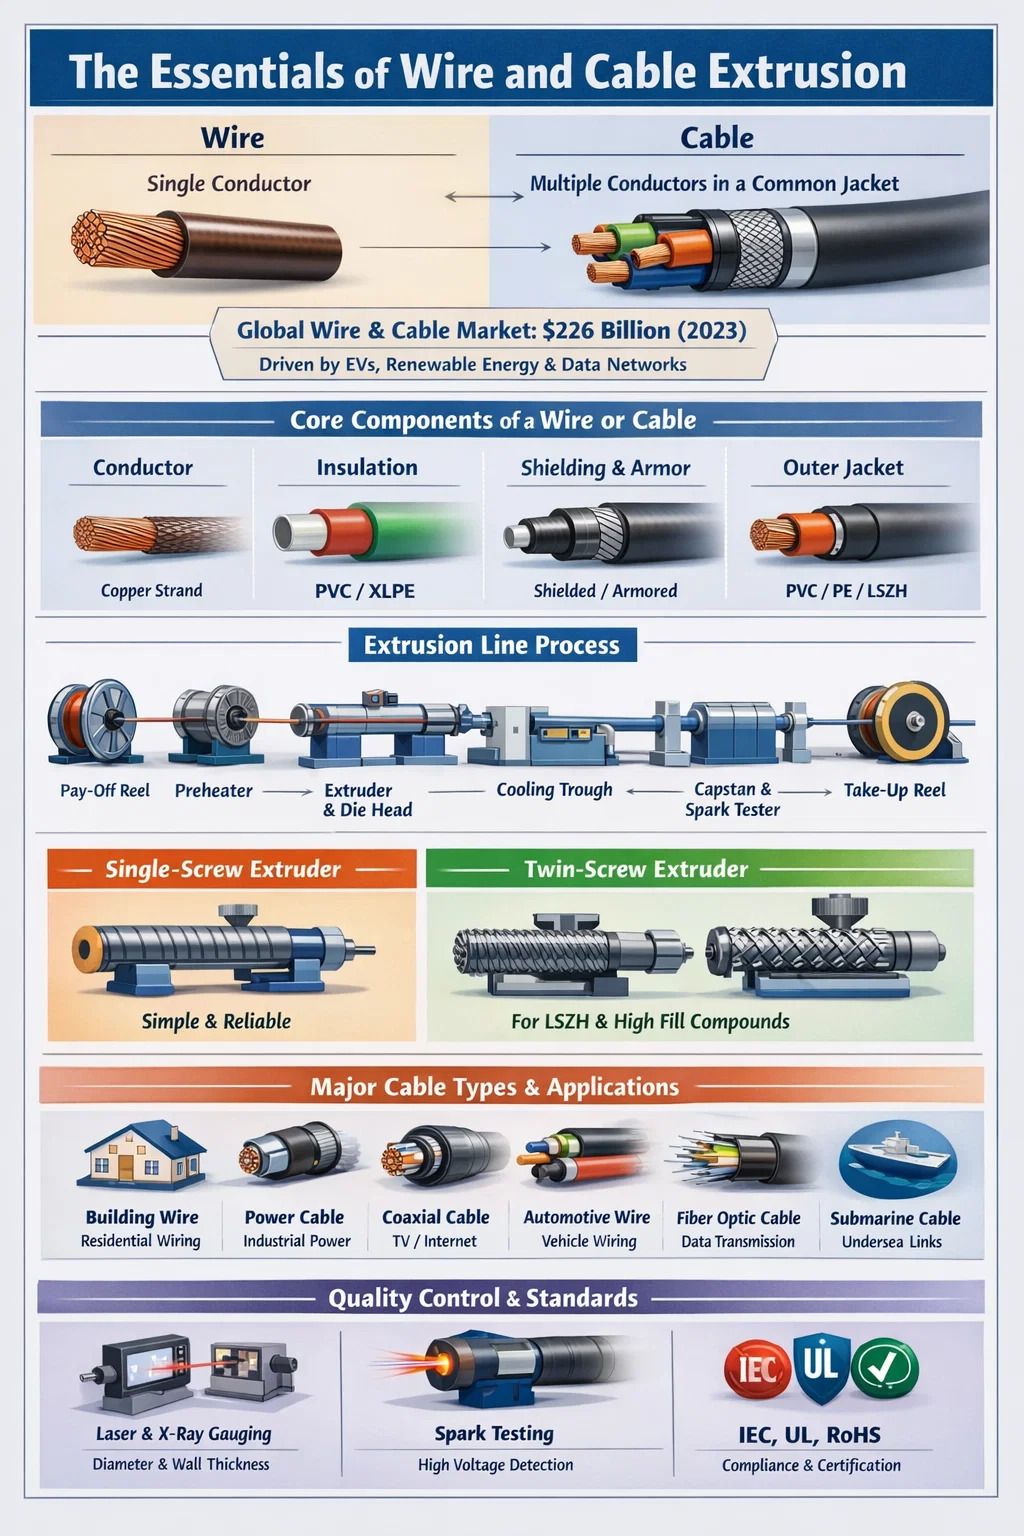
Ang wire at cable ay ang backbone ng modernong imprastraktura ng elektrisidad, ngunit maraming tao ang gumagamit ng dalawang terminong ito nang magkapalit kapag ang mga ito ay teknikal na naiiba. Ang wire ay isang solong conductor — karaniwang isang strand ng metal, kadalasang tanso o aluminum — habang ang cable ay isang assembly ng dalawa o higit pang conductor na pinagsama-sama sa loob ng isang karaniwang kaluban o jacket. Ang pagkakaibang ito ay napakahalaga sa pagmamanupaktura, pag-install, at pagsunod sa regulasyon.
Sa praktikal na mga termino, ang isang hubad na tansong wire ay maaaring gamitin para sa saligan, habang ang isang multi-core PVC-insulated cable ay nagdadala ng kapangyarihan sa isang gusali ng tirahan. Ang pandaigdigang merkado ng kawad at kable ay tinatayang humigit-kumulang USD 226 bilyon noong 2023 at inaasahang lalago nang tuluy-tuloy, na hinihimok ng urbanisasyon, pagpapalawak ng imprastraktura ng EV, at mga proyektong nababagong enerhiya. Ang pag-unawa sa pagkakaiba sa pagitan ng wire at cable ay batayan sa pagpili ng mga tamang materyales, proseso ng pagmamanupaktura, at kagamitan — kabilang ang tamang wire at cable extruder.
Mga Pangunahing Bahagi: Ano ang Bumubuo ng Wire o Cable
Tumitingin ka man sa isang simpleng hookup wire o isang high-voltage na power cable, ang pangunahing istraktura ay sumusunod sa isang pare-parehong pattern. Ang bawat layer ay nagsisilbi ng isang partikular na proteksiyon o functional na papel.
Konduktor
Ang konduktor ay ang electrically active core. Ang tanso ay nananatiling nangingibabaw na materyal dahil sa kondaktibiti nito (humigit-kumulang 58 MS/m), ngunit malawakang ginagamit ang aluminyo sa mga overhead transmission line dahil sa mas mababang halaga nito at mas magaan na timbang. Maaaring solid o stranded ang mga conductor. Ang mga stranded conductor ay nag-aalok ng mas mahusay na flexibility at mas gusto sa mga application kung saan ang mga cable ay madalas na nakabaluktot o gumagalaw.
Pagkakabukod
Pinapalibutan ng insulasyon ang bawat konduktor upang maiwasan ang pagtagas ng kuryente at mga short circuit. Kasama sa mga karaniwang insulation material ang PVC (polyvinyl chloride), XLPE (cross-linked polyethylene), LSZH (low-smoke zero-halogen), at rubber compound. Ang pagpili ay depende sa operating boltahe, hanay ng temperatura, at mga kondisyon sa kapaligiran. Ang XLPE insulation ay maaaring humawak ng mga temperatura hanggang sa 90°C patuloy at hanggang 250°C sa ilalim ng short-circuit na mga kondisyon , ginagawa itong pamantayan sa medium- at high-voltage na mga cable.
Shielding at Armor
Kasama sa ilang cable ang metallic shielding (copper tape, aluminum foil, o braided wires) upang harangan ang electromagnetic interference. Ang mga armored cable ay nagdaragdag ng isang layer ng steel wire o steel tape para sa mekanikal na proteksyon sa ilalim ng lupa o pang-industriya na mga aplikasyon.
Panlabas na Jacket
Ang panlabas na dyaket ay ang panghuling proteksiyon na patong na pinagsasama-sama ang lahat at nagbibigay ng panlaban laban sa kahalumigmigan, mga kemikal, UV radiation, at mekanikal na abrasion. Ang PVC ay ang pinakakaraniwang materyal ng jacket sa buong mundo, kahit na ang PE (polyethylene) at TPU (thermoplastic polyurethane) ay lumalaki sa paggamit para sa mga espesyalidad na aplikasyon.
Mga Pangunahing Uri ng Wire at Cable at ang mga Aplikasyon Nito
Ang industriya ng wire at cable ay sumasaklaw sa napakalaking hanay ng mga uri ng produkto. Ang bawat kategorya ay idinisenyo para sa isang partikular na hanay ng mga kinakailangan sa elektrikal, mekanikal, at kapaligiran.
| Uri ng Cable | Karaniwang Aplikasyon | Pagkakabukod Material | Saklaw ng Boltahe |
|---|---|---|---|
| Building Wire (NM-B, THHN) | Mga kable ng tirahan | PVC / naylon | Hanggang 600V |
| Power Cable | Pamamahagi ng kapangyarihang pang-industriya | XLPE / EPR | 1kV – 500kV |
| Coaxial Cable | TV, internet, RF signal | Foam PE / Solid PE | Mababang boltahe |
| Wire ng Automotive | Wiring harness ng sasakyan | PVC / XLPE / TPU | 12V – 800V (EV) |
| Fiber Optic Cable | Pagpapadala ng data | LSZH / PE | N/A (optical) |
| Submarine Cable | Mga link ng kapangyarihan/data sa ilalim ng dagat | XLPE | Hanggang 525kV (HVDC) |
Ang bawat isa sa mga kategoryang ito ay nangangailangan ng isang partikular na proseso ng extrusion, at ang wire at cable extruder na ginamit ay dapat na tumugma sa lagkit ng materyal, kinakailangang kapal ng pader, at bilis ng produksyon.
Ang Papel ng a Wire at Cable Extruder sa Paggawa
Ang wire at cable extruder ay ang sentral na piraso ng kagamitan sa linya ng produksyon. Ang pangunahing tungkulin nito ay ang paglalagay ng insulation, jacketing, o iba pang polymer layer sa isang conductor sa pamamagitan ng pagtunaw ng thermoplastic o thermoset na materyal at pagtutulak nito sa isang die sa paligid ng wire nang napakabilis. Kung walang maayos na naka-configure na extruder, imposibleng makamit ang pare-parehong kapal ng pader, mahusay na pagdirikit, at ang mga mekanikal na katangian na kinakailangan ng mga pamantayan tulad ng IEC 60228, UL 44, o RoHS.
Kasama sa tipikal na linya ng wire at cable extrusion ang mga sumusunod na bahagi na gumagana nang magkakasunod: isang pay-off reel na nagpapakain sa hubad na conductor, isang preheater, ang extruder mismo kasama ang die head nito, isang cooling trough, isang capstan o haul-off unit, isang spark tester para sa pagtukoy ng depekto, at isang take-up reel. Ang bawat istasyon ay dapat na tiyak na naka-synchronize. Kahit na ang isang 5% na pagkakaiba-iba sa bilis ng linya ay maaaring magdulot ng mga paglihis sa kapal ng pader na nabigo sa mga kinakailangan sa dimensional tolerance.
Single Screw vs. Twin Screw Extruder
Ang pinakakaraniwang pagsasaayos sa paggawa ng wire at cable ay ang single-screw extruder , na pinapaboran para sa pagiging simple, pagiging maaasahan, at mababang gastos sa pagpapanatili. Ang mga single-screw machine ay epektibong humahawak ng PVC, PE, XLPE, at karamihan sa mga karaniwang materyales ng jacket. Ang mga ratio ng Screw L/D (length-to-diameter) ay karaniwang mula 20:1 hanggang 30:1 para sa mga wire at cable application.
Ang mga twin-screw extruder, parehong co-rotating at counter-rotating, ay ginagamit kapag ang compound ay nangangailangan ng masinsinang paghahalo — halimbawa, kapag gumagawa ng LSZH (low-smoke zero-halogen) compound na naglalaman ng mataas na loading ng mineral fillers tulad ng ATH (aluminum trihydrate). Ang mga filler na ito ay maaaring lumampas sa 60% ayon sa timbang sa compound, na ginagawang kritikal ang masusing dispersion para matugunan ang mga pamantayan sa pagganap ng sunog tulad ng EN 60332.
Tandem at Dual-Layer Extrusion
Para sa mga cable na nangangailangan ng dalawang natatanging polymer layers — gaya ng semiconducting layer at isang insulation layer sa medium-voltage cables — tandem extrusion (dalawang extruders in series) o triple-layer co-extrusion (tatlong extruder na nagpapakain ng karaniwang die head nang sabay-sabay). Tinitiyak ng triple co-extrusion na ang tatlong layer ay nakakabit habang mainit pa, na mahalaga para sa mga XLPE cable kung saan ang mga interface ay dapat na malinis at walang bisa upang maiwasan ang bahagyang discharge sa matataas na boltahe.
Mga Pangunahing Teknikal na Parameter ng Wire at Cable Extruder
Kapag tinutukoy o sinusuri ang isang wire at cable extruder, tinutukoy ng ilang teknikal na parameter kung ang makina ay angkop para sa isang partikular na produkto at kinakailangan sa throughput.
- diameter ng tornilyo: Mula sa 30mm para sa fine wire insulation hanggang 150mm o mas malaki para sa heavy cable jacketing. Ang mas malalaking diyametro ng tornilyo ay naghahatid ng mas mataas na throughput ngunit nangangailangan ng higit na lakas ng drive.
- L/D ratio: Ang isang mas mataas na ratio ng L/D ay nagbibigay ng mas mahusay na plasticization at paghahalo. Para sa PVC, tipikal ang 24:1 hanggang 28:1; para sa PE at XLPE, karaniwan ang 25:1 hanggang 30:1.
- Screw RPM at rate ng output: Ang mga modernong high-speed extruder para sa telecom wire ay maaaring tumakbo sa bilis ng turnilyo na lampas sa 200 RPM, na nakakamit ng mga bilis ng linya na 1,000 m/min o higit pa para sa thin-wall insulation sa maliliit na conductor.
- Mga zone ng temperatura: Ang bariles ay nahahati sa maramihang independiyenteng kinokontrol na mga heating zone (karaniwang 4 hanggang 8). Pinipigilan ng tumpak na kontrol ng zone ang thermal degradation ng mga heat-sensitive na materyales tulad ng PVC, na nagsisimulang bumaba sa itaas ng 200°C.
- Die head na disenyo: Iba't ibang layunin ang mga pressure die head at tube die head. Ang pressure dies ay lumilikha ng intimate contact sa pagitan ng insulation at conductor; ang mga tubo ng tubo ay nag-iiwan ng maliit na puwang sa hangin at ginagamit kung saan ang pagkakabukod ay hindi dapat mag-bonding sa konduktor.
- Sistema ng pagmamaneho: Ang mga AC vector drive na may closed-loop na feedback ay karaniwan na ngayon, na nagbibigay-daan sa tumpak na kontrol sa bilis at mga pagpapabuti ng kahusayan sa enerhiya na 15–25% kumpara sa mga mas lumang DC drive system.
Ang pagpili ng materyal ay nakakaapekto rin sa disenyo ng extruder. Ang PVC ay sensitibo sa paggugupit at nangangailangan ng maingat na geometry ng turnilyo upang maiwasan ang lokal na sobrang init. Ang XLPE na inilaan para sa cross-linking sa pamamagitan ng CV (continuous vulcanization) tubes ay dapat iproseso sa kinokontrol na temperatura ng pagkatunaw upang maiwasan ang napaaga na cross-linking sa loob ng extruder — isang phenomenon na tinatawag na "scorch."
Cross-Linking Technologies sa Cable Extrusion
Para sa katamtaman at mataas na boltahe na mga kable ng kuryente, ang pag-cross-link sa polyethylene insulation ay binabago ito mula sa isang thermoplastic tungo sa isang thermoset, na kapansin-pansing pinapabuti ang paglaban sa init at pangmatagalang pagganap ng kuryente. Ang wire at cable extruder ay dapat na tugma sa napiling paraan ng cross-linking.
Peroxide Cross-Linking (CV Lines)
Ang pinaka-malawak na ginagamit na paraan para sa mataas na boltahe na mga cable. Pagkatapos ilapat ng extruder ang XLPE compound, dumadaan ang cable sa isang tuluy-tuloy na vulcanization (CV) tube na puno ng nitrogen sa mataas na presyon (karaniwang 6–12 bar) at temperatura hanggang 300°C. Ang peroxide ay nabubulok at bumubuo ng mga covalent cross-link sa pagitan ng mga polyethylene chain. Ang mga linya ng CV para sa mga kable ng EHV (extra high voltage) ay maaaring 200 metro ang haba o higit pa upang magbigay ng sapat na oras ng paninirahan para sa kumpletong cross-linking bago palamig.
Silane Cross-Linking (Monosil at Sioplas)
Isang mas matipid na paraan na ginagamit para sa mga kable na mababa at katamtaman ang boltahe. Sa proseso ng Monosil, ang silane grafting ay nangyayari sa loob ng isang espesyal na idinisenyong extruder, at ang cross-linking ay nakumpleto sa pamamagitan ng paglulubog sa natapos na cable sa mainit na tubig o singaw. Iniiwasan nito ang pangangailangan para sa isang CV tube at ito ay angkop para sa mas maliit na dami ng produksyon.
Electron Beam (EB) Cross-Linking
Ginagamit para sa thin-wall wire insulation sa automotive, aerospace, at military applications. Pagkatapos ng extrusion, ang cable ay dumadaan sa isang electron accelerator na nagbobomba sa pagkakabukod ng mga electron na may mataas na enerhiya, na nagiging sanhi ng cross-linking nang hindi gumagamit ng mga kemikal. Ang EB cross-linking ay gumagawa ng mga wire na na-rate para sa mga temperatura na hanggang 150°C o mas mataas, na mahalaga para sa mga automotive na application na malapit sa mga pinagmumulan ng init.
Pagkakabukod and Jacketing Materials: How They Affect Extruder Selection
Direktang idinidikta ng pagpili ng materyal ang uri at pagsasaayos ng wire at cable extruder na kinakailangan. Ang bawat polimer ay may iba't ibang pag-uugali ng pagkatunaw, pagpoproseso ng mga bintana ng temperatura, at pagiging sensitibo sa paggugupit at pagkasira.
PVC (Polyvinyl Chloride)
Ang PVC ay nagkakahalaga ng higit sa 40% ng insulation at jacketing material na ginagamit sa buong mundo sa industriya ng wire at cable. Ito ay cost-effective, flame-retardant sa compound form, at madaling iproseso. Ang mga temperatura ng pagpoproseso ay karaniwang mula 160°C hanggang 190°C. Available ang mga PVC compound sa isang malawak na hanay ng mga halaga ng katigasan ng Shore A (mula 60 para sa mga nababaluktot na grado hanggang 95 para sa mga matibay na uri). Ang mga turnilyo na ginagamit para sa PVC ay karaniwang mga low-compression na disenyo upang maiwasan ang labis na paggugupit na init.
PE at HDPE
Nag-aalok ang polyethylene ng mahusay na mga katangian ng dielectric at moisture resistance, na ginagawa itong karaniwang pagpipilian para sa mga telecom cable at underground distribution cable. Ang mga HDPE jacket ay karaniwan sa mga medium-voltage na cable at fiber optic cable para sa kanilang kumbinasyon ng higpit at paglaban sa kemikal. Ang mga temperatura ng pagpoproseso para sa PE ay mula 180°C hanggang 230°C depende sa melt index.
Mga Compound ng LSZH
Ang mga low-smoke na zero-halogen na materyales ay sapilitan sa mga aplikasyon tulad ng mga tunnel, pampublikong gusali, at mga sasakyang pandagat kung saan ang nakakalason na usok mula sa nasusunog na PVC ay maaaring maging banta sa buhay. Ang mga compound ng LSZH ay karaniwang nakabatay sa EVA (ethylene vinyl acetate) o mga polyolefin na pinaghalong puno ng ATH o MDH (magnesium dihydroxide) bilang mga flame retardant. Ang mga filler na ito ay ginagawang mas mahirap iproseso ang mga compound ng LSZH , nangangailangan ng mga twin-screw extruder o espesyal na idinisenyong single-screw machine na may mga barrier screw at high-torque na gearbox.
TPU at Specialty Elastomer
Nag-aalok ang Thermoplastic polyurethane ng pambihirang paglaban sa abrasion at flexibility, na ginagawa itong isang ginustong materyal ng jacket para sa mga drag chain, robotic cable, at offshore application. Nangangailangan ang TPU ng tumpak na kontrol sa temperatura dahil makitid ang window ng pagpoproseso nito — karaniwang 180°C hanggang 210°C — at ang sobrang pag-init ay nagdudulot ng hydrolytic degradation kung hindi pa natutuyo nang maayos ang materyal. Dapat mas mababa sa 0.02% ang moisture content bago iproseso.
Quality Control sa Wire at Cable Extrusion
Ang kontrol sa kalidad sa paggawa ng wire at cable ay hindi opsyonal — ito ay ipinag-uutos ng mga internasyonal na pamantayan at direktang nakatali sa kaligtasan. Ang isang cable na may maliit na insulation ay maaaring mabigo sa serbisyo, na magdulot ng mga sunog sa kuryente o pagkamatay.
Mga Inline na Sistema sa Pagsukat
Ang mga modernong linya ng extrusion ay nilagyan ng mga inline na diameter gauge gamit ang teknolohiya ng laser o X-ray. Sinusukat ng mga laser gauge ang panlabas na diameter sa dalawa o tatlong axes nang sabay-sabay at ibinabalik ang data sa bilis ng linya at mga kontrol sa output ng extruder. Ang mga kinakailangan sa pagpapaubaya para sa maraming uri ng cable ay ±0.05mm o mas mahigpit , na nangangailangan ng real-time na closed-loop na kontrol sa halip na pana-panahong manu-manong pagsukat.
Ang mga sukat ng kapal ng pader ng X-ray ay higit na nagpapatuloy sa pamamagitan ng pagsukat ng kapal ng pader ng pagkakabukod sa apat o higit pang mga eroplano nang sabay-sabay, pag-detect ng eccentricity — isang kondisyon kung saan ang konduktor ay nasa labas ng gitna sa loob ng pagkakabukod. Ang eccentricity na lampas sa tinukoy na mga limitasyon ay maaaring magdulot ng dielectric breakdown sa mataas na boltahe.
Spark Testing
Ang bawat insulated conductor ay dumadaan sa isang spark tester (tinatawag ding holiday detector) sa linya ng produksyon. Ang isang mataas na boltahe na elektrod ay pumapalibot sa cable at naglalapat ng DC o AC test voltage. Ang mga pinholes, void, o contamination na nakakasira sa insulation ay nagdudulot ng spark discharge, na nagti-trigger ng counter at kung minsan ay humihinto sa linya. Ang mga boltahe ng spark test ay karaniwang mula 1 kV para sa mababang boltahe na wire hanggang 25 kV o mas mataas para sa medium-voltage na pagkakabukod ng cable , alinsunod sa mga pamantayan tulad ng IEC 60885-2.
Konduktor Resistance and Insulation Resistance Testing
Kasama sa mga off-line na pagsubok ang mga pagsukat ng DC resistance ng conductor (upang i-verify ang cross-section at kadalisayan ng materyal laban sa IEC 60228) at insulation resistance testing gamit ang megohmmeter. Ang isang magandang PVC-insulated cable ay dapat magpakita ng mga halaga ng insulation resistance sa daan-daang megaohms bawat kilometro sa ambient temperature.
Mga Pamantayan at Sertipikasyon ng Wire at Cable
Ang industriya ng wire at cable ay pinamamahalaan ng isang komprehensibong balangkas ng pambansa at internasyonal na mga pamantayan. Kinakailangan ang pagsunod para sa pag-access sa merkado sa karamihan ng mga bansa at na-verify ng mga laboratoryo sa pagsubok ng third-party.
- Mga pamantayan ng IEC (International Electrotechnical Commission): Sinasaklaw ng IEC 60228 ang mga detalye ng conductor; Sinasaklaw ng IEC 60502 ang mga kable ng kuryente hanggang sa 30kV; Sinasaklaw ng IEC 60332 ang mga pagsubok sa pagpapalaganap ng apoy.
- Mga pamantayan ng UL (Underwriters Laboratories, USA): Sinasaklaw ng UL 44 ang mga wire at cable na may thermoset-insulated; Sinasaklaw ng UL 83 ang thermoplastic-insulated wire; Ang UL 1581 ay ang reference na pamantayan para sa mga electrical wire at cable.
- RoHS at REACH: Ang mga regulasyong pangkapaligiran na naghihigpit sa mga mapanganib na substance, kabilang ang mga lead stabilizer sa PVC — isang hamon sa pagsunod na nagtulak sa reformulation ng maraming wire compound sa Europe at lalong dumami sa Asia.
- CPR (Construction Products Regulation, EU): Mula noong 2017, ang mga cable na ginagamit sa konstruksyon sa EU ay dapat na may markang CE at nauuri para sa reaksyon sa pagganap ng sunog (Aca hanggang Fca classes).
- Mga pamantayan sa sasakyan: Ang ISO 6722 at LV 216 ay namamahala sa automotive wire na ginagamit sa 12V at 48V system; para sa mga kable na may mataas na boltahe ng EV, ang ISO 19642 at USCAR-2 ay lalong nire-reference.
Dapat idokumento ng mga tagagawa na ang kanilang proseso ng extrusion, pagbubuo ng materyal, at huling produkto ay nakakatugon lahat sa naaangkop na pamantayan. Nangangailangan ito ng mga detalyadong rekord ng proseso, mga napanatili na sample cable, at pana-panahong pag-audit ng third-party.
Mga Nagmamaneho ng Paglago: Kung saan Lumalawak ang Demand para sa Wire at Cable
Maraming pangunahing pandaigdigang uso ang lumilikha ng matagal at pabilis na pangangailangan para sa mga produkto ng wire at cable, at dahil dito para sa mga high-performance na wire at cable extruder na may kakayahang gumawa ng mga kinakailangang uri ng produkto sa mapagkumpitensyang gastos.
Mga Wiring Harness ng Electric Vehicle
Ang isang kumbensiyonal na internal combustion engine na sasakyan ay naglalaman ng humigit-kumulang 1.5 hanggang 2 kilometro ng wire sa wiring harness nito. Ang isang full battery na de-kuryenteng sasakyan, na may karagdagang high-voltage power distribution, battery management system, at charging infrastructure, ay maaaring mangailangan 3 hanggang 4 na kilometro ng wire bawat sasakyan . Sa pandaigdigang benta ng EV na inaasahang aabot sa 30 milyong unit bawat taon pagsapit ng 2030, ito ay kumakatawan sa isang malaki at lumalaking demand para sa automotive-grade wire at ang mga extruder na gumagawa nito.
Imprastraktura ng Renewable Energy
Ang mga offshore wind farm ay nangangailangan ng malalaking diyametro na mga kable sa ilalim ng tubig upang ikonekta ang mga turbin sa isa't isa at sa pampang. Ang nag-iisang offshore wind project ay maaaring mangailangan ng daan-daang kilometro ng 33kV inter-array cable at isang high-voltage export cable na maaaring umabot ng 100km o higit pa sa isang onshore grid connection point. Ang mga materyales at prosesong kasangkot — partikular na ang triple co-extrusion ng XLPE insulation system — ay nangangailangan ng pinaka-sopistikadong wire at cable extruder configuration na magagamit.
Data Center at 5G Network Expansion
Ang sumasabog na paglaki ng cloud computing at imprastraktura ng AI ay nagtutulak ng hindi pa naganap na pangangailangan para sa data center power at mga signal cable. Samantala, ang 5G network rollout ay nangangailangan ng napakalaking dami ng fiber optic cable at coaxial cable para sa mga base station na koneksyon. Ang parehong mga produkto ay nangangailangan ng precision extrusion ng thin-wall insulation sa mataas na bilis ng linya.
Grid Modernization at Elektripikasyon
Ang mga pamahalaan sa buong mundo ay namumuhunan nang malaki sa pag-upgrade ng tumatandang electrical transmission at imprastraktura ng pamamahagi. Ang US lamang ang nakatukoy ng mahigit $65 bilyon sa mga pangangailangan sa grid investment sa ilalim ng kamakailang batas sa imprastraktura. Karamihan sa pamumuhunang ito ay direktang dumadaloy sa mga underground na medium-voltage distribution cable at high-voltage transmission cables — lahat ay ginawa sa wire at cable extrusion lines.
Pagpili ng Tamang Wire at Cable Extruder: Mga Praktikal na Pagsasaalang-alang
Ang pagpili ng wire at cable extruder ay isang malaking capital investment — ang mga makina mula sa mga kagalang-galang na manufacturer ay mula sa $100,000 para sa isang basic single-screw setup hanggang sa ilang milyong dolyar para sa kumpletong high-voltage cable extrusion line. Dapat isaalang-alang ng desisyon ang mga kasalukuyang kinakailangan sa produkto, inaasahang pagbabago sa halo ng produkto, at pangmatagalang suporta sa serbisyo.
Itugma ang Extruder sa Iyong Materyal
Ang isang solong extruder ay hindi maaaring mai-configure nang husto para sa parehong PVC at LSZH compound nang walang mga pagbabago sa turnilyo. Kung ang iyong produksyon ay nagsasangkot ng maraming materyales, magplano para sa mga nakalaang linya o mamuhunan sa mabilisang pagbabago ng mga screw at barrel system. Maraming mga tagagawa ang nag-aalok ng mga modular extrusion head at maramihang mga configuration ng screw para magbigay ng flexibility nang walang full line duplication.
Isaalang-alang ang Automation at Industry 4.0 Integration
Ang mga modernong wire at cable extruder ay lalong dumarami na may koneksyon sa OPC-UA, na nagbibigay-daan sa real-time na palitan ng data sa MES (manufacturing execution system) at mga platform ng pamamahala ng kalidad. Binabawasan ng awtomatikong closed-loop na kontrol batay sa inline gauging data ang mga scrap rate at dependency sa kasanayan ng operator. Ang ilang mga tagagawa ay nag-uulat ng mga pagbawas ng scrap ng 30–50% pagkatapos ipatupad ang closed-loop diameter control kumpara sa manu-manong pagsasaayos.
Suriin ang After-Sales Support at Availability ng Spare Parts
Ang isang extruder na hindi maseserbisyuhan nang mabilis kapag ang isang turnilyo o bariles ay naubos ay isang pananagutan sa produksyon. Ang mga bahagi ng pagsusuot - mga turnilyo, bariles, mga tip sa crosshead, at dies - ay mga consumable sa wire extrusion, lalo na kapag nagpapatakbo ng mga abrasive filled compound. Kumpirmahin na ang tagagawa o isang rehiyonal na distributor ay nag-stock ng mga bahaging ito, at isasali ang mga oras ng lead sa iyong kabuuang halaga ng pagkalkula ng pagmamay-ari.
Nangunguna mga tagagawa ng wire at cable extruder isama ang Maillefer (bahagi ng Nextrom), Troester, Rosendahl Nextrom, Davis-Standard, at ilang Chinese manufacturer gaya ng Taiyuan Heavy Industry at Dalian Rubber & Plastics Machinery. Nag-aalok ang bawat isa ng iba't ibang balanse ng antas ng teknolohiya, punto ng presyo, at kakayahan sa serbisyo sa rehiyon.
 Kaugnay Mga produkto